Uutiset
Oct 09, 2026
Marjasoseen käsittelyn tuotantolinjan ydintarkoituksen ymmärtäminen A marjasoseen käsittelyn tuotantolinja on suunniteltu muuttamaan raakoja marjoja, kuten mansikoita, mustikoita, vadelmia ja karhunvatukoita tasaiseksi, tasaiseksi soseeksi, joka sopii käytettäväksi juomissa, jogurtissa, hilloissa, leipomotäytteissä ja lastenruoissa. Prosessin on säilytettävä maku, väri ja ravintoarvo ja samalla eliminoitava siemenet, varret ja epäpuhtaudet, jotka voivat vaikuttaa tuotteen laatuun. Koska marjat ovat herkkiä ja helposti pilaantuvia, tuotantolinjalla on siirrettävä raaka-aineet puhdistus-, käsittely- ja säilöntävaiheiden läpi nopeasti ja hygieenisesti pilaantumisen estämiseksi ja tuoreuden säilyttämiseksi. Toisin kuin kiinteämpien hedelmien käsittelylinjat, marjasosejärjestelmät vaativat hellävaraisempia käsittelylaitteita liiallisten mustelmien tai hapettumisen välttämiseksi, sekä hienoja suodatusjärjestelmiä siementen poistamiseksi poistamatta hedelmälihaa ja luonnollista rakennetta. Prosessin kunkin vaiheen ymmärtäminen auttaa valmistajia valitsemaan oikeat laitteet ja välttämään kalliita tehottomuuksia. Marjasoseen valmistusprosessin keskeiset vaiheet Täydellinen marjasoseen tuotantolinja noudattaa tyypillisesti vaiheita, joista jokainen vaatii erityisiä koneita tuotteen turvallisuuden ja johdonmukaisuuden varmistamiseksi. Alla olevassa taulukossa esitetään päävaiheet ja niiden tehtävät kokonaisprosessissa. Vaihe Toiminto Yhteiset varusteet Lajittelu ja pesuPoista roskat, vaurioituneet marjat ja epäpuhtaudet Kuplapesukone, telalajittelija Murskaus Murskaa marjat massaseokseksi Murskain-vatkainkone Entsyymikäsittely Pilko pektiinin uuttamisen parantamiseksi Entsyymien annostelusäiliö Puhdistus ja siemenpoistoPoista siemeniä ja siivilän kuoria, tuottaa eväkuorta jauhinHomogenointi Luo tasainen rakenne ja konsistenssi KorkeapainehomogenisointiPasterointi Poistaa haitalliset mikro-organismit Putki- tai levypastörointiAseptinen täyttöPakkauksen sose säilyttäen samalla steriiliyden Aseptinen pussi-laatikossa tai tynnyrin täyteaine Jokaisella näistä vaiheista on erityinen rooli sen varmistamisessa, että lopputuote täyttää turvallisuusstandardit säilyttäen samalla värin, maun ja ravitsemuksellisen eheyden, josta marjasosetta arvostetaan. Välttämättömät varusteet selitetty yksityiskohtaisesti Murskain-vatkainkoneet Murskain-vatkain on usein ensimmäinen suuri käsittelyyksikkö pesun jälkeen. Se hajottaa hellävaraisesti marjat erilleen samalla, kun se erottelee suuremmat siemenet ja varret alustavalla läpikäynnillä, mikä vähentää jatkojalostuslaitteiden kuormitusta. Säädettävät vatkamisnopeudet antavat käyttäjälle mahdollisuuden hallita alkuperäisen massan rakennetta, mikä on tärkeää, koska eri marjatyypeillä on vaihteleva kiinteys ja siemenkoko. Pulper-viimeistelylaitteet siementen poistoon Pulpperi-viimeistelykoneet käyttävät pyöriviä siipiä ja ohuita verkkoseuloja erottamaan siemenet ja kuoret soseesta. Seulakoot vaihtelevat tyypillisesti 0,5–1,5 mm halutusta sileydestä riippuen, kun hienommat seulat tuottavat juomille sopivan hienostuneemman soseen, kun taas hieman karkeampaa seulaa käytetään tuotteille, kuten hillolle, jotka hyötyvät hieman paremmasta koostumuksesta. Homogenisaattorit tekstuurien yhtenäisyyteen Korkeapainehomogenisaattorit hajottavat jäljelle jääneet hiukkaset luoden tasaisen, tasaisen koostumuksen ja estävät erottumisen varastoinnin aikana. Tämä vaihe on erityisen tärkeä meijeri- tai juomasovelluksissa käytettäville marjasoseille, joissa koostumuksen tasaisuus vaikuttaa suoraan kuluttajien käsitykseen tuotteen laadusta. Tuotteen laadun ylläpitäminen koko käsittelyn ajan Marjat ovat erityisen herkkiä hapettumiselle ja lämmölle, jotka molemmat voivat heikentää väriä ja vitamiinipitoisuutta, jos niitä ei käsitellä oikein. Valmistajien tulee kiinnittää erityistä huomiota seuraaviin käytäntöihin säilyttääkseen tuotteen laadun koko tuotantolinjalla. Minimoi murskaamisen ja pastöroinnin välinen aika vähentääksesi oksidatiivista ruskistumista ja ravinteiden menetystä. Käytä mahdollisuuksien mukaan suljettuja, happirajoitettuja järjestelmiä suojellaksesi herkkiä antosyaanipigmenttejä, jotka ovat vastuussa marjojen väristä. Käytä flash-pastörointia tai aseptista käsittelyä lyhentääksesi lämpöaltistusaikaa varmistaen samalla mikrobiturvallisuuden. Säilytä yhtenäisiä kylmäketjun olosuhteita varastoinnin ja kuljetuksen aikana, jos tuote ei ole varastointistabiili. Kalibroi jauhatuslaitteet säännöllisesti varmistaaksesi tasaisen siementen poiston ilman liiallista massan menetystä. Nämä käytännöt auttavat valmistajia toimittamaan soseen, joka muistuttaa läheisesti tuoretta hedelmää sekä ulkonäöltään että maultaan, mikä on keskeinen erottava tekijä kilpailluilla ruoka- ja juomamarkkinoilla. Oikean tuotantolinjan kapasiteetin ja kokoonpanon valitseminen Tuotantolinjan kapasiteetti tulee valita odotetun sesongin marjatarjonnan, tavoitetuotantomäärän ja loppupään tuotesovellusten perusteella. Pienemmät toiminnot, jotka käsittelevät muutaman sadan kilogramman tunnissa, voivat valita kompakteja, puoliautomaattisia linjoja, kun taas suuret laitokset, jotka käsittelevät useita tonneja tunnissa, vaativat tyypillisesti täysin automatisoituja järjestelmiä, joissa on integroitu CIP (clean-in-place) -ominaisuus tuotantojaksojen välisten seisokkien vähentämiseksi. Laitesuunnittelussa on myös tärkeää huomioida joustavuus, sillä monet laitokset käsittelevät useita marjatyyppejä samalla linjalla. Koneet, joissa on säädettävä näyttökoko, säädettävä nopeussäädin ja nopeasti vaihdettavat komponentit, antavat valmistajille mahdollisuuden vaihtaa mansikka-, mustikka- tai marjasoseen välillä ilman pitkiä seisokkeja tai laitteiden vaihtoa. Yleisiä haasteita ja kuinka välttää ne Yksi yleinen haaste marjasoseen tuotannossa on lopputuotteen siementen kontaminaatio, joka johtuu tyypillisesti kuluneista tai vääränkokoisista jauhatusseuloista. Säännöllinen tarkastus ja näyttöjen oikea-aikainen vaihtaminen voivat estää tämän ongelman ja säilyttää tasaisen tuotteen laadun eri erissä. Toinen yleinen ongelma on värin heikkeneminen, joka johtuu pitkäaikaisesta altistumisesta hapelle tai liiallisesta kuumuudesta pastöroinnin aikana. Valmistajat voivat ratkaista tämän investoimalla laitteisiin, jotka on suunniteltu mahdollisimman vähäiselle altistukselle ilmalle, ja optimoimalla pastörointilämpötilan ja -ajan asetukset erityisesti marjapohjaisille tuotteille sen sijaan, että soveltaisivat yleisiä hedelmien käsittelyparametreja, jotka eivät välttämättä ota huomioon marjojen pigmenttien ja ravinteiden ainutlaatuista herkkyyttä.
Meijerituotantolinjan ydinkomponenttien ymmärtäminen A maidon tuotantolinja kattaa sarjan toisiinsa liittyviä prosessointivaiheita, jotka on suunniteltu muuttamaan raakamaidosta turvallisia, säilyvyyttä kestäviä kulutustuotteita säilyttäen samalla ravintoarvo ja maku. Siitä hetkestä lähtien, kun raakamaito saapuu laitokseen siihen pisteeseen, jossa valmiit tuotteet pakataan ja valmiina jakeluun, jokaisen vaiheen on toimittava tarkan lämpötilan hallinnan, ajoituksen ja hygieniastandardien mukaisesti, jotta varmistetaan tasainen tuoteturvallisuus ja laatu jokaisessa tuotetussa erässä. Nykyaikaiset meijerituotantolaitokset yhdistävät tyypillisesti useita erikoistuneita tuotantolinjoja yhden toiminnallisen sateenvarjon alle, joista jokainen on optimoitu tietylle tuoteryhmälle. Tämän modulaarisen lähestymistavan avulla meijereiden jalostajat voivat tuottaa tehokkaasti useita tuotetyyppejä, kuten UHT-maitoa, pastöroitua maitoa ja jogurttia, käyttämällä yhteistä infrastruktuuria säilyttäen samalla kunkin tuotteen vaatimat erilliset käsittelyparametrit. UHT-maidon tuotantolinja Ultrakorkeassa lämpötilassa eli UHT-käsittelyssä maito kuumennetaan tyypillisesti 135-150 celsiusasteen lämpötilaan muutamaksi sekunniksi, mikä eliminoi tehokkaasti käytännössä kaikki mikro-organismit ja itiöt, jotka muuten voisivat aiheuttaa pilaantumista. Tämä intensiivinen mutta lyhyt lämpökäsittely yhdistettynä aseptiseen pakkaukseen, joka estää uudelleensaastumisen käsittelyn jälkeen, mahdollistaa UHT-maidon säilymisen huoneenlämmössä useita kuukausia ilman jäähdytystä. UHT-prosessi on vahvasti riippuvainen tarkasta lämpötilan ja virtausnopeuden säädöstä koko sterilointivaiheen ajan, sillä pienetkin poikkeamat voivat joko epäonnistua riittävän steriloinnin saavuttamisessa tai heikentää tarpeettomasti maidon makua ja ravintoprofiilia liiallisen kuumuuden vuoksi. Tämän herkkyyden vuoksi UHT-linjat vaativat kehittyneitä automatisoituja ohjausjärjestelmiä, jotka pystyvät ylläpitämään yhdenmukaisia käsittelyolosuhteita jatkuvien tuotantoajojen aikana. Pastöroidun maidon tuotantolinja Pastöroinnissa käytetään suhteellisen alhaisempaa lämpökäsittelyä kuin UHT-käsittelyssä, tyypillisesti maidon kuumentaminen noin 72 celsiusasteeseen noin 15 sekunniksi ns. korkean lämpötilan lyhytaikaisessa pastöroinnissa. Tämä menetelmä eliminoi tehokkaasti haitalliset taudinaiheuttajat ja säilyttää samalla enemmän maidon luonnollista makua ja ravitsemuksellisia ominaisuuksia verrattuna UHT-käsittelyyn, vaikka tuloksena oleva tuote vaatii jatkuvaa jäähdytystä ja sillä on huomattavasti lyhyempi säilyvyys. Pastöroidut maidon tuotantolinjat sisältävät tyypillisesti levylämmönvaihdinjärjestelmän, joka siirtää lämpöä tehokkaasti sekä lämmitys- että jäähdytysvaiheiden aikana, minimoiden energiankulutuksen ja varmistaen samalla, että maito jäähtyy nopeasti pastöroinnin jälkeen, jotta bakteerit eivät kasva uudelleen ennen pakkaamista. Maitotilan maitohuoneet Maitohuoneet toimivat kriittisenä ensimmäisen vaiheen prosessointiympäristönä, joka sijaitsee maidon keräyspisteessä tai sen lähellä, jossa raakamaito jäähdytetään, suodatetaan ja varastoidaan ennen kuin se kuljetetaan keskuskäsittelylaitokseen. Maitohuoneen asianmukainen suunnittelu ja laitteiden valinta vaikuttavat suoraan raakamaidon laatuun, sillä väärä jäähdytysnopeus tai viivästynyt prosessointi voi mahdollistaa bakteerien kasvun kiihtymisen ennen kuin maito saavuttaa muodollisen käsittelyvaiheen. Tehokkaat maitohuoneen toiminnot sisältävät tyypillisesti nopean jäähtymisen alle 4 celsiusasteeseen lyhyen lypsyn jälkeisen ikkunan sisällä sekä säännöllisen laitteiden puhdistamisen estämään kontaminaatiota, joka voisi vaarantaa koko tuotantoprosessin loppupään. Koska maitohuoneen olosuhteet määrittävät laajemmalle tuotantolinjalle tulevan raaka-aineen peruslaadun, investoinnit luotettaviin jäähdytys- ja varastointilaitteisiin tässä vaiheessa tuottavat tulosta koko jalostusketjussa. Jogurtin fermentoinnin tuotantolinja Jogurtin tuotanto lisää nestemäisen maidon käsittelyyn verrattuna monimutkaisempaa, sillä se vaatii kontrolloidun käymisvaiheen, jossa tietyt bakteeriviljelmät muuttavat maitosokerit maitohapoksi, mikä antaa jogurtille sen ominaisen kirpeän maun ja paksumman koostumuksen. Tämä käymisprosessi vaatii tarkkaa lämpötilan säätöä, joka pidetään tyypillisesti noin 42-45 celsiusasteessa, sekä tarkkaan valvottua käymisaikaa, jotta tuotteen rakenne ja happamuus saavutetaan jokaisessa erässä. Fermentaation jälkeen jogurtin tuotantolinjat sisältävät tyypillisesti jäähdytysvaiheita bakteerien lisätoiminnan pysäyttämiseksi, kun haluttu happamuusaste on saavutettu, sekä valinnaiset homogenointi- ja maun lisäysvaiheet riippuen tietystä tuoteformulaatiosta. Jokaisessa näistä vaiheista vaadittava tarkkuus tekee automaattisista valvontajärjestelmistä erityisen arvokkaita ylläpitämään tasaisen jogurtin laadun kaupallisessa tuotannossa. Meijerituotteiden tärkeimpien tuotantolinjojen tyyppien vertailu Alla olevassa taulukossa on yhteenveto tärkeimpien meijerituotantolinjojen ydinkäsittelyeroista ja tyypillisistä säilyvyydestä. Tuotantolinja Käsittelylämpötila Tyypillinen säilyvyysaika UHT Maito 135-150°C, muutama sekunti Useita kuukausia, huoneenlämmössä Pastöroitu maito ~72°C, 15 sekuntia 1-3 viikkoa, jääkaapissa Jogurtti 42-45°C käyminen 2-4 viikkoa, jääkaapissa Keskeiset tekijät arvioitaessa meijerituotantolinja-investointia Laitosten, jotka harkitsevat investointia uusiin tai päivitettyihin meijeriteollisuuden laitteisiin, tulee arvioida useita toimintatekijöitä varmistaakseen, että valittu järjestelmä vastaa niiden tuotantotavoitteita. Tuotantokapasiteettivaatimukset – varmista, että laitteiden suorituskyky vastaa nykyistä ja odotettua tulevaa kysyntää. Tuotevalikoiman joustavuus – harkitse, mahtuuko linja useisiin tuotetyyppeihin ilman laajoja uudelleentyökaluja. Automaatio- ja valvontaominaisuudet – arvioi ohjausjärjestelmiä, jotka tukevat tasaista laatua jatkuvilla tuotantoajoilla. Hygieeniset suunnittelustandardit – varmista, että laitteet täyttävät soveltuvat elintarviketurvallisuus- ja sanitaatiovaatimukset maidonjalostuksessa. Energiatehokkuus — arvioi lämmön talteenoton ja energiankulutuksen ominaisuuksia, jotka vaikuttavat pitkän aikavälin käyttökustannuksiin. Tasaisen laadun ylläpitäminen koko tuotantoprosessin ajan Riippumatta siitä, mitä tiettyä maitotuotetta valmistetaan, tiukkojen hygieniaprotokollien ylläpitäminen ja johdonmukainen prosessin seuranta kaikissa vaiheissa on edelleen välttämätöntä turvallisten, korkealaatuisten maitotuotteiden kaupallisessa mittakaavassa. Säännöllinen laitteiden puhdistus ja desinfiointi yhdistettynä jatkuvaan lämpötilan ja laadun valvontaan auttavat laitoksia havaitsemaan mahdolliset ongelmat ajoissa ja ylläpitämään johdonmukaisia tuotestandardeja, joita sekä sääntelyelimet että kuluttajat odottavat nykyaikaiselta meijeriteollisuudelta.
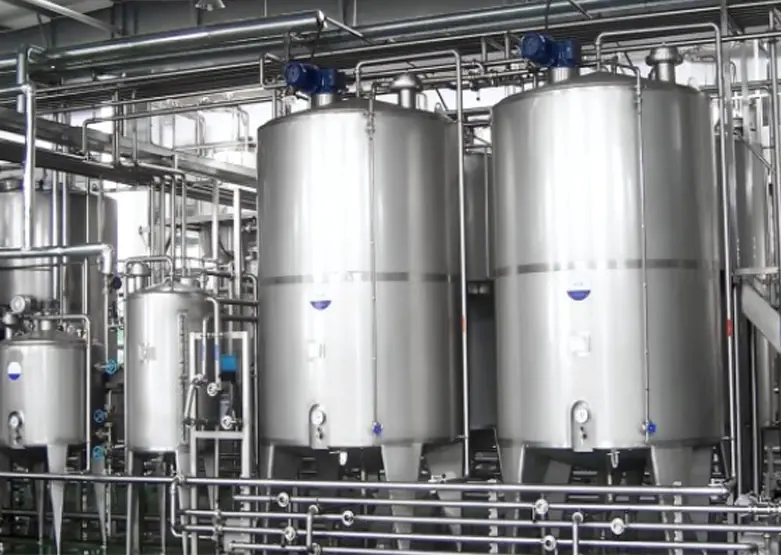
Meijeri-, mehu- ja juomateollisuudessa, oluenpanimossa, kemianteollisuudessa ja bioteknologisessa teollisuudessa nesteenkäsittelytoiminnoilla on yhteinen tarve: luotettavat laitteet raaka-aineiden, välituotteiden tai valmiiden tuotteiden tilapäiseen säilytykseen ja sekoittamiseen ennen seuraavaa tuotantovaihetta. Yksikerroksiset varastosäiliöt täyttävät tämän tehtävän tehokkaasti tarjoten suoraviivaisen, kustannustehokkaan ratkaisun tiloihin, jotka eivät vaadi monimutkaisemmissa säiliörakenteissa esiintyvää lämmöneristystä tai vaippaa. Ymmärtäminen, miten nämä säiliöt rakennetaan, mihin ne sopivat tuotantolinjaan ja mitkä tekijät vaikuttavat säiliön valintaan, auttaa laitosjohtajia ja prosessiinsinöörejä tekemään tietoisia laitepäätöksiä. Mikä on yksikerroksinen varastosäiliö? A yksikerroksinen varastosäiliö koostuu yksiseinämäisestä rakenteesta, joka on tyypillisesti valmistettu ruostumattomasta teräksestä, ilman ylimääräistä vaippakerrosta, jota käytetään lämmitykseen, jäähdytykseen tai eristykseen, joka löytyy kaksivaippaisista tai kolmikerroksisista säiliöistä. Tämä yksinkertaisempi rakenne tekee yksikerroksisista säiliöistä kevyempiä, halvempia valmistaa ja helpompia puhdistaa ja huoltaa, samalla kun ne täyttävät elintarvike-, juoma- ja farmaseuttisille sovelluksille vaadittavat hygieniastandardit. Näitä säiliöitä käytetään yleisimmin tilapäiseen varastointiin ja nestemäisten materiaalien sekoittamiseen, jotka eivät vaadi tarkkaa lämpötilan säätöä säilytysjakson aikana. Tämä sisältää puskurivarastoinnin tuotantovaiheiden välillä, ainesosien sekoittamisen, valmiin tuotteen säilyttämisen ennen pakkaamista tai jatkokäsittelyä odottavien raaka-aineiden varastoinnin. Tärkeimmät yksikerroksisiin säiliöihin perustuvat toimialat Yksikerroksisia varastosäiliöitä esiintyy useissa tuotantoympäristöissä, joista jokaisella on hieman erilaiset vaatimukset säiliön suunnittelulle, tilavuudelle ja sekoitukselle. Maidon käsittely Meijeritiloissa yksikerroksisia säiliöitä käytetään usein raakamaidon säilyttämiseen ennen pastörointia, standardoidun maidon varastointiin prosessointivaiheiden välillä tai valmiiden tuotteiden, kuten maustetun maidon tai kerman puskurointiin ennen pakkaamista. Koska maitotuotteet ovat herkkiä kontaminaatiolle, säiliön sisätiloissa on oltava sileät, kiillotetut pinnat, jotka minimoivat bakteerien kertymisen ja yksinkertaistavat puhdistusta. Mehujen ja juomien tuotanto Mehu- ja juomavalmistajat käyttävät yksikerroksisia säiliöitä tiivisteiden sekoittamiseen veteen, makuaineiden ja makeutusaineiden sekoittamiseen sekä valmiiden juomien säilyttämiseen ennen pullotusta tai purkkia. Tässä vaiheessa tarvitaan usein sekoitusta, jotta varmistetaan ainesosien tasainen jakautuminen koko erässä. Oluen panimo Panimot käyttävät yleisesti yksikerroksisia säiliöitä kirkkaina olutsäiliöinä, vesisäiliöinä tai vierteen ja valmiin oluen säilytysastioina prosessin vaiheissa, joissa lämpötilan säätöä ohjataan muualla järjestelmässä. Nämä säiliöt tukevat haudutuksen joustavaa, monivaiheista luonnetta, jossa neste liikkuu useiden astioiden välillä ennen kuin se saavuttaa pakkauslinjan. Kemialliset ja bioteknologiset sovellukset Kemiallisissa ja biotekniikan ympäristöissä yksikerroksiset säiliöt toimivat formulointi- ja tuotantoprosesseissa käytettävien reagenssien, väliliuosten tai puskurinesteiden säilytysastioina. Nämä sovellukset vaativat usein tiukkaa materiaaliyhteensopivuutta, koska tietyt kemikaalit vaativat erityisiä seoslaatuja estämään korroosiota tai ei-toivottuja reaktioita säiliön pinnan kanssa. Rakennusmateriaalit ja suunnitteluominaisuudet Useimmat yksikerroksiset varastosäiliöt on valmistettu ruostumattomasta teräksestä 304 tai 316, ja 316-laatua suositellaan sovelluksissa, joissa käytetään syövyttäviä kemikaaleja, korkean suolapitoisuuden tuotteita tai tiukkoja farmaseuttisia vaatimuksia. Sisäpinnan viimeistelyyn määritellään tyypillisesti mikrometreinä mitattu Ra-arvo, jolloin tasaisempi pinta vähentää tuotejäämien ja bakteerien kasvun riskiä. Säiliön yläosat voivat olla litteitä, kaltevia tai kartiomaisia sovelluksesta riippuen, kun taas pohjat ovat usein kalteva, jotta se mahdollistaa täydellisen valumisen puhdistuksen ja tuotteen tyhjennyksen aikana. Vakiovarusteet sisältävät kulkuväylät sisäistä sisäänpääsyä varten, näkölasit visuaalista valvontaa varten, saniteettijärjestelmän tulo- ja poistoliitännät sekä tuuletusaukot paineen muutosten hallitsemiseksi nestettä lisättäessä tai poistaessa. Sekoitusvaihtoehdot: sekoittamalla ja ilman Yksikerroksiset säiliöt voidaan konfiguroida sekoittimella tai ilman sen mukaan, vaatiiko prosessi aktiivista sekoitusta. Säiliöt, joita käytetään pelkästään homogeenisen nesteen, kuten valmiin pastöroidun maidon, säilyttämiseen tai puskuroimiseen, odottavat pakkaamista, eivät usein tarvitse sekoittamista. Sitä vastoin säiliöt, joita käytetään ainesosien sekoittamiseen, jauheiden liuottamiseen tai hiukkassuspension ylläpitämiseen, vaativat tyypillisesti sekoittimen. Yleisiä sekoitintyyppejä ovat yläosaan asennetut potkurisekoittimet yleistä sekoitusta varten, ankkurisekoittimet korkeamman viskositeetin nesteitä varten ja sivusekoittimet halkaisijaltaan suuriin säiliöihin, joissa päälle asennettu akseli olisi epäkäytännöllinen. Sekoittimen nopeuden ja siiven suunnittelun valinta riippuu nesteen viskositeetista, tarvittavasta sekoitusintensiteetistä ja siitä, onko prosessissa vaarana joutua tuotteeseen ylimääräistä ilmaa tai vaahtoa. Oikean säiliön tilavuuden ja kokoonpanon valitseminen Säiliön koon tulee perustua tuotantomäärään, erätiheyteen ja käsittelyvaiheiden välillä tarvittavaan puskuriaikaan. Alimittaiset säiliöt voivat luoda pullonkauloja, jotka hidastavat tuotantoa, kun taas ylisuuret säiliöt lisäävät pääomakustannuksia ja lattiapinta-alaa lisäämättä suhteellista arvoa. Sovellus Tyypillinen kapasiteettialue Agitaatiota tarvitaan Raakamaidon puskurivarasto 1000-20000 litraa Valinnainen Mehun sekoitus 500-10 000 litraa Pakollinen Kirkas oluttila 1000-30000 litraa Ei yleensä vaadita Kemiallisten reagenssien varastointi 200-5000 litraa Riippuu formulaatiosta Huolto- ja sanitaationäkökohdat Koska yksikerroksisia säiliöitä käytetään usein elintarvike-, juoma- ja bioteknologiasovelluksissa, sanitaatio on keskeinen osa jatkuvaa toimintaa. Monet säiliöt on suunniteltu tukemaan paikallaan puhdistettavia järjestelmiä, jotka kierrättävät puhdistus- ja desinfiointiliuoksia säiliön ja siihen liittyvien putkien läpi ilman manuaalista purkamista. Säiliön sisään asennetut ruiskupallot levittävät puhdistusnestettä sisäpinnoille ja saavuttavat alueet, joihin muuten olisi vaikea päästä käsiksi. Säännöllinen tiivisteiden, venttiilien ja hitsisaumojen tarkastus auttaa estämään vuodot ja saastumisriskit. Tiukasti säänneltyjä tuotteita, kuten lääkkeitä tai äidinmaidonkorvikkeen ainesosia, käsittelevät laitokset noudattavat usein tiukempia validointiprotokollia varmistaakseen, että puhdistussyklit täyttävät johdonmukaisesti mikrobien torjuntastandardit. Tärkeimmät tekijät, jotka on arvioitava ennen ostoa Oikean yksikerroksisen varastosäiliön valinta edellyttää useiden käyttötarkoitukseen liittyvien käytännön tekijöiden punnitsemista. Varmista, että materiaaliluokka vastaa varastoitavan nesteen kemiallisia tai biologisia yhteensopivuusvaatimuksia. Selvitä, onko sekoitus tarpeen, ja jos on, valitse sopiva sekoitintyyppi ja moottorin koko nesteen viskositeetille. Varmista, että säiliössä on asianmukaiset saniteettivarusteet ja että se tukee puhdistusta paikan päällä, jos säädösstandardit sitä edellyttävät. Arvioi lattiapinta-alaa ja rakenteellisia tukivaatimuksia, erityisesti suurempien pystysäiliöiden osalta, jotka saattavat tarvita vahvistettua perustusta. Ota huomioon tulevaisuuden tuotannon kasvu kapasiteetin valinnassa, mikä mahdollistaa jonkin verran joustavuutta ilman, että käyttämättömään volyymiin investoidaan merkittävästi. Yksikerroksiset varastosäiliöt ovat edelleen käytännöllinen ja monipuolinen valinta tiloihin, jotka tarvitsevat luotettavaa pito- ja sekoituskapasiteettia ilman lisäkustannuksia ja lämpövaipan monimutkaisuutta. Sovitamalla säiliön materiaalit, kokoonpano, sekoitus ja kapasiteetti huolellisesti meijeri-, juoma-, panimo-, kemiallisten tai bioteknisten prosessien erityisvaatimuksiin laitoksen johtajat voivat saavuttaa luotettavan suorituskyvyn ja pitävät laiteinvestoinnit suhteessa todellisiin tuotantotarpeisiin.
Teejuomien valmistuslinjan koko kattavuus Teejuomien kaupalliseen tuotantoon kuuluu paljon muutakin kuin teekannun hauduttamista ja sen sulkemista pulloon. Täysin integroitu teejuomien valmistuslinja yhdistää tarkan ainesosien käsittelyn, lämpökäsittelyn, steriilin täytön ja automatisoidun pakkaamisen jatkuvaksi, tehokkaaksi järjestelmäksi. Olipa lopputuote juomavalmis (RTD) vihreää teetä, mustaa teetä maidolla tai yrttiuutteita, taustalla oleva tuotantologiikka noudattaa jäsenneltyä toimintosarjaa. Kunkin vaiheen ymmärtäminen auttaa valmistajia tunnistamaan tehokkuuspuutteita, varmistamaan elintarviketurvallisuuden noudattamisen ja mittaamaan tuotantoa tuotteen laadusta tinkimättä. Raaka-aineiden vastaanotto ja esikäsittely Jokainen tuotantoajo alkaa raaka-aineiden hankinnasta. Kuivat teelehdet, kasviuutteet, makeutusaineet, lisäaineet ja vesi otetaan vastaan ja tarkastetaan vahvistettujen laatuvaatimusten mukaisesti. Irtolehtisten syöttöjen osalta kosteuspitoisuus, hiukkaskoko ja mikrobikuormitus arvioidaan ennen kuin materiaalit saapuvat käsittelylattialle. Vedenkäsittely on yhtä kriittinen, sillä hana- tai kaivovesi on puhdistettava käänteisosmoosisuodatuksella (RO) ja deionisoinnilla kloorin, raskasmetallien ja liuenneiden kiintoaineiden poistamiseksi, jotka muutoin muuttaisivat makua ja vakautta. Kuivat ainesosat varastoidaan tyypillisesti ilmastoiduissa siiloissa tai suljetuissa säiliöissä paakkuuntumisen ja saastumisen estämiseksi. Nestemäiset ainesosat, kuten tiivistetyt kasviuutteet tai aromiaineet, säilytetään ruostumattomasta teräksestä valmistetuissa säiliöissä, joissa on sekoitusjärjestelmä. Esikäsittelyvaihe asettaa laadun perustan kaikelle tuotantoketjun loppupäälle, jolloin toimittajan pätevyys ja saapuvat tarkastukset eivät ole neuvoteltavissa millään hyvin hoidetulla linjalla. Uutto ja panimo Uuttovaihe muuttaa teeraaka-aineet tiivistetyksi nestemäiseksi pohjaksi. Teolliset teenuuttojärjestelmät jakautuvat tyypillisesti kahteen luokkaan: kuumavesiuutto ja kylmäkeitinuutto. Kuumavesiuutossa käytetään teelajikkeesta riippuen 75–95 °C:n lämpötiloja katekiinien, kofeiinin, teaniinin ja aromaattisten yhdisteiden liuottamiseksi kontrolloidussa kosketusajassa. Kylmähaudutusjärjestelmät toimivat alle 20 °C:n lämpötiloissa pitkiä aikoja, ja ne tuottavat tasaisemman makuprofiilin pienemmällä katkeruudella, mutta vaativat pidemmän syklin ja suuremman säiliön tilavuuden. Keskeiset poistoparametrit Alla olevassa taulukossa on yhteenveto yleisten teetyyppien vakiokäyttöalueista jatkuvassa kuumauuttojärjestelmässä: Teetyyppi Poistolämpötila (°C) Yhteydenottoaika (min) Teen ja veden suhde Vihreä tee 75–80 3–6 1:80 - 1:100 Musta tee 88–95 4–8 1:60 - 1:80 Oolong teetä 82-88 4–7 1:70 - 1:90 Yrtti-infuusio 90–95 5–10 1:50 - 1:70 Uuton jälkeen neste kulkee suodatusvaiheen läpi, joka poistaa käytetyt lehdet ja suspendoituneet kiintoaineet. Yleisesti käytetään jatkuvatoimisia hihnapuristimia, sentrifugeja tai levy- ja kehikkosuodattimia, minkä jälkeen käytetään toissijaista mikrosuodatuskalvoa kaupallisessa pullotetussa teessä odotettavan kirkkauden saavuttamiseksi. Sekoitus, standardointi ja kaavan säätö Kun perusteeneste on valmistettu, se menee sekoitussäiliöön, johon lisätään makeutusaineita, happoja, stabilointiaineita, vitamiineja tai makuaineita tuotteen kaavan mukaisesti. Automaattiset annostelujärjestelmät käyttävät virtausmittareita ja punnituskennoja varmistaakseen, että jokainen ainesosa lisätään tiukkojen toleranssien rajoissa. Maitoteemuunnelmissa emulgointilaitteistoa käytetään tasaisesti dispergoimaan rasvapitoisia maito- tai kasvipohjaisia ainesosia nestemäiseen matriisiin. Standardointi käsittää brixin (sokeripitoisuuden), pH:n ja Brix-happosuhteen säätämisen aistinvaraisen tavoiteprofiilin saavuttamiseksi. Inline refraktometrit ja pH-anturit antavat reaaliaikaista palautetta ohjausjärjestelmälle, mikä mahdollistaa automaattiset korjaukset ennen kuin tuote siirtyy lämpökäsittelyyn. Tässä vaiheessa tapahtuu suuri osa erien välisestä johdonmukaisuustyöstä, ja se vaatii tiivistä koordinointia kaavatiimin ja tuotantooperaattoreiden välillä. Lämpökäsittely: Pastörointi ja UHT Lämpökäsittely on elintarvikkeiden turvallisuuden kriittisin vaihe koko teejuomien valmistuslinjalla. Pakkausmuodosta ja halutusta säilyvyydestä riippuen käytetään kahta päämenetelmää: HTST-pastörointi (korkeassa lämpötilassa lyhyt aika): Tuote kuumennetaan noin 85–95 °C:seen 15–30 sekunniksi levylämmönvaihtimella ja jäähdytetään sitten nopeasti. Tämä menetelmä soveltuu kuumatäytteisille lasipulloille ja alumiinikorkisille PET-säiliöille, joiden säilyvyys ympäristön lämpötilassa on 6-12 kuukautta. UHT-käsittely (Ultra High Temperature): Tuote saavuttaa 130–145 °C 2–6 sekuntia ja poistaa kaikki kasvulliset organismit ja useimmat itiöt. UHT-käsittely on yhdistetty aseptisiin täyttöjärjestelmiin, jotta saavutetaan pidempi 12–18 kuukauden säilyvyys ilman jäähdytystä, mikä tekee siitä ihanteellisen Tetra Pak -pakkauksille ja aseptisille PET-formaateille. Valinta näiden kahden menetelmän välillä ei vaikuta ainoastaan laiteinvestointiin vaan myös lopputuotteen makuprofiiliin. UHT-käsitellyt teet kehittävät usein kypsennyksen Maillardin reaktioiden vuoksi korkeissa lämpötiloissa, jotka on hallittava kaavojen säätämisellä tai makua peittävillä aineilla. Täyttö- ja tiivistysjärjestelmät Täyttövaiheen on säilytettävä lämpökäsittelyn aikana saavutettu steriiliys. Kolme täyttötapaa ovat vakiona koko alalla: Kuuma täyttö: Tuote täytetään 85–90°C:ssa suoraan esimuotoiltuihin PET- tai lasiastioihin. Jäljellä oleva lämpö steriloi säiliön ylätilan. Sulkemisen jälkeen säiliöt käännetään hetkeksi ylösalaisin korkin sisäpuolen steriloimiseksi ja viedään sitten jäähdytystunnelin läpi. Tällä järjestelmällä on alhaisemmat laitekustannukset, mutta se rajoittaa säiliön suunnittelua lämpökutistumisvaikutusten vuoksi. Kylmätäyttö tunnelipastöroinnilla: Tuote täytetään kylmänä suljettuihin astioihin, jotka johdetaan sitten tunnelipastörointilaitteen läpi. Tämä menetelmä mahdollistaa joustavammat säiliön muodot, mutta lisää energiakustannuksia ja lattiatilavaatimuksia. Aseptinen täyttö: Säiliöt ja sulkimet steriloidaan erikseen vetyperoksidi- tai UV-käsittelyllä ja täyttö tapahtuu luokan 100 puhdastilaympäristössä. Tämä on pääomavaltaisin vaihtoehto, mutta se tarjoaa parhaan tuotevakauden ja laajimman pakkausmuotoyhteensopivuuden. Täyttömäärän tarkkuutta valvotaan linjassa olevien tarkistusvaakojen tai virtausmittareiden avulla, ja automaattiset hylkäysjärjestelmät poistavat ali- tai ylitäytetyt säiliöt ennen kuin ne saavuttavat sulkuyksikön. Merkinnät, koodaus ja toissijainen pakkaus Sulkemisen jälkeen säiliöt kulkevat etiketöintikoneiden läpi, jotka kiinnittävät paineherkkiä, kutistuvia tai liimattuja etikettejä tarkalla rekisteröinnillä. Nopeat mustesuihku- tai laserkooderit tulostavat eränumerot, valmistuspäivämäärät ja parasta ennen -päivämäärät suoraan astioihin tai korkkiin. Näöntarkastusjärjestelmät tarkistavat puuttuvien tarrojen, vinoon sovelluksen ja lukukelvottomia koodeja ennen kuin säiliöt siirtyvät toissijaiseen pakkaukseen. Toissijaisessa pakkaamisessa yksittäiset astiat ryhmitellään monipakkauksiin, laitetaan laatikoihin tai kääritään kutistekalvoon. Automaattiset kotelon pystyttäjät, tuotekuljettimet ja laatikoiden pakkaajat muodostavat ja täyttävät lähetyslaatikoita nopeuksilla, jotka on synkronoitu alkupään täyttöjärjestelmän kanssa. Kuormalavarobotit pinoavat laatikoita kuormalavoille noudattaen esiohjelmoituja malleja, jotka optimoivat kuorman vakauden ja varaston pinoamisen tehokkuuden. Laadunvalvonnan integrointi linjan yli Moderni teejuomien jalostuksen tuotantolinjat sisällytä laadunvalvonta jokaiseen vaiheeseen sen sijaan, että luottaisi pelkästään linjan lopputarkastukseen. Kriittisiä valvontapisteitä ovat uuttolämpötila ja -aika, suodatuksen jälkeinen sameus, sekoitus brix ja pH, lämpöprosessin kuolleisuus (F-arvo tai vastaava logarin vähennys), täyttöpaino ja tiivisteen eheys. SCADA- tai PLC-järjestelmä kirjaa kaikki nämä parametrit lokiin ja tallentaa erän jäljitettävyyttä varten. Sensoriset arviointipaneelit arvioivat makua, väriä ja aromia jokaisesta tuotantoerästä standardoitujen protokollien avulla. Säilytettyjen näytteiden mikrobiologinen testaus vahvistaa steriiliyden ennen tuotteen luovuttamista varastosta. Vientimarkkinoiden osalta ylimääräiset vaatimustenmukaisuustarkastukset kattavat raskasmetallien raja-arvot, torjunta-ainejäämien tasot teen syötössä ja pakkauksen kulkeutumistestaukset. Automaatio- ja linjaintegraationäkökohdat Teejuomien tuotantolaitoksen linjan tehokkuutta ei ratkaise vain yksittäisen koneen nopeus, vaan se, kuinka hyvin kukin vaihe on integroitu. Poiston ja täytön välissä olevat puskurisäiliöt suojaavat alkuvirran viiveiltä. Automaattiset CIP (Clean-in-Place) -järjestelmät kierrättävät prosessointiputkiston emäs-, happo- ja huuhtelujaksot tuotantoajojen välillä minimoiden seisokkeja ja vähentäen ristikontaminaation riskiä. OEE (Overall Equipment Effectiveness) -seuranta auttaa operaatiotiimejä määrittämään käytettävyys-, nopeus- ja laatuhäviöt erikseen, mikä mahdollistaa kohdennettuja parannustoimenpiteitä laajojen kapasiteetin päivitysten sijaan. Oikean lämpökäsittelyn, täyttötekniikan ja säiliön muodon yhdistelmän valitseminen varhaisessa vaiheessa projektin suunnitteluvaiheessa välttää myöhemmin kalliit jälkiasennukset. Valmistajat, jotka skaalautuvat 5 000 pullosta tunnissa 30 000 pulloon tunnissa, kohtaavat paitsi laitteiden mitoitushaasteita, myös muutoksia CIP-sekvensointiin, huoltotoimiin ja laatujärjestelmän dokumentaatioon. Tuotantolinjan suunnittelu integroiduksi järjestelmäksi alusta alkaen erottaa kestävän laajenemisen reaktiivisesta ongelmanratkaisusta.
Marjasoseen käsittelyn tuotantolinjan tärkeimmät vaiheet A marjasoseen tuotantolinja käsittelee raakoja hedelmiä useiden mekaanisten ja lämpökäsittelyvaiheiden läpi tuottaakseen tasaisen, säilyvyyden kestävän soseen, joka sopii käytettäväksi mehuissa, jogurteissa, hilloissa, leipomotäytteissä tai juomatiivisteissä. Yleinen virtaus siirtyy lajittelusta ja pesusta murskauksen ja massan valmistuksen kautta jalostusvaiheisiin, joissa poistetaan siemenet ja kuoret, mitä seuraa pastörointi ja lopullinen täyttö varasto- tai kuljetussäiliöihin. Jokainen vaihe tässä sarjassa vaikuttaa suoraan lopputuotteen rakenteeseen, värin säilymiseen ja mikrobiturvallisuuteen, minkä vuoksi laitevalinnan tulee jokaisessa vaiheessa vastata jalostettavan marjalajikkeen erityispiirteitä. Marjat asettavat ainutlaatuisia jalostushaasteita kiinteämpiin hedelmiin verrattuna niiden korkean kosteuspitoisuuden, herkän kuorirakenteen ja monissa tapauksissa koko hedelmälihaan uppoutuneiden pienten siementen vuoksi, jotka on erotettava ilman käyttökelpoisen massan liiallista menetystä. Hyvin suunniteltu tuotantolinja ottaa nämä ominaisuudet huomioon jokaisessa vaiheessa sen sijaan, että luottaisi yleisiin hedelmänjalostuslaitteisiin, jotka eivät ehkä käsittele marjoja tehokkaasti. Raakojen marjojen lajittelu, pesu ja valmistus Jokaisen marjasoselinjan ensimmäisessä vaiheessa poistetaan vahingoittuneet hedelmät, varret, lehdet ja vieraat roskat ennen pesun aloittamista, koska saastuneiden tai pilaantuneiden hedelmien käsittely voi vaarantaa koko erän alavirtaan. Optiset lajittelukoneet, jotka käyttävät kameroita ja joskus lähi-infrapunaantureita väri- ja pintavirheiden havaitsemiseen, ovat yleistyneet suuremmilla tuotantolinjoilla, koska ne tunnistavat homeen, kypsymättömät hedelmät tai vieraat materiaalit paljon nopeammin ja johdonmukaisemmin kuin pelkkä manuaalinen tarkastus. Lajittelun jälkeen marjat kulkevat yleensä kupla- tai ruiskupesujärjestelmän läpi, joka on suunniteltu poistamaan likaa ja pintajäämiä vahingoittamatta herkkiä hedelmiä. Kuplapesurit käyttävät nousevia ilmakuplia sekoittamaan hedelmiä varovasti vesihauteessa, mikä on yleensä parempi kuin korkeapaineruiskutusjärjestelmä pehmeille marjoille, kuten vadelmille tai karhunvatukoille, jotka voivat vaurioitua suoran vesisuihkun vaikutuksesta. Murskaus, entsyymikäsittely ja jalostus Puhdistuksen jälkeen marjat siirtyvät murskaus- ja massavaiheeseen, jossa mekaaniset vispilät tai murskaustelat hajottavat hedelmät karkeaksi mäskiksi. Tämä raakamäski sisältää edelleen siemeniä, kuoren palasia ja joissakin tapauksissa varsia, jotka on poistettava ennen kuin sose saavuttaa lopullisen tasaisen koostumuksensa. Pektinaasientsyymihoito Monet marjalajikkeet, erityisesti mansikat ja mustikat, sisältävät pektiiniä, joka sakeuttaa mäskiä ja vaikeuttaa siementen ja kuorien tehokasta erottamista jalostuksessa. Pektinaasientsyymin lisääminen tässä vaiheessa hajottaa pektiinin rakenteen, alentaa viskositeettia ja parantaa mehun ja massan saantoa myöhemmän jauhamisvaiheen aikana. Entsyymien annostusta ja reaktioaikaa on valvottava tarkasti, sillä sekä riittämätön että liiallinen käsittely voi vaikuttaa lopullisen soseen rakenteeseen ja värin pysyvyyteen. Kivien poisto- ja kylvölaitteet Entsyymikäsittelyn jälkeen mäski kulkee jauhatuskoneen, jota usein kutsutaan melaviimeistelijäksi tai ruuvipuristimeksi, läpi, joka pakottaa massan rei'itetyn seulan läpi, kun taas siemenet, kuorenpalaset ja mahdolliset jäljellä olevat varret erotetaan ja poistetaan erikseen. Seulan silmäkoko valitaan halutun lopullisen rakenteen perusteella, ja hienommat seulat tuottavat tasaisemman soseen hieman pienemmän kokonaissaannon kustannuksella, koska osa käyttökelpoista massaa poistuu väistämättä siemen- ja kuorijätteen mukana tiukemmilla verkkoasetuksilla. Pastöroinnin ja aseptisen täyttömenetelmien vertailu Lämpökäsittely on tarpeen pilaavien mikro-organismien ja entsyymien deaktivoimiseksi, jotka muutoin jatkaisivat soseen värin ja maun huonontamista säilytyksen aikana. Valittu menetelmä vaikuttaa sekä varastointiaikaan että tuotantolinjan vaatimiin laiteinvestointeihin. menetelmä Tyypillinen lämpötila Säilyvyysvaikutus HTST-pastörointi 85°C - 95°C, lyhyt pito Säilytys jääkaapissa viikoista kuukausiin Aseptinen käsittely 90°C - 110°C, erittäin lyhyt pito Säilytys ympäristössä, jopa 12 kuukautta Kuuma täyttö 85°C - 90°C täytön aikana Säilytys ympäristössä, useita kuukausia Aseptinen käsittely vaatii suurempia laiteinvestointeja, koska sose on jäähdytettävä nopeasti lämpökäsittelyn jälkeen ja täytettävä esisteriloituun pakkaukseen täysin suljetussa steriilissä ympäristössä uudelleenkontaminaation estämiseksi. Tätä menetelmää suosivat yleensä suuremmat massateollisuusasiakkaita toimittavat toiminnot, koska pidennetty säilyvyys säilyy ympäristössä yksinkertaistaa logistiikkaa ja vähentää kylmäketjun kuljetuksen ja varastoinnin tarvetta. Laitteisiin liittyviä huomioita eri marjatyypeille Eri marjalajikkeet vaativat laitteiden asetusten säätöjä ja joskus täysin erilaisia konekokoonpanoja voidakseen käsitellä tehokkaasti. Suhteellisen suurikokoiset ja pehmeämmät mansikat tarvitsevat yleensä hellävaraisempia murskausteloja, joiden välys on suurempi, jotta vältetään siementen liiallinen sirpaloituminen, mikä voi tuoda katkeraa makua lopulliseen soseen, jos siemeniä murskataan liian aggressiivisesti. Mustikat vaativat pienen koonsa ja kovemman kuorensa vuoksi usein hienompaa alkumurskausvaihetta, mutta hyötyvät vähemmän aggressiivisesta jalostuksesta, koska niiden siemenet ovat tarpeeksi pieniä, jotta niiden täydellinen poistaminen ei ole yhtä tärkeää lopputuotteen koostumukselle. Vadelmat ja karhunvatukat vaativat huolellista siementen erottelua niiden lukuisten pienten, kovien siementen vuoksi, jotka voivat vaikuttaa negatiivisesti suutuntumaan, jos niitä ei suodateta riittävästi. Mansikat tarvitsevat hellävaraisempaa mekaanista käsittelyä koko linjassa, koska niiden hedelmäliha on pehmeämpi ja ne ovat herkempiä mustelmille ja nopealle hapettumiselle. Karpalot, jotka ovat kiinteämpiä ja happamampia, vaativat usein pidemmän murskaus- tai höyrytysesikäsittelyvaiheen ihon pehmentämiseksi, ennen kuin tehokas massan muodostuminen voi tapahtua. Mustikat hyötyvät väriä suojaavasta käsittelystä, koska niiden antosyaanipigmentit ovat herkkiä hapettumiselle ja pitkäaikaiselle altistukselle metallinkäsittelypinnoille. Hygienia- ja elintarviketurvallisuusstandardien noudattaminen Marjasoseen tuotantolinjat tulee suunnitella alusta alkaen puhtaanapitoa ja sanitaatiota silmällä pitäen, sillä laitteiden rakoihin jäävistä hedelmälihajäämistä voi nopeasti muodostua homeen ja bakteerien kasvualusta tuotantokertojen välillä. Koko linjan ruostumaton teräsrakenne yhdistettynä saniteettisiin kolmiliittimiin kierreputkiliitosten sijaan tekee purkamisesta ja puhdistuksesta huomattavasti nopeampaa ja perusteellisempaa erien välillä. Monet laitokset käyttävät clean-in-place -järjestelmiä, jotka kierrättävät puhdistus- ja desinfiointiratkaisuja linjan suljettujen osien läpi vaatimatta täydellistä manuaalista purkamista, mikä vähentää sekä työaikaa että epätäydellisen puhdistuksen riskiä vaikeapääsyisillä alueilla. Sekä raaka-aineiden että valmiiden soseerien säännöllinen mikrobitestaus yhdistettynä dokumentoituihin puhdistusaikatauluihin tukee elintarviketurvallisuussertifikaattien, kuten HACCP:n tai BRC:n, noudattamista, joita monet kaupalliset ostajat vaativat ennen kuin suostuvat hankkimaan soseen tietystä toimittajasta. Maksimoi tuotto ja vähennä jätettä Käytettävän soseen saannon maksimoiminen ja jätteen minimoiminen jauhatusvaiheessa edellyttää seulaverkkojen valinnan, entsyymiannoksen ja koneen suoritusnopeuden tasapainottamista halutun lopullisen tekstuurin spesifikaation kanssa. Jauhatuslaitteiston liian nopea käyttö voi jättää siemen- ja kuorenpoistovirtaan loukkuun liikaa käyttökelpoista massaa, kun taas liian hidas käyttö heikentää kokonaistuotantokapasiteettia ilman, että sato välttämättä paranee entisestään. Monet laitokset ottavat ajoittain näytteet ja analysoivat siemen- ja kuorisivutuotevirtaansa varmistaakseen, että satohäviöt pysyvät hyväksyttävällä alueella, säätämällä seulan kokoa tai entsyymikäsittelyn aikaa, kun häviöt alkavat nousta. Jotkin jalostajat käyttävät yhä useammin jalostusvaiheen sivutuotevirtoja, mukaan lukien siemenet ja kuoret, toissijaisiksi tuotteiksi, kuten hedelmäkuitulisäaineiksi tai luonnollisiksi väriaineuutteiksi, mikä muuttaa aiemmin jätteenkäsittelykustannuksina syntyneet kustannukset toiminnan lisätuloksi.
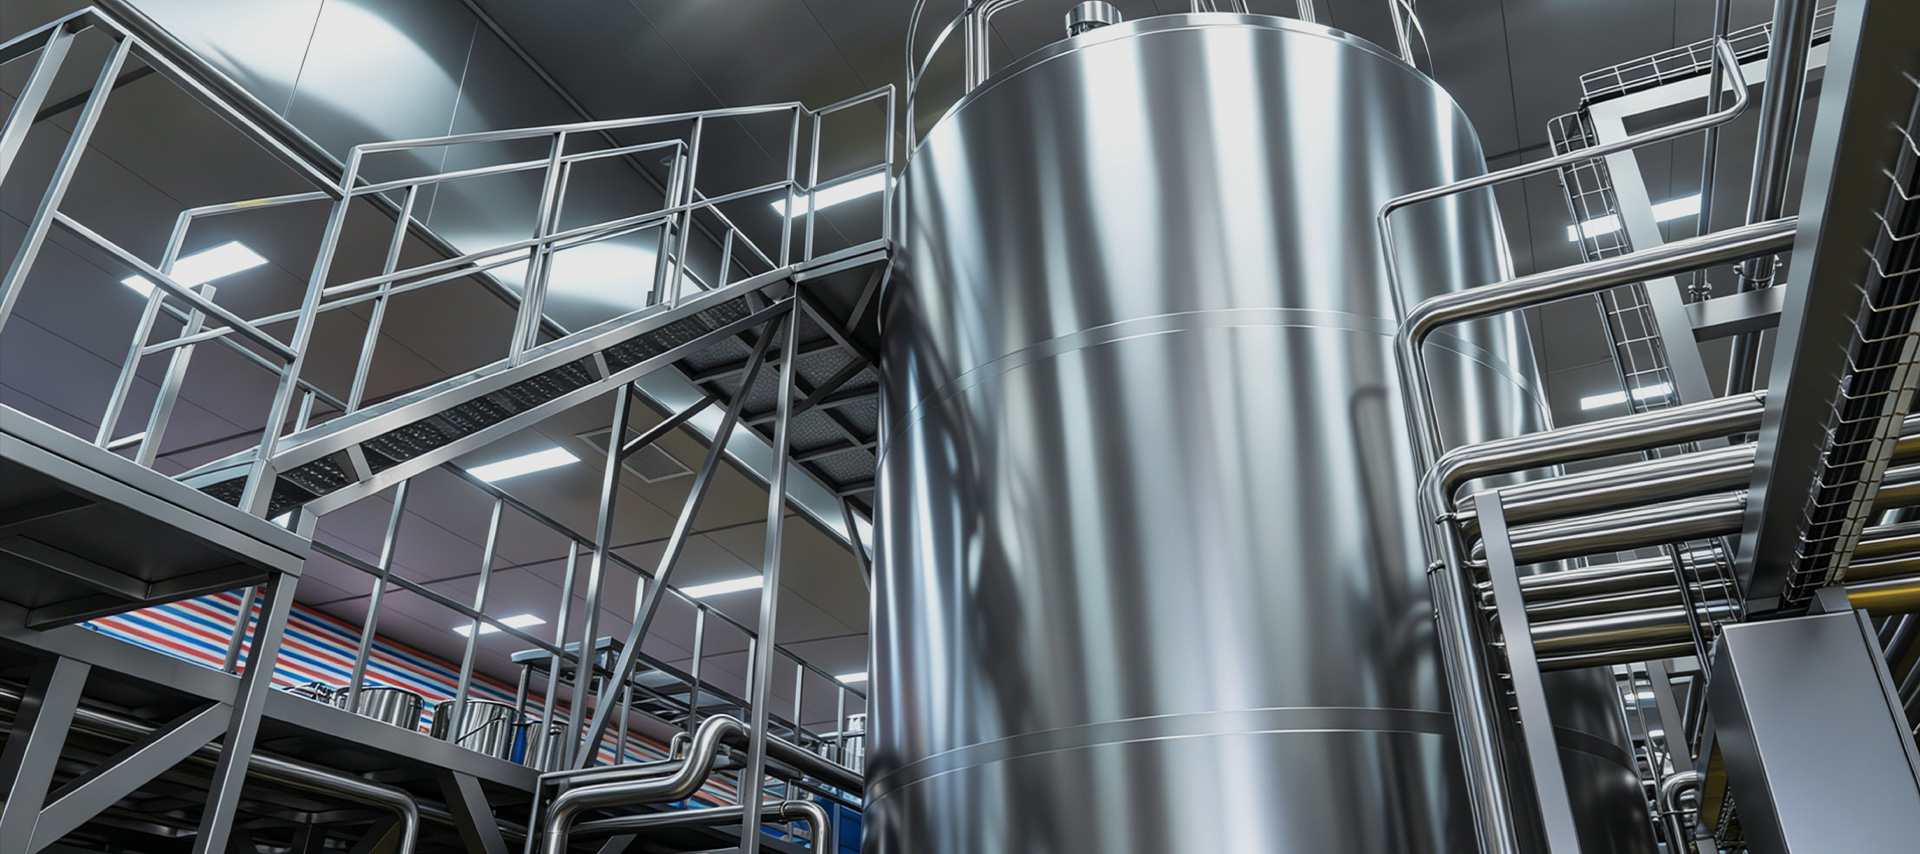
Suurten meijereiden ja maidonjalostuslaitosten raakamaidon laatu ei määräydy pelkästään karjan mukaan, vaan se määräytyy myös lypsyn ja jalostuksen välisten tuntien aikana. Lämpötilan hallinta, hygieeniset säilytysolosuhteet ja jatkuva sekoitus säilytyksen aikana vaikuttavat suoraan bakteerien määrään, rasvapallojen stabiiliuteen ja lopulta kuluttajille saapuvan maidon sensorisiin ominaisuuksiin. Suuri ulkona oleva maidon varastosäiliö on keskeinen infrastruktuuri, joka hallitsee tätä kriittistä ikkunaa, ja sellaisen valitseminen, asentaminen ja käyttö oikein on yksi meijerilaitoksen johtajan tärkeimmistä päätöksistä. Tämä artikkeli tarjoaa yksityiskohtaisen, käytännön tutkimuksen suuret ulkona olevat maidon varastosäiliöt — niiden suunnitteluominaisuudet, keskeiset komponentit, kokoa koskevat näkökohdat, toiminnalliset vaatimukset ja soveltuvuus muuhun kuin meijerikäyttöön, mukaan lukien elintarvikkeiden ja lääkkeiden nesteiden varastointi. Miksi ulkoasennus vaatii erityisiä suunnittelustandardeja Toisin kuin lämpötilasäädeltyihin käsittelyhalliin asennetut sisäsiilon säiliöt, ulkona olevat maidon varastosäiliöt ovat alttiina suoralle auringonsäteilylle, ympäristön lämpötilan vaihteluille, sateelle, tuulelle ja joissakin ilmastoissa pakkaselle tai äärimmäiselle kuumuudelle. Nämä ympäristörasitukset asettavat suunnittelulle vaatimuksia, jotka ovat huomattavasti tiukemmat kuin saman kapasiteetin sisätiloissa. Maidon ulkosäiliön ulkokuori on valmistettu elintarvikelaatuisesta 304- tai 316L ruostumattomasta teräksestä, ja sen sisäpinta on kiillotettu (yleensä Ra ≤ 0,8 µm), mikä minimoi bakteerien tarttumisen ja helpottaa tehokasta puhdistusta. Sisä- ja ulkokuoren väliin ruiskutetaan korkeatiheyksinen polyuretaanivaahtoeriste - tyypillisesti 100-150 mm paksu - paineen alaisena muodostamaan saumaton, aukoton lämpösulku. Tämän eristyskerroksen ansiosta säiliö voi pitää maidon lämpötilan 4 °C:ssa tai sen alapuolella, vaikka ympäristön lämpötila ylittää 35 °C, ilman jatkuvaa kompressorin toimintaa. Ulkoverhous on yleensä mattapintainen tai harjattu ruostumaton teräspinta tai aluminoitu paneeli, joka heijastaa auringon lämpökuormitusta. Alueilla, joilla UV-intensiteetti on korkea, säiliön kupolin yläpuolelle asennetaan joskus lisää heijastavia pinnoitteita tai aurinkovarjoja jäähdytysjärjestelmän lämpökuormituksen vähentämiseksi. Jalkatuet ja pohjarungot on suunniteltu ulkopuoliseen maahan ankkurointiin, ja niissä on säännökset viemäröintiä ja tuholaisten torjuntaa varten perustasolla. Ydinkomponentit ja niiden toiminnot Hyvin määritellyssä suuressa ulkona toimivassa maidon varastosäiliössä on useita järjestelmiä, jotka yhdessä ylläpitävät maidon laatua, mahdollistavat turvallisen käytön ja tukevat säännösten noudattamista. Seuraavat komponentit ovat vakiona teollisuustason yksiköissä: Jäähdytys- ja jäähdytysjärjestelmä Jäähdytysjärjestelmä koostuu höyrystinkierukasta, joka on hitsattu suoraan säiliön sisäseinän ulkopintaan – malli tunnetaan nimellä suoralaajeneminen (DX) tai suorajäähdytys. Kylmäaine kiertää näiden kierukoiden läpi ja imee lämpöä maidosta ja jäähdyttää sen nopeasti. Kompressoriyksikkö ja lauhdutin asennetaan erikseen joko säiliön viereiselle alustalle tai sen viereiselle alustalle. Erittäin suurissa säiliöissä (yli 50 000 litraa) käytetään joskus glykolipohjaisia epäsuoria jäähdytyspiirejä DX-järjestelmien sijasta, koska ne mahdollistavat yhden jäähdyttimen palvelevan useita säiliöitä ja vähentävät kylmäaineen saastumisen riskiä patterin vuodon sattuessa. Agitaatiojärjestelmä Maito ei ole homogeeninen neste – rasvapallot ovat vähemmän tiiviitä kuin vesifaasi ja ne vaahtuvat ylöspäin 30–60 minuutissa, jos maito jätetään häiriöttömäksi. Sekoitusjärjestelmä estää tämän erottumisen ja varmistaa myös tasaisen lämpötilan jakautumisen koko säiliön tilavuudessa. Useimmissa suurissa ulkosäiliöissä käytetään matalan leikkausvoiman moottoroitua sekoitinta, joka on asennettu ylä- tai sivuputken läpi, ja ruostumattomasta teräksestä valmistetut siipipyörät tai potkurin siipipyörät on mitoitettu säiliön halkaisijan mukaan. Sekoitusnopeus on tyypillisesti 10-30 rpm – riittävän nopea tasaisuuden säilyttämiseksi, riittävän hidas välttääkseen vaurioittamasta rasvapalloja tai ilmaa, mikä edistäisi hapettumista ja sivumakujen kehittymistä. CIP-pesujärjestelmä Integroitu Clean-In-Place (CIP) -pesujärjestelmä mahdollistaa säiliön sisäosan puhdistamisen ja desinfioinnin ilman purkamista käyttämällä automaattisia ruiskupalloja tai pyöriviä suihkupäitä, jotka on asennettu säiliön kupuun. Normaali CIP-sykli maidon säilytyssäiliölle sisältää esihuuhtelun kylmällä vedellä maidon jäännösmaidon huuhtelemiseksi, emäksisen pesun (yleensä 1–2 % NaOH-liuos 70–75 °C:ssa) proteiini- ja rasvakerrostumien poistamiseksi, välihuuhtelun, happopesun (0,5–1 % typpi- tai fosforihapon huuhtelemisen) ja lopullisen mineraalihapon liuottamisen. Koko sykli kestää tyypillisesti 45–90 minuuttia, ja sitä ohjaa PLC-pohjainen CIP-ohjain, jossa on automaattinen venttiilien sekvensointi ja huuhteluveden johtavuuden tarkistus. Lämpötilan näyttö- ja valvontalaitteet Maidon säilytyslämpötila on kriittinen säätöpiste sekä elintarviketurvallisuuslainsäädännön että meijeriteollisuuden standardien mukaan. Suuret ulkosäiliöt on varustettu PT100-vastuslämpötila-ilmaisimilla (RTD) useilla eri korkeuksilla säiliön sisällä - tyypillisesti pohjalla, keskitasolla ja lähellä yläosaa - varmistamaan tasaisen jäähdytyksen koko tilavuudessa. Digitaaliset lämpötilanäytöt on asennettu käyttäjän silmien korkeudelle säiliön ulkopinnalle, ja nykyaikaisissa asennuksissa lämpötilatiedot välitetään reaaliajassa SCADA-keskukseen tai maatilan hallintajärjestelmään. Korkean lämpötilan hälytysreleet laukaisevat ääni- ja visuaaliset hälytykset, jos maidon lämpötila nousee yli esiasetetun kynnyksen (tyypillisesti 6 °C), jolloin käyttäjät voivat puuttua asiaan ennen kuin tuoteturvallisuus vaarantuu. Nesteen tason ilmaisimet ja näkölasi Tarkka nestetason valvonta palvelee sekä käyttö- että turvallisuustoimintoja. Ulkoisesti asennetut float-tyyppiset tai painepohjaiset tasolähettimet tarjoavat jatkuvat äänenvoimakkuuden lukemat käyttöpaneelista. Nämä instrumentit on kalibroitu tietyn säiliön geometriaan ja ulostulotietoihin sekä prosentteina täydestä että absoluuttisesta tilavuudesta (litraa). Ruostumattomasta teräksestä valmistettu tarkastuslasiputki, jossa on asteikolla olevat merkinnät säiliön ulkopinnassa, tarjoaa suoran visuaalisen tasonlukeman ristiintarkistuksen ja on erityisen hyödyllinen maidon otto- tai siirtotoimenpiteiden aikana. Joissakin asennuksissa on myös korkean tason hälytys ylitäytön ja roiskeiden estämiseksi. Valaistus- ja pääsysäännökset Sisäinen LED-valaistus on asennettu yläkuolin läpi valaisemaan säiliön sisäosia tarkastuksen, näytteenoton tai huollon aikana. Valot on tiivistetty IP68-standardin mukaisesti kosteuden kestämiseksi, ja ne ovat tyypillisesti matalalämpöisiä LED-valaisimia, jotka estävät maidon pinnan paikallisen lämpenemisen. Sisäänpääsy tapahtuu ylhäältä tulevan kulkuväylän kautta (halkaisijaltaan tyypillisesti 500 mm suurissa säiliöissä), joka on varustettu saranoidulla, tiivistetiivistetyllä kannella, joka voidaan avata manuaalista tarkastusta tai CIP-suihkupään asennusta varten. Yli 3 metrin korkeuteen säiliöön voidaan asentaa myös kiinteät tai teleskooppiset sisätikkaat. Kapasiteetin valinta- ja mitoitusohjeet Oikean säiliön tilavuuden valinta riippuu päivittäisestä maidon saantimäärästä, keräystiheydestä ja käsittelyaikataulusta. Käytännön sääntönä on, että varastokapasiteetin tulisi kattaa vähintään 24 tuntia huippuhuipun vastaanottomäärää, jotta se tarjoaa puskurin keräysviiveitä, käsittelylinjan seisokkeja tai säiliöalusten aikatauluhäiriöitä vastaan. Suurille keräysasemille, jotka keräävät maitoa useilta tiloilta, on usein määritelty 48 tunnin varastointikapasiteetti viikonloppujen tai lomapäivien käsittelyaukkojen täyttämiseksi. Facility Scale Päivittäinen saantimäärä Suositeltu säiliön tilavuus Tyypillinen kokoonpano Keskikokoinen meijeriasema 10 000-20 000 l/vrk 20 000–30 000 litraa 1-2 tankkia Suuri keräyskeskus 30 000-60 000 l/vrk 50 000–100 000 litraa 2-3 tankkia Teollinen käsittelylaitos 100 000L/päivä 200 000-500 000 L yhteensä Useita säiliöitä akussa Useiden keskikokoisten säiliöiden asentaminen yhden erittäin suuren säiliön sijasta tarjoaa toiminnallisia etuja: yksi säiliö voidaan ottaa offline-tilaan puhdistusta tai huoltoa varten, kun taas muut jäävät käyttöön, ja eri tiloilta tai laatuluokista tuleva maito voidaan varastoida erikseen jäljitettävyyttä varten. Meijerituotteiden lisäksi: Elintarvikkeiden ja lääkkeiden nesteiden varastointi Vaikka meijerimaidon varastointi on ensisijainen sovellus, suuren ulkomaidon varastosäiliön suunnitteluperiaatteet – hygieeninen ruostumaton teräsrakenne, eristetty kuori, CIP-yhteensopivuus ja tarkka lämpötilan säätö – tekevät siitä yhtä sopivan useisiin muihin nestevarastointisovelluksiin elintarvike- ja lääketeollisuudessa. Hedelmämehuja, nestemäisiä munia, ruokaöljyjä, siirappeja tai farmaseuttisia välituotteita käsittelevissä laitoksissa käytetään usein rakenteellisesti identtisiä säiliöitä, joissa on tehty pieniä muutoksia tiivistemateriaaleihin, sekoittimen suunnitteluun tai lämpötilan asetusarvoon. Tärkeimmät toimialojen väliset sovellukset ovat: Jäähdytetyn mehun ja juomatiivisteen säilytys ennen sekoittamista tai pullotusta Nestemäisen sokerin ja glukoosisiirapin säiliöt makeis- ja leipomotehtaissa Käymisliemen tai viljelyalustan varastointi lääke- ja bioteknologialaitoksissa Raakan munan nesteen säilytys 2–4°C:ssa rikkomisen ja pastöroinnin välillä munanjalostuslaitoksissa Ruokaöljypuskurivarasto typpipeitolla hapettumisen estämiseksi Määritettäessä säiliötä ei-meijerikäyttöön on tärkeää varmistaa, että tiiviste- ja tiivistemateriaalit ovat yhteensopivia tietyn varastoitavan nesteen kanssa – happamille tai liuottimia sisältäville tuotteille voidaan vaatia fluorosilikonia tai EPDM-tiivisteitä tavallisen meijerilaatuisen silikonin sijaan. Sekoittimen vääntömomenttivaatimuksia voidaan joutua lisäämään myös viskooseille tuotteille, kuten paksuille siirappeille tai hedelmäsosetiivisteille. Parhaat käytännöt pitkäaikaiseen suorituskykyyn Suuren ulkona olevan maidon varastosäiliön käyttöikä riippuu suuresti siitä, kuinka johdonmukaisesti sitä huolletaan. CIP-jaksot on suoritettava jokaisen säiliön tyhjennyksen jälkeen – puhdistusjaksojen ohittaminen tai lyhentäminen johtaa biokalvon muodostumiseen säiliön pinnoille, mikä vaikeutuu jatkuvasti poistamaan ja lopulta heikentää maidon laatua. CIP-kemikaalipitoisuudet ja -lämpötilat tulee varmistaa titraamalla tai johtavuustestauksella sen sijaan, että ne olisivat oletettava pelkästään annostelupumpun asetuksista. Kylmäjärjestelmän huolto on yhtä tärkeää. Ulkoasennuksissa olevat lauhdutinpatterit keräävät pölyä, hyönteisiä ja roskia, mikä heikentää lämmönvaihdon tehokkuutta ja lisää kompressorin käyttötunteja. Lauhduttimen ripojen kuukausittainen silmämääräinen tarkastus ja paineilmapuhdistus yhdistettynä neljännesvuosittaiseen kylmäainelatauksen tarkastukseen ja vuosittaiseen kompressorin öljyanalyysiin pidentää merkittävästi laitteiden käyttöikää ja vähentää energiankulutusta. Lämpötilatallentimen kalibrointi on suoritettava vähintään kerran vuodessa sertifioitua vertailulämpömittaria vastaan, jotta varmistetaan, että kirjatut lämpötilatiedot pysyvät oikeudellisesti oikeutettuina elintarviketurvallisuustarkastuksia varten. Lopuksi säiliön perustukset ja tukirakenteet tulee tarkastaa vuosittain korroosion, painumien tai halkeilujen varalta, erityisesti alueilla, joilla on aggressiivinen maaperä tai kausiluonteinen pakkasen nousu. Säiliö, joka siirtyy tasolta jopa muutaman asteen, voi vaikuttaa sekoittimen laakerikuormitukseen, nesteen tasoanturin tarkkuuteen ja täydelliseen tyhjennykseen CIP:n aikana – pienet huoltoinvestoinnit perustuksen tasolla estävät paljon suurempia käyttöongelmia myötävirtaan.
Kuinka kivihedelmäsoseen jalostuslinja tekee tuoreista hedelmistä markkinoille sopivia tuotteita? Kivihedelmät – mukaan lukien persikka, aprikoosi, luumu, kirsikka, mango ja oliivi – ovat kaupallisesti arvokkaimpia hedelmäluokkia maailmanlaajuisessa elintarvike- ja juomateollisuudessa. Niiden rikkaat makuprofiilit, luonnollinen makeus ja korkea ravintosisältö tekevät niistä ihanteellisia ehdokkaita monenlaisille jalostetuille tuotteille: puhtaista hedelmäsoseista ja maustetuista levitteistä leipomon täytteisiin, hillopohjaisiin ja juomalaatuisiin lisäaineisiin. Tuoreiden kivihedelmien muuntaminen vakaaksi, korkealaatuiseksi soseeksi vaatii kuitenkin huolellisesti suunniteltua tuotantolinjaa, joka vastaa näiden hedelmien ainutlaatuisiin rakenteellisiin ja biokemiallisiin haasteisiin – erityisesti keskellä olevaan kovaan kuoppaan. Tässä artikkelissa tarkastellaan kokonaisuutta kivihedelmäsoseen käsittelyn tuotantolinja Käytännön yksityiskohtaisesti, joka kattaa jokaisen käsittelyvaiheen, siihen liittyvät laitteet ja tietyt tuotetuotot, joita linja voi tukea. Raaka-aineiden vastaanotto ja esilajittelu Tuotantoprosessi alkaa saapuvien raakahedelmien vastaanotolla ja tarkastuksella. Kivihedelmät ovat erittäin pilaantuvia ja herkkiä mustelmille, mikä tarkoittaa, että nopea ja huolellinen käsittely vastaanottovaiheessa on ratkaisevan tärkeää sellun laadun säilyttämiseksi ja hapettumisen minimoimiseksi. Toimituksen yhteydessä hedelmäerät punnitaan, niistä otetaan näytteitä ja testataan tärkeimmät laatuparametrit, kuten Brix (sokeripitoisuus), pH, värin tasaisuus ja näkyvien virheiden määrä. Esilajittelu suoritetaan rulla- tai tärinäkuljettimilla, joilta poistetaan vaurioituneet, ylikypsät tai alikokoiset hedelmät joko manuaalisesti tai lähi-infrapunakameroilla (NIR) varustetuilla optisilla lajittelujärjestelmillä. Ensiluokkaisille tuotelinjoille, kuten hunaja-persikkasoseelle tai yksilajikkeiselle kirsikkasoseelle, vaaditaan tässä vaiheessa tiukat raaka-ainespesifikaatiot lopputuotteen maun ja värin yhtenäisyyden varmistamiseksi. Tarkastuksen läpäisevät hedelmät pestään, kun taas hylätty materiaali ohjataan toissijaiseen käyttöön tai jätekäsittelyyn. Pesu, kivien purkaminen ja pulppaus Lajittelun jälkeen hedelmät siirtyvät monivaiheiseen pesujärjestelmään. Tämä koostuu tyypillisesti vaahdotussäiliöstä alustavaa liotusta ja roskien poistamista varten, minkä jälkeen suoritetaan korkeapainesuihkuhuuhtelu pinnan mikro-organismien, maatalouskemikaalien jäämien ja maapartikkelien poistamiseksi. Veden lämpötilaa ja kloorin tai otsonin annostustasoja pesujärjestelmässä valvotaan elintarviketurvallisuuskäytäntöjen ja vientimarkkinoiden vaatimusten mukaisesti. Kivien poistaminen on teknisesti vaativin vaihe vain kivihedelmien käsittelyssä. Kuoppa on erotettava kokonaan massasta saastuttamatta sosevirtausta – kuopan palaset ovat kriittinen elintarviketurvallisuusriski. Teolliset persikan, aprikoosin ja luumun kivenpoistokoneet käyttävät halkaisuterien ja pyörivien harjojen tai siveltimien yhdistelmää vapauttamaan kuopan ympäröivästä lihasta. Pienemmille kivihedelmille, kuten kirsikka, nopeat keskipakoistimet tai pneumaattiset poistojärjestelmät ovat sopivampia. Kovakuoppaiset hedelmät, kuten oliivi, vaativat erikoistuneen lähestymistavan. Oliivipuunpoistajat käyttävät tyypillisesti vastakkain pyöriviä teloja tai leikkuupäitä, jotka on kalibroitu prosessoitavan oliivilajikkeen kiven ja lihan suhteen. Hedelmätyypistä riippumatta metallinilmaisu- tai röntgentarkastusyksikkö tulee asentaa kivenpoistolaitteen alavirtaan varmistaakseen, ettei kuopan sirpaleita ole kulkenut läpi. Kun kivet on poistettu, hedelmäliha siirtyy pulpperiin, joka rikkoo kudoksen ja pakottaa soseen ruostumattomasta teräksestä valmistetun seulan läpi. Seula-aukon koot valitaan halutun soserakenteen perusteella: karkeammat seulat (1,0–2,0 mm) maalaismaisille tai leipomolaatuisille tuotteille, hienommat seulat (0,4–0,8 mm) sileille juomalaatuisille soseille. Toisen vaiheen viimeistelijä jalostaa entisestään rakennetta ja poistaa jäljellä olevat kuidun tai siemenpalaset. Entsyymien inaktivointi ja sekoittaminen Tuore kivihedelmäsose sisältää luonnossa esiintyviä entsyymejä – erityisesti polyfenolioksidaasia (PPO) ja peroksidaasia –, jotka aiheuttavat nopean ruskistumisen ja maun hajoamisen, kun kudos rikkoutuu. Entsyymin inaktivointi on siksi aikakriittinen vaihe, jonka on tapahduttava mahdollisimman nopeasti pulppauksen jälkeen. Teollisissa kivihedelmäsoselinjoissa käytetyt kaksi päämenetelmää ovat: Hot Break käsittely: sose kuumennetaan nopeasti 85–95 °C:seen putkimaisella tai kaavipintaisella lämmönvaihtimella välittömästi massan valmistuksen jälkeen. Tällä menetelmällä saadaan vakaampi, kirkkaamman värinen sose, jonka viskositeetti on korkeampi, joten se sopii ihanteellisesti leipomotäytteisiin ja hillopohjaan. Kylmätauko askorbiinihapon annostelulla: sose pidetään alhaisessa lämpötilassa ja käsitellään askorbiinihapolla (C-vitamiini) antioksidanttina. Tämä lähestymistapa säilyttää paremmin haihtuvat aromaattiset yhdisteet ja tuoreet maun vivahteet, mikä tekee siitä paremman laadukkaiden hedelmäsoseiden ja juomalaatuisten lisäaineiden kanssa. Entsyymin inaktivoinnin jälkeen sose siirtyy sekoitus- ja standardointivaiheeseen. Tässä Brix ja pH mitataan linjassa ja säädetään tuotespesifikaatioiden mukaisesti. Maustetuille tuotteille, kuten hunaja-persikkasoseelle, makeutusaineita, makutiivisteitä tai hapotusaineita lisätään tässä vaiheessa käyttämällä sekoitussäiliöön integroitua annostelujärjestelmää. Sekoitus suoritetaan kontrolloidulla leikkausvoimalla, jotta varmistetaan tasainen jakautuminen ilman liiallista vaahdon muodostumista. Väkevöinti-, pastörointi- ja säilytysvaihtoehdot Käyttötarkoituksesta riippuen kivihedelmäsose voidaan jalostaa tiivistetyksi tai säilyttää luonnollisessa Brixissä ennen lämpökäsittelyä. Haihdutuskonsentraatio putoavan kalvon haihduttimella vähentää vesipitoisuutta tyhjiössä nostaen tyypillisesti luonnollisen Brix-persikka- tai aprikoosisoseen (10–14° Brix) 28–36° Brix:iin hillopohjaisissa sovelluksissa. Väkevöinti vähentää kuljetus- ja varastointikustannuksia ja pidentää säilyvyyttä säilyttäen samalla maun intensiteetin, kun se suoritetaan tyhjiössä alhaisissa lämpötiloissa. Pastörointi on ensisijainen lämpösäilöntävaihe kivihedelmäsoseille, joita ei ole tarkoitettu aseptiseen pakkaamiseen. Seuraavassa taulukossa on yhteenveto tyypillisistä pastörointiparametreista tuotetyypin mukaan: Tuotetyyppi Pasteurization Temp. Hold Time Packaging Format Pure fruit puree (fresh) 85–90°C 15–30 sec Chilled pouch / tub Leipomon täyte/hillopohja 90–95°C 30–60 sec Aseptic bag-in-drum Beverage-grade additive 95–110°C (UHT) 4-15 sek Aseptic carton / IBC Frozen puree 85°C pre-freeze 15 sek Frozen block / IQF Vientimarkkinoilla tai sovelluksissa, jotka vaativat hyllyn pysyvyyttä ympäristössä, aseptinen käsittely on suositeltava tapa. Sose kuumennetaan UHT-lämpötiloihin kaavipintaisessa lämmönvaihtimessa, joka on välttämätön viskooseille tuotteille, jotka likaavat tavallisia levynvaihtimia, ja täytetään sitten esisteriloituihin pusseihin, tynnyreihin tai IBC:ihin steriileissä olosuhteissa. Tämä muoto hallitsee jogurttien, smoothien ja makeisten valmistuksessa käytettävien kivihedelmäsoseiden teollista ainesosien kauppaa. Täyttö, pakkaus ja kylmäsäilytys Täyttövaiheen tulee vastata kullekin tuotelinjalle valittua pakkausmuotoa. Vähittäismyyntitason maustetut persikkasoseet tai suorakulutuksiset hedelmäpakkaukset täytetään kuppeihin, pusseihin tai purkkeihin mäntä- tai pyörivällä täyttökoneella servoohjatulla tarkkuudella. Ruokapalvelukäyttöön tarkoitetut leipomotäytteet ja hillopohjat täytetään 20 kg tai 200 kg aseptisiin pussi-rummussa -formaatteihin käyttämällä aseptisia pussitäyteaineita steriilillä typpihuuhtelulla hapettumisen estämiseksi. Pakastesoseen valmistuksessa täytetyt astiat viedään spiraalipakastimen tai puhallustunnelin läpi sisälämpötilan nostamiseksi -18 °C:seen tai sen alle ennen lavaamista. IQF (Individually Quick Frozen) -linjoja käytetään myös kivihedelmäsoseannoksiin, jolloin valmistetaan pakastepellettejä tai -levyjä, jotka sopivat annosteltaviksi annosteltaessa loppupään elintarviketuotannossa. Kylmävarastojen suunnittelu on olennainen osa tuotantolinjaa. Jäähdytetyt soseet vaativat säilytystä 0–4 °C:ssa säädellyssä kosteudessa, jotta pakkauksen pinnalle ei pääse kondensoitumaan. Pakastetuotteita säilytetään -18 °C - -22 °C:ssa. Oikea FIFO-varaston kierto yhdessä elektronisen erän jäljitettävyyden kanssa varmistaa, että mikään tuote ei vanhene määritetyn säilyvyysajan jälkeen ennen lähettämistä. Linjan mukauttaminen erilaisiin kivihedelmälajikkeisiin Yksi tärkeimmistä kivihedelmäsoseen valmistuslinjan suunnittelunäkökohdista on joustavuus hedelmälajikkeiden välillä. Persikoissa ja aprikooseissa on suhteellisen pehmeää hedelmälihaa ja kivikuopan muotoja, joita on helppo käsitellä suurella teholla. Luumuilla sitä vastoin on usein kivilajikkeita, joissa kuoppa kiinnittyy tiukasti hedelmälihaan, mikä vaatii suurempaa kivenpoistomomenttia ja huolellisempaa seulavalintaa. Kirsikat ovat pieniä ja runsaasti antosyaanipigmenttejä, jotka voivat värjätä laitteiden pintoja ja vaativat toistuvia CIP-jaksoja. Mango vaatii ylimääräisen kuidunhallintavaiheen pitkän, karkean kuituverkostonsa vuoksi, joka voi tukkia viimeistelijän seulat. Oliivin jalostus soseen tai tahnan valmistamiseksi lisää monimutkaisuutta korkean polyfenolipitoisuuden ja hedelmän erilaisen solurakenteen vuoksi. Oliivisoselinjat sisältävät tyypillisesti malaksaatiovaiheen – murskatun tahnan hitaan sekoittamisen öljypisaroiden yhteensulautumisen ja aromin kehittymisen edistämiseksi – ennen muissa kivihedelmissä käytettyjä pulpperointi- ja viimeistelyvaiheita. Hyvin suunnitellun tuotantolinjan tulisi mahdollistaa tuotteiden vaihdot mahdollisimman vähäisin seisokkein. Tämä tarkoittaa pikakiinnikkeiden, CIP-yhteensopivien kostuvien pintojen, vaihdettavien seulasarjojen käyttöä pulpperi-viimeistelijälle ja ohjelmoitavan logiikkaohjaimen (PLC) reseptejä, jotka säätävät automaattisesti kuljettimen nopeuksia, pastörointilämpötiloja ja Brix-asetusarvoja vaihdettaessa hedelmätyyppien tai tuotelajin välillä. Mahdollisuus käsitellä useita kivihedelmälajikkeita yhdellä linjalla parantaa merkittävästi omaisuuden käyttöastetta ja alentaa pääomakustannuksia tuotekohtaisesti.
Mikä tekee nykyaikaisesta maitotuotteiden käsittelylinjasta tehokkaan ja turvallisen? Maidonjalostus on kehittynyt dramaattisesti viimeisten vuosikymmenten aikana. Tämän päivän maidon tuotantolinjoja eivät ole enää yksinkertaisia eräkäsittelyasetuksia – ne ovat pitkälle integroituja järjestelmiä, jotka yhdistävät lämpökäsittelyn, steriilin pakkauksen, käymisen hallinnan ja kylmäketjun hallinnan yhden jatkuvan työnkulun alle. Meijerivalmistajille jokaisen segmentin rakenteen ja toiminnan ymmärtäminen täydellisellä meijeriteollisuuslinjalla on olennaista paitsi tuotteiden laadun ylläpitämisen, myös toiminnan tehokkuuden, säädöstenmukaisuuden ja pitkän aikavälin kannattavuuden saavuttamiseksi. UHT-maidon tuotantolinja: pidennetyn säilyvyyden stjaardi Ultra-High Temperature (UHT) -käsittely on yksi yleisimmin käytetyistä teknologioista globaalissa meijeriteollisuudessa. UHT-maidon tuotantolinja lämmittää maidon 135–150 °C:n lämpötilaan kahdesta neljään sekuntiin, mikä eliminoi tehokkaasti kaikki patogeeniset ja pilaantuvat mikro-organismit. Tämän ansiosta lopputuote pysyy varastoimattomana jopa 12 kuukautta ilman jäähdytystä – tämä on suuri etu vientimarkkinoille ja alueille, joilla kylmäketjut ovat alikehittyneet. UHT-linjan tärkeimmät varusteet sisältävät tasapainosäiliön, ilmanpoistoyksikön, homogenisaattorin, putki- tai levylämmönvaihtimen ja aseptisen täyttökoneen. Jokaisella komponentilla on tärkeä rooli. Homogenisaattori pienentää rasvapallon kokoa estääkseen kerman irtoamisen, kun taas aseptinen täyteaine varmistaa, että steriloitu maito pakataan steriiliin ympäristöön, mikä eliminoi prosessin jälkeisen kontaminaatioriskin. Yleisesti käytettyjä pakkausmuotoja ovat Tetra Pak -laatikot, HDPE-pullot ja aseptiset pussit. Yksi yleinen haaste UHT-prosessoinnissa on likaantuminen – lämpödenaturoitujen proteiinien ja kalsiumfosfaattikertymien kerääntyminen lämmönvaihtimen pinnoille. Tämän vuoksi nykyaikaiset UHT-järjestelmät on varustettu Clean-In-Place (CIP) -järjestelmillä, jotka kierrättävät puhdistusaineet automaattisesti laitteiden läpi jokaisen tuotantoajon jälkeen, mikä ylläpitää lämpötehokkuutta ja vähentää seisokkeja. Pastöroidun maidon tuotantolinja: tasapainottaa turvallisuutta ja tuoreutta Toisin kuin UHT-maito, pastöroitua maitoa käsitellään alemmissa lämpötiloissa - tyypillisesti 72 °C:ssa 15 sekuntia HTST (High Temperature Short Time) -menetelmällä, mikä eliminoi haitalliset bakteerit säilyttäen samalla enemmän maidon luonnollista makua, ravintosisältöä ja bioaktiivisia yhdisteitä. Pastöroitu maito on säilytettävä jääkaapissa, ja sen säilyvyys on yleensä 7–21 päivää pakkauksesta ja pastöroinnin jälkeisestä käsittelystä riippuen. Täydellinen pastöroidun maidon tuotantolinja sisältää raakamaidon vastaanotto- ja varastosäiliöt, levylämmönvaihtimen pastörointia ja jäähdytystä varten, homogenisaattorin, standardointiyksikön (rasvapitoisuuden säätöön) ja täyttökoneen. Standardointiyksikkö on erityisen tärkeä suurissa toiminnoissa, koska sen avulla valmistajat voivat jatkuvasti täyttää rasvapitoisuudet, kuten täysmaito (3,5 %), puolirasvainen (1,5–1,8 %) tai rasvaton (alle 0,5 %). Lämpötilan valvonta on kriittinen ohjauspiste koko pastöroidun maitolinjan alueella. Automaattiset anturit tallentavat ja kirjaavat jatkuvasti lämpötiloja käsittelyn kaikissa vaiheissa. Jos pitoputken lämpötila laskee vaaditun kynnyksen alapuolelle, vaihtoventtiili ohjaa maidon automaattisesti uudelleenkäsittelyyn – sisäänrakennettu turvamekanismi, joka estää alikäsiteltyä tuotetta pääsemästä täyteaineeseen. Maitotilojen maitohuoneet: Raakamaidon laadun perusta Minkä tahansa maitotuotteen laatu alkaa lopulta lähteestä: maitotilasta. Hyvin suunniteltu maitohuone – jota kutsutaan myös lypsyhuoneeksi tai lypsytilaksi – on meijerituotantolinjan ensimmäinen vaihe, ja sillä on suora vaikutus raakamaidon mikrobikuormaan ja somaattisten solujen määrään. Huonosti hoidetut maitohuoneet voivat aiheuttaa kontaminaatiota, jota on vaikea poistaa jopa loppupään lämpökäsittelyssä. Nykyaikaiset maitotilojen maitohuoneet on varustettu automaattisilla lypsyjärjestelmillä (AMS), bulkkimaidon jäähdytyssäiliöillä, in-line suodatusyksiköillä ja CIP-puhdistusjärjestelmillä. Bulkkimaidon jäähdytyssäiliö jäähdyttää nopeasti raakamaidon lehmän ruumiinlämmöstä (~38°C) alle 4°C:een kahden tunnin kuluessa lypsystä – kriittinen ikkuna bakteerien lisääntymisen rajoittamiselle. Ruostumaton teräsrakenne koko maitohuoneessa varmistaa hygieeniset pinnat, jotka on helppo puhdistaa ja jotka kestävät korroosiota. Tilatason maitohuoneessa seurattavia keskeisiä tulosindikaattoreita ovat: Bakteerien kokonaismäärän (TBC): tulee olla alle 100 000 CFU/ml A-luokan raakamaidolle Somaattisten solujen määrä (SCC): arvot yli 200 000 solua/ml voivat viitata utaretulehdukseen laumassa Maidon lämpötila keräyshetkellä: sen tulee olla ≤4°C varastoinnin ja kuljetuksen aikana Antibioottijäämät: rutiinitestit vaaditaan ennen kuin maito saapuu millekään käsittelylinjalle Investoiminen korkealaatuiseen maatilatason infrastruktuuriin ei ole valinnaista – se on edellytys turvallisten, korkealuokkaisten maitotuotteiden valmistamiselle. Jogurtin käymisen tuotantolinja: Tarkka valvonta tasaisen laadun takaamiseksi Jogurtin tuotanto vaatii täysin erilaista lähestymistapaa nestemäiseen maidon käsittelyyn verrattuna. Jogurtin käymislinjalla valvotaan tarkasti mikrobien toimintaa maidon laktoosin muuntamiseksi maitohapoksi, mikä alentaa pH:ta ja saa maitoproteiinit geeliytymään. Tuloksena on tuote, jolla on ominainen kirpeä maku ja paksu rakenne. Linja tuottaa tyypillisesti kiinteää jogurttia (fermentoituna lopullisessa astiassa), sekoitettua jogurttia (fermentoitu säiliössä ja sitten sekoitetaan) tai juomakelpoista jogurttia, joista kukin vaatii eri laitekokoonpanot. Jogurtin käymislinjan ydinvaiheet ovat seuraavat: Vaihe Prosessi Avainparametri 1 Maidon standardointi ja sekoittaminen Rasva & proteiinipitoisuus 2 Homogenisointi 150-200 bar paine 3 Lämpökäsittely 90-95°C 5 minuuttia 4 Jäähdytys- ja aloitusviljelmärokotus 42–44°C siirrostuslämpötila 5 Käyminen Tavoite pH 4,2–4,6 6 Jäähdytys & täyttö Alle 20°C ennen täyttöä Käytettävä aloitusviljelmä - tyypillisesti yhdistelmä Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — on annosteltava tarkasti ja lisättävä oikeassa lämpötilassa tasaisen käymistoiminnan varmistamiseksi. Automatisoitu pH-valvonta käymissäiliöissä antaa käyttäjille mahdollisuuden lopettaa käymisen juuri silloin, kun tavoitehappamuus on saavutettu, mikä estää ylihappamoitumisen, joka johtaisi liian happamaan tuotteeseen. Integrointi ja automaatio koko maidonkäsittelylinjalla Kilpaileva meijeri ei käytä jokaista tuotantolinjaa erikseen. Nykyaikaiset meijerituotantolaitokset yhdistävät UHT-, pastörointi-, maatilan vastaanotto- ja käymislinjansa keskitetyn SCADA-järjestelmän (Supervisory Control and Data Acquisition) kautta. Tämän ansiosta laitoksen johtajat voivat seurata reaaliaikaisia prosessitietoja, havaita poikkeavuuksia, ajoittaa CIP-jaksoja ja luoda tuotantoraportteja – kaikki yhdestä ohjausliittymästä. Automaatiolla on myös tärkeä rooli energiatehokkuudessa. Pastörointi- ja UHT-linjojen lämmöntalteenottojärjestelmät voivat ottaa takaisin jopa 94 % lämmitykseen käytetystä lämpöenergiasta, mikä vähentää dramaattisesti höyryn kulutusta. Pumppujen ja kompressorien taajuusmuuttajat vähentävät sähkönkulutusta entisestään. Kestävän kehityksen sertifiointeja tai käyttökustannuksia alentaville laitoksille nämä investoinnit maksavat takaisin yleensä kahdessa tai kolmessa vuodessa. Jäljitettävyys on toinen alue, jolla integraatio tuottaa mitattavaa arvoa. Yhdistämällä erätietueet maatilojen maidon saannista prosessoinnin, pakkaamisen ja jakelun kautta, meijerivalmistajat voivat reagoida elintarviketurvallisuushäiriöihin nopeasti ja tarkasti – eristää vahingoittuneet tuote-erät minuuteissa päivien sijaan. Vähittäiskauppiaat ja sääntelyelimet vaativat yhä enemmän tätä jäljitettävyyttä keskeisillä markkinoilla. Oikean maidontuotantolinjan kokoonpanon valitseminen Oikean tuotantolinjojen yhdistelmän valinta riippuu useista tekijöistä: tavoitetuotevalikoimasta, päivittäisestä prosessointikapasiteetista, markkinoiden maantieteellisestä sijainnista, käytettävissä olevasta infrastruktuurista ja pääomabudjetista. Pieni alueellinen meijeri, joka palvelee paikallisia tuoremarkkinoita, voi asettaa etusijalle pastöroidun maitolinjan, jossa on jogurtin käymisyksikkö. Suuri vientiin suuntautunut prosessori sen sijaan investoi voimakkaasti UHT-kapasiteettiin ja aseptiseen pakkausteknologiaan. Arvioidessaan laitetoimittajia ostajien tulee tarkastella alkuperäistä ostohintaa pidemmälle ja tarkastella kokonaiskustannuksia – mukaan lukien energiankulutus, varaosien saatavuus, myynnin jälkeisten palvelujen kattavuus ja toimittajan kokemusta vastaavan mittakaavan asennuksista. Pilottimittakaavaisella testauksella ennen täyden linjan käyttöönottoa voidaan myös estää kalliita virheitä erityisesti uusien tuoteryhmien tai epätavallisten raakamaidon koostumusten yhteydessä. Loppujen lopuksi hyvin konfiguroitu meijerituotantolinja ei ole vain pääoma - se on meijeribrändin toiminnallinen selkäranka. Tekniikan, asettelun ja prosessiohjauksen hankkiminen alusta alkaen määrittää tuotteiden laadun, tuotannon käytettävyyden ja kyvyn skaalata kapasiteettia markkinoiden kysynnän kasvaessa.
Shanghai Yi Yang Fluid Technology Co., Ltd. on nesteen suunnitteluyritys, joka on erikoistunut maitotuotteisiin, hedelmien ja vihannesten syväjalostukseen, virvoitusjuomiin, mausteisiin, terveystuotteisiin ja muihin avaimet käteen -periaatteella toteutettaviin projekteihin. Olemme sitoutuneet olemaan elintarviketekniikan tuotemerkki ulkomaisten tuotemerkkien ulkopuolella, tarjoamalla elintarviketekniikan ja laitteiden integroituja ratkaisuja, integroimalla suunnittelun, jalostuksen, valmistuksen, asennuksen ja suunnittelun hallinnan kotimaisille ja ulkomaisille elintarvikeasiakkaille. Räätälöimme kaikenlaisia ei-standardi (ruostumaton teräs) laitteita asiakkaille; Tarjoa laitteiden, yhden koneen, putkien, sähkö- ja instrumenttien asennus ja käyttöönotto; Asiakkaiden tarpeisiin perustuen tarjoamme täyden valikoiman integroituja palveluita esisuunnittelusta, konsultoinnista, kustannuslaskennasta, suunnittelusta, projektinhallinnasta, projektin arvioinnista ja järjestelmän ylläpidosta. Yrityksellä on vahva tekninen voima, rikas kokemus tuotteiden valmistuksesta, insinööri- ja teknisen henkilöstön ryhmä, mekaanisen suunnittelun ja valmistuksen osasto sekä automaattisen ohjauksen alan ammattilaiset, joilla on yli 10 vuoden kokemus alalta. Luotamme tunnettuihin elintarvikeyrityksiin ja kevyen teollisuuden korkeakouluihin kotimaassa ja ulkomailla ja opimme jatkuvasti kehittynyttä teknologiaa kotimaassa ja ulkomailla suunnittelun ja teknologian parantamiseksi. Otamme käyttöön edistyneen johtamistilan, ihmiskeskeisen, luomme yrityskulttuurin (luottamus, varovaisuus, vastuullisuus, viestintä, onnellisuus), rakennamme kilpailukykyisen kansainvälisen ammattitaitoisen tiimin, joka on omistautunut palvelemaan kotimaisia ja ulkomaisia ruoka-asiakkaita. Korkean ammattitaidon, edistyneen suunnittelukonseptin, luotettavan tuotteen laadun ja huoltopalvelujärjestelmän ansiosta tarjoamme uusille ja vanhoille asiakkaille käytännöllisempiä, älykkäämpiä tuotteita.
Shanghai Yi Yang Fluid Technology Co., Ltd. on nesteen suunnitteluyritys, joka on erikoistunut maitotuotteisiin, hedelmien ja vihannesten syväjalostukseen, virvoitusjuomiin, mausteisiin, terveystuotteisiin ja muihin avaimet käteen -periaatteella toteutettaviin projekteihin. Olemme sitoutuneet olemaan elintarviketekniikan tuotemerkki ulkomaisten tuotemerkkien ulkopuolella, tarjoamalla elintarviketekniikan ja laitteiden integroituja ratkaisuja, integroimalla suunnittelun, jalostuksen, valmistuksen, asennuksen ja suunnittelun hallinnan kotimaisille ja ulkomaisille elintarvikeasiakkaille. Räätälöimme kaikenlaisia ei-standardi (ruostumaton teräs) laitteita asiakkaille; Tarjoa laitteiden, yhden koneen, putkien, sähkö- ja instrumenttien asennus ja käyttöönotto; Asiakkaiden tarpeisiin perustuen tarjoamme täyden valikoiman integroituja palveluita esisuunnittelusta, konsultoinnista, kustannuslaskennasta, suunnittelusta, projektinhallinnasta, projektin arvioinnista ja järjestelmän ylläpidosta. Yrityksellä on vahva tekninen voima, rikas kokemus tuotteiden valmistuksesta, insinööri- ja teknisen henkilöstön ryhmä, mekaanisen suunnittelun ja valmistuksen osasto sekä automaattisen ohjauksen alan ammattilaiset, joilla on yli 10 vuoden kokemus alalta. Luotamme tunnettuihin elintarvikeyrityksiin ja kevyen teollisuuden korkeakouluihin kotimaassa ja ulkomailla ja opimme jatkuvasti kehittynyttä teknologiaa kotimaassa ja ulkomailla suunnittelun ja teknologian parantamiseksi. Otamme käyttöön edistyneen johtamistilan, ihmiskeskeisen, luomme yrityskulttuurin (luottamus, varovaisuus, vastuullisuus, viestintä, onnellisuus), rakennamme kilpailukykyisen kansainvälisen ammattitaitoisen tiimin, joka on omistautunut palvelemaan kotimaisia ja ulkomaisia ruoka-asiakkaita. Korkean ammattitaidon, edistyneen suunnittelukonseptin, luotettavan tuotteen laadun ja huoltopalvelujärjestelmän ansiosta tarjoamme uusille ja vanhoille asiakkaille käytännöllisempiä, älykkäämpiä tuotteita.
Shanghai Yi Yang Fluid Technology Co., Ltd. on nesteen suunnitteluyritys, joka on erikoistunut maitotuotteisiin, hedelmien ja vihannesten syväjalostukseen, virvoitusjuomiin, mausteisiin, terveystuotteisiin ja muihin avaimet käteen -periaatteella toteutettaviin projekteihin. Olemme sitoutuneet olemaan elintarviketekniikan tuotemerkki ulkomaisten tuotemerkkien ulkopuolella, tarjoamalla elintarviketekniikan ja laitteiden integroituja ratkaisuja, integroimalla suunnittelun, jalostuksen, valmistuksen, asennuksen ja suunnittelun hallinnan kotimaisille ja ulkomaisille elintarvikeasiakkaille. Räätälöimme asiakkaillemme kaikenlaisia ei-standardeja (ruostumaton teräs) laitteita; Tarjoa laitteiden, yhden koneen, putkien, sähkö- ja instrumenttien asennus ja käyttöönotto; Asiakkaiden tarpeisiin perustuen tarjoamme täyden valikoiman integroituja palveluita esisuunnittelusta, konsultoinnista, kustannuslaskennasta, suunnittelusta, projektinhallinnasta, projektin arvioinnista ja järjestelmän ylläpidosta. Yrityksellä on vahva tekninen voima, rikas kokemus tuotteiden valmistuksesta, insinööri- ja teknisen henkilöstön ryhmä, mekaanisen suunnittelun ja valmistuksen osasto sekä automaattisen ohjauksen alan ammattilaiset, joilla on yli 10 vuoden kokemus alalta. Luotamme tunnettuihin elintarvikeyrityksiin ja kevyen teollisuuden korkeakouluihin kotimaassa ja ulkomailla ja opimme jatkuvasti kehittynyttä teknologiaa kotimaassa ja ulkomailla suunnittelun ja teknologian parantamiseksi. Otamme käyttöön edistyneen johtamistilan, ihmiskeskeisen, luomme yrityskulttuurin (luottamus, varovaisuus, vastuullisuus, viestintä, onnellisuus), rakennamme kilpailukykyisen kansainvälisen ammattitaitoisen tiimin, joka on omistautunut palvelemaan kotimaisia ja ulkomaisia ruoka-asiakkaita. Korkean ammattitaidon, edistyneen suunnittelukonseptin, luotettavan tuotteen laadun ja huoltopalvelujärjestelmän ansiosta tarjoamme uusille ja vanhoille asiakkaille käytännöllisempiä, älykkäämpiä tuotteita.
Yhteystiedot
Production Address: No. 9188 Chuannan Fenggong Road, Fengxianin alue, Shanghai
Office Address: Huone 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Pyydä mukautettu tarjous Tarvitsetko jotain erityistä? Olemme täällä auttamassa.