Maidonjalostus on kehittynyt dramaattisesti viimeisten vuosikymmenten aikana. Tämän päivän maidon tuotantolinjoja eivät ole enää yksinkertaisia eräkäsittelyasetuksia – ne ovat pitkälle integroituja järjestelmiä, jotka yhdistävät lämpökäsittelyn, steriilin pakkauksen, käymisen hallinnan ja kylmäketjun hallinnan yhden jatkuvan työnkulun alle. Meijerivalmistajille jokaisen segmentin rakenteen ja toiminnan ymmärtäminen täydellisellä meijeriteollisuuslinjalla on olennaista paitsi tuotteiden laadun ylläpitämisen, myös toiminnan tehokkuuden, säädöstenmukaisuuden ja pitkän aikavälin kannattavuuden saavuttamiseksi.
Ultra-High Temperature (UHT) -käsittely on yksi yleisimmin käytetyistä teknologioista globaalissa meijeriteollisuudessa. UHT-maidon tuotantolinja lämmittää maidon 135–150 °C:n lämpötilaan kahdesta neljään sekuntiin, mikä eliminoi tehokkaasti kaikki patogeeniset ja pilaantuvat mikro-organismit. Tämän ansiosta lopputuote pysyy varastoimattomana jopa 12 kuukautta ilman jäähdytystä – tämä on suuri etu vientimarkkinoille ja alueille, joilla kylmäketjut ovat alikehittyneet.
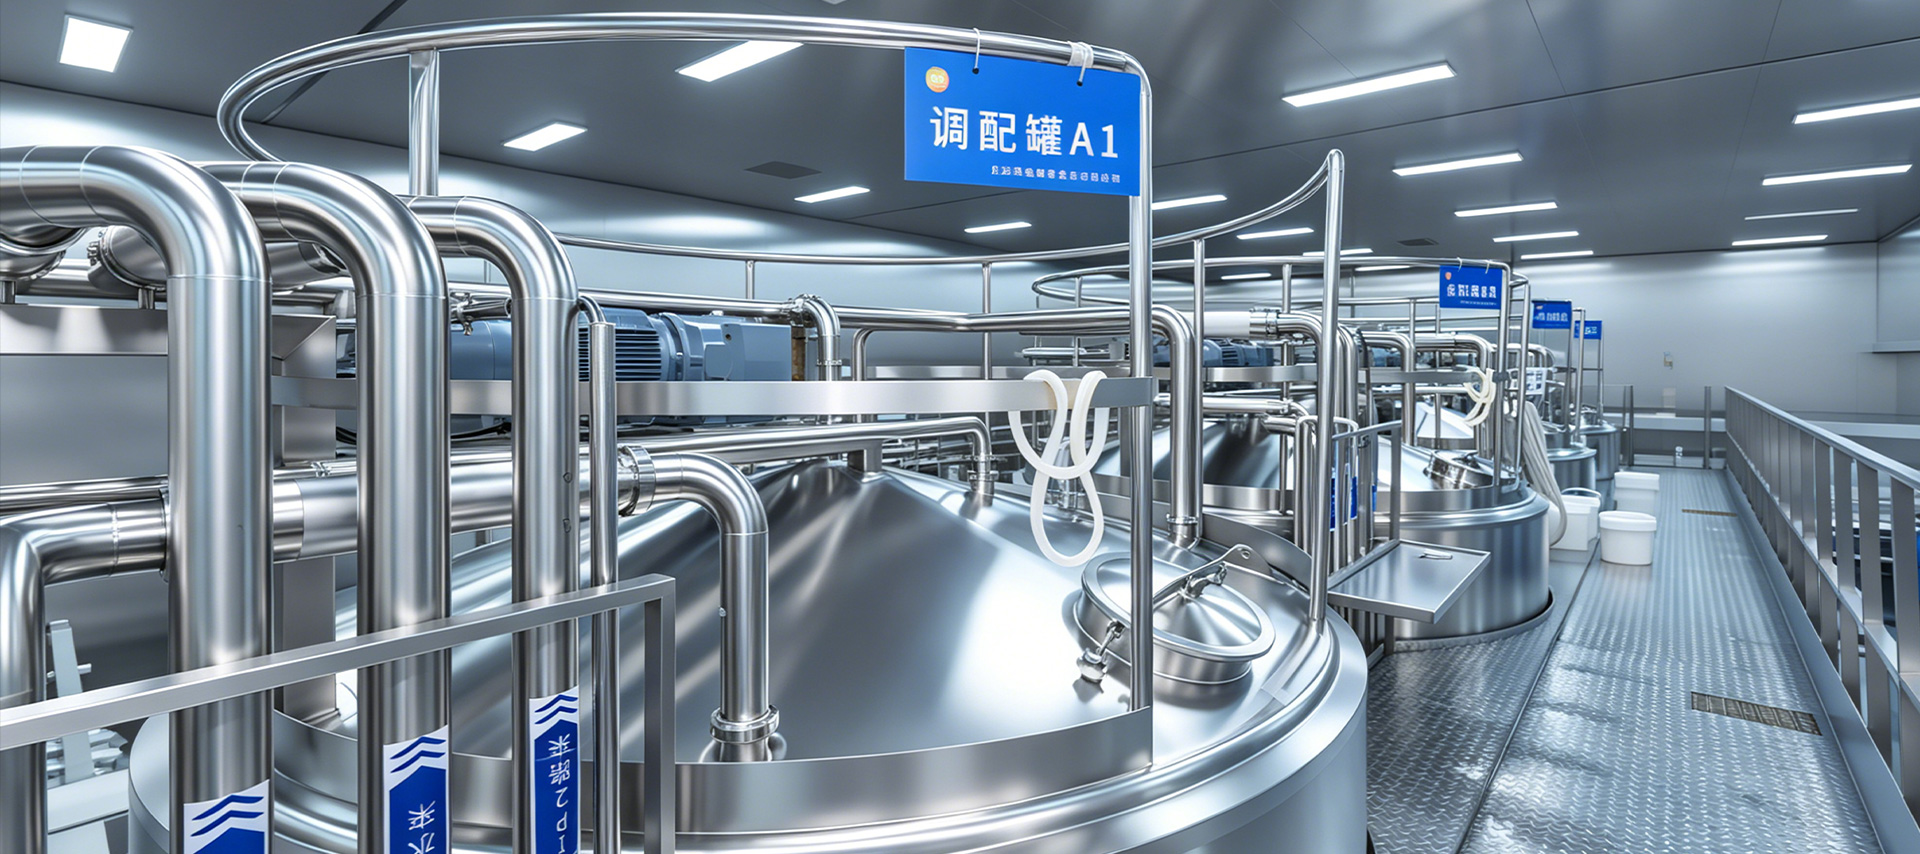
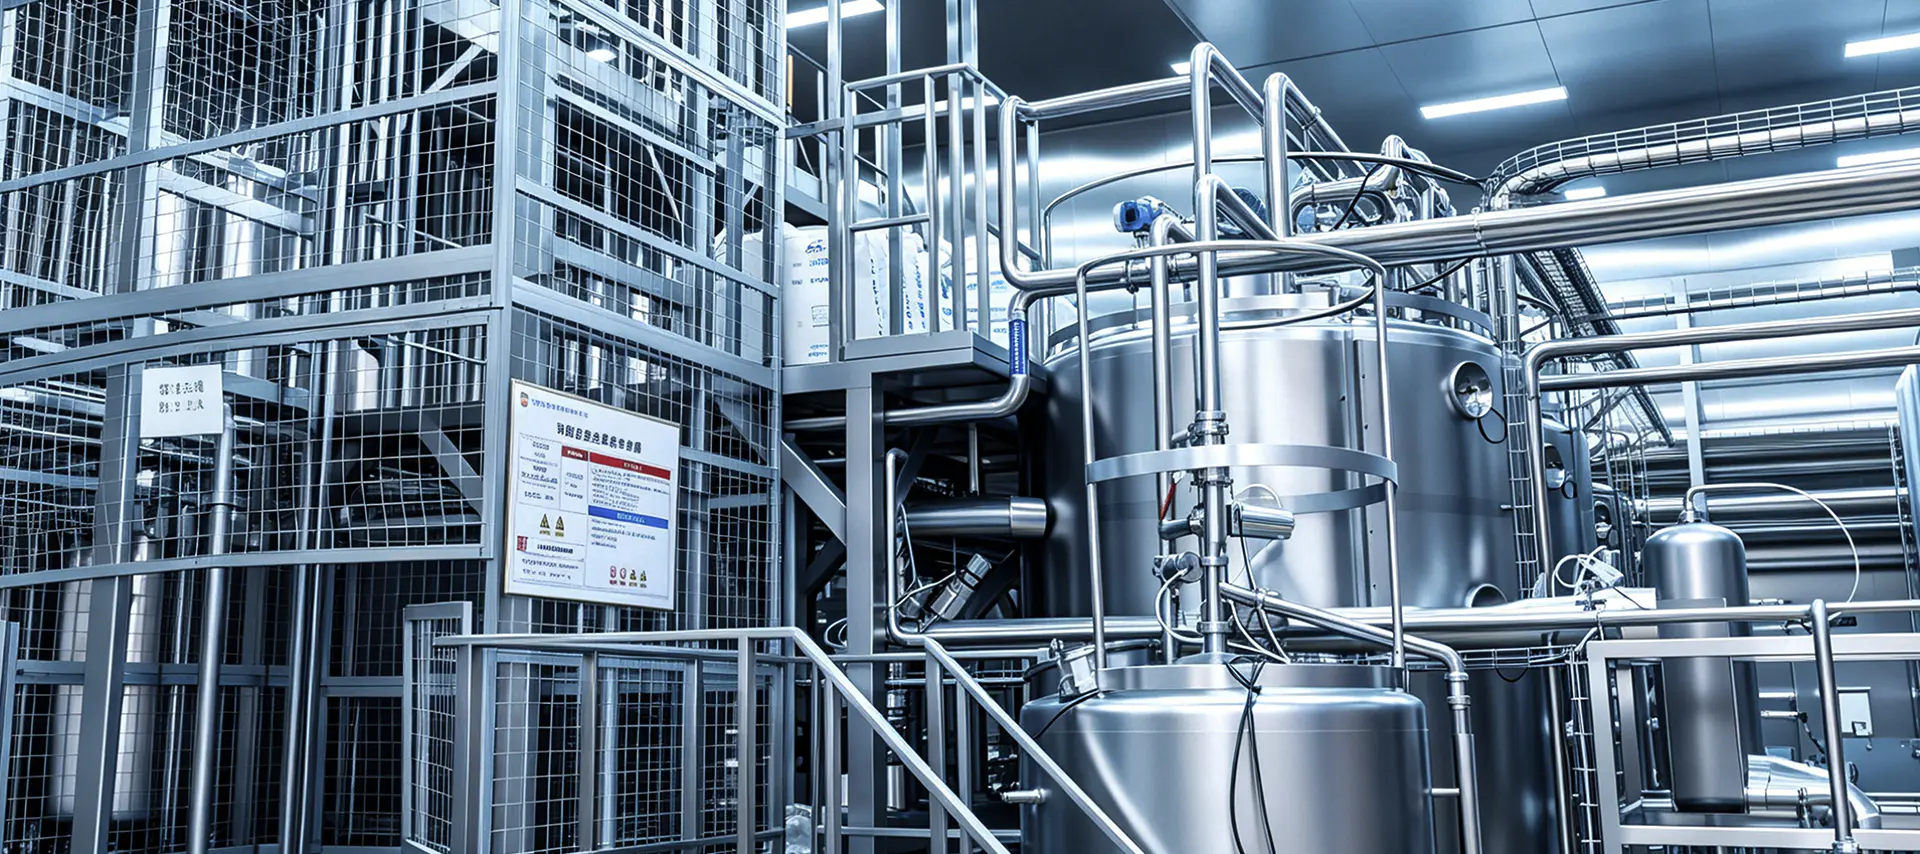
UHT-linjan tärkeimmät varusteet sisältävät tasapainosäiliön, ilmanpoistoyksikön, homogenisaattorin, putki- tai levylämmönvaihtimen ja aseptisen täyttökoneen. Jokaisella komponentilla on tärkeä rooli. Homogenisaattori pienentää rasvapallon kokoa estääkseen kerman irtoamisen, kun taas aseptinen täyteaine varmistaa, että steriloitu maito pakataan steriiliin ympäristöön, mikä eliminoi prosessin jälkeisen kontaminaatioriskin. Yleisesti käytettyjä pakkausmuotoja ovat Tetra Pak -laatikot, HDPE-pullot ja aseptiset pussit.
Yksi yleinen haaste UHT-prosessoinnissa on likaantuminen – lämpödenaturoitujen proteiinien ja kalsiumfosfaattikertymien kerääntyminen lämmönvaihtimen pinnoille. Tämän vuoksi nykyaikaiset UHT-järjestelmät on varustettu Clean-In-Place (CIP) -järjestelmillä, jotka kierrättävät puhdistusaineet automaattisesti laitteiden läpi jokaisen tuotantoajon jälkeen, mikä ylläpitää lämpötehokkuutta ja vähentää seisokkeja.
Toisin kuin UHT-maito, pastöroitua maitoa käsitellään alemmissa lämpötiloissa - tyypillisesti 72 °C:ssa 15 sekuntia HTST (High Temperature Short Time) -menetelmällä, mikä eliminoi haitalliset bakteerit säilyttäen samalla enemmän maidon luonnollista makua, ravintosisältöä ja bioaktiivisia yhdisteitä. Pastöroitu maito on säilytettävä jääkaapissa, ja sen säilyvyys on yleensä 7–21 päivää pakkauksesta ja pastöroinnin jälkeisestä käsittelystä riippuen.
Täydellinen pastöroidun maidon tuotantolinja sisältää raakamaidon vastaanotto- ja varastosäiliöt, levylämmönvaihtimen pastörointia ja jäähdytystä varten, homogenisaattorin, standardointiyksikön (rasvapitoisuuden säätöön) ja täyttökoneen. Standardointiyksikkö on erityisen tärkeä suurissa toiminnoissa, koska sen avulla valmistajat voivat jatkuvasti täyttää rasvapitoisuudet, kuten täysmaito (3,5 %), puolirasvainen (1,5–1,8 %) tai rasvaton (alle 0,5 %).
Lämpötilan valvonta on kriittinen ohjauspiste koko pastöroidun maitolinjan alueella. Automaattiset anturit tallentavat ja kirjaavat jatkuvasti lämpötiloja käsittelyn kaikissa vaiheissa. Jos pitoputken lämpötila laskee vaaditun kynnyksen alapuolelle, vaihtoventtiili ohjaa maidon automaattisesti uudelleenkäsittelyyn – sisäänrakennettu turvamekanismi, joka estää alikäsiteltyä tuotetta pääsemästä täyteaineeseen.
Minkä tahansa maitotuotteen laatu alkaa lopulta lähteestä: maitotilasta. Hyvin suunniteltu maitohuone – jota kutsutaan myös lypsyhuoneeksi tai lypsytilaksi – on meijerituotantolinjan ensimmäinen vaihe, ja sillä on suora vaikutus raakamaidon mikrobikuormaan ja somaattisten solujen määrään. Huonosti hoidetut maitohuoneet voivat aiheuttaa kontaminaatiota, jota on vaikea poistaa jopa loppupään lämpökäsittelyssä.
Nykyaikaiset maitotilojen maitohuoneet on varustettu automaattisilla lypsyjärjestelmillä (AMS), bulkkimaidon jäähdytyssäiliöillä, in-line suodatusyksiköillä ja CIP-puhdistusjärjestelmillä. Bulkkimaidon jäähdytyssäiliö jäähdyttää nopeasti raakamaidon lehmän ruumiinlämmöstä (~38°C) alle 4°C:een kahden tunnin kuluessa lypsystä – kriittinen ikkuna bakteerien lisääntymisen rajoittamiselle. Ruostumaton teräsrakenne koko maitohuoneessa varmistaa hygieeniset pinnat, jotka on helppo puhdistaa ja jotka kestävät korroosiota.
Tilatason maitohuoneessa seurattavia keskeisiä tulosindikaattoreita ovat:
Investoiminen korkealaatuiseen maatilatason infrastruktuuriin ei ole valinnaista – se on edellytys turvallisten, korkealuokkaisten maitotuotteiden valmistamiselle.
Jogurtin tuotanto vaatii täysin erilaista lähestymistapaa nestemäiseen maidon käsittelyyn verrattuna. Jogurtin käymislinjalla valvotaan tarkasti mikrobien toimintaa maidon laktoosin muuntamiseksi maitohapoksi, mikä alentaa pH:ta ja saa maitoproteiinit geeliytymään. Tuloksena on tuote, jolla on ominainen kirpeä maku ja paksu rakenne. Linja tuottaa tyypillisesti kiinteää jogurttia (fermentoituna lopullisessa astiassa), sekoitettua jogurttia (fermentoitu säiliössä ja sitten sekoitetaan) tai juomakelpoista jogurttia, joista kukin vaatii eri laitekokoonpanot.
Jogurtin käymislinjan ydinvaiheet ovat seuraavat:
| Vaihe | Prosessi | Avainparametri |
| 1 | Maidon standardointi ja sekoittaminen | Rasva & proteiinipitoisuus |
| 2 | Homogenisointi | 150-200 bar paine |
| 3 | Lämpökäsittely | 90-95°C 5 minuuttia |
| 4 | Jäähdytys- ja aloitusviljelmärokotus | 42–44°C siirrostuslämpötila |
| 5 | Käyminen | Tavoite pH 4,2–4,6 |
| 6 | Jäähdytys & täyttö | Alle 20°C ennen täyttöä |
Käytettävä aloitusviljelmä - tyypillisesti yhdistelmä Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — on annosteltava tarkasti ja lisättävä oikeassa lämpötilassa tasaisen käymistoiminnan varmistamiseksi. Automatisoitu pH-valvonta käymissäiliöissä antaa käyttäjille mahdollisuuden lopettaa käymisen juuri silloin, kun tavoitehappamuus on saavutettu, mikä estää ylihappamoitumisen, joka johtaisi liian happamaan tuotteeseen.
Kilpaileva meijeri ei käytä jokaista tuotantolinjaa erikseen. Nykyaikaiset meijerituotantolaitokset yhdistävät UHT-, pastörointi-, maatilan vastaanotto- ja käymislinjansa keskitetyn SCADA-järjestelmän (Supervisory Control and Data Acquisition) kautta. Tämän ansiosta laitoksen johtajat voivat seurata reaaliaikaisia prosessitietoja, havaita poikkeavuuksia, ajoittaa CIP-jaksoja ja luoda tuotantoraportteja – kaikki yhdestä ohjausliittymästä.
Automaatiolla on myös tärkeä rooli energiatehokkuudessa. Pastörointi- ja UHT-linjojen lämmöntalteenottojärjestelmät voivat ottaa takaisin jopa 94 % lämmitykseen käytetystä lämpöenergiasta, mikä vähentää dramaattisesti höyryn kulutusta. Pumppujen ja kompressorien taajuusmuuttajat vähentävät sähkönkulutusta entisestään. Kestävän kehityksen sertifiointeja tai käyttökustannuksia alentaville laitoksille nämä investoinnit maksavat takaisin yleensä kahdessa tai kolmessa vuodessa.
Jäljitettävyys on toinen alue, jolla integraatio tuottaa mitattavaa arvoa. Yhdistämällä erätietueet maatilojen maidon saannista prosessoinnin, pakkaamisen ja jakelun kautta, meijerivalmistajat voivat reagoida elintarviketurvallisuushäiriöihin nopeasti ja tarkasti – eristää vahingoittuneet tuote-erät minuuteissa päivien sijaan. Vähittäiskauppiaat ja sääntelyelimet vaativat yhä enemmän tätä jäljitettävyyttä keskeisillä markkinoilla.
Oikean tuotantolinjojen yhdistelmän valinta riippuu useista tekijöistä: tavoitetuotevalikoimasta, päivittäisestä prosessointikapasiteetista, markkinoiden maantieteellisestä sijainnista, käytettävissä olevasta infrastruktuurista ja pääomabudjetista. Pieni alueellinen meijeri, joka palvelee paikallisia tuoremarkkinoita, voi asettaa etusijalle pastöroidun maitolinjan, jossa on jogurtin käymisyksikkö. Suuri vientiin suuntautunut prosessori sen sijaan investoi voimakkaasti UHT-kapasiteettiin ja aseptiseen pakkausteknologiaan.
Arvioidessaan laitetoimittajia ostajien tulee tarkastella alkuperäistä ostohintaa pidemmälle ja tarkastella kokonaiskustannuksia – mukaan lukien energiankulutus, varaosien saatavuus, myynnin jälkeisten palvelujen kattavuus ja toimittajan kokemusta vastaavan mittakaavan asennuksista. Pilottimittakaavaisella testauksella ennen täyden linjan käyttöönottoa voidaan myös estää kalliita virheitä erityisesti uusien tuoteryhmien tai epätavallisten raakamaidon koostumusten yhteydessä.
Loppujen lopuksi hyvin konfiguroitu meijerituotantolinja ei ole vain pääoma - se on meijeribrändin toiminnallinen selkäranka. Tekniikan, asettelun ja prosessiohjauksen hankkiminen alusta alkaen määrittää tuotteiden laadun, tuotannon käytettävyyden ja kyvyn skaalata kapasiteettia markkinoiden kysynnän kasvaessa.

Yhteystiedot
Production Address: No. 9188 Chuannan Fenggong Road, Fengxianin alue, Shanghai
Office Address: Huone 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Pikalinkki
Pyydä mukautettu tarjous Tarvitsetko jotain erityistä? Olemme täällä auttamassa.