Oct 09, 2026
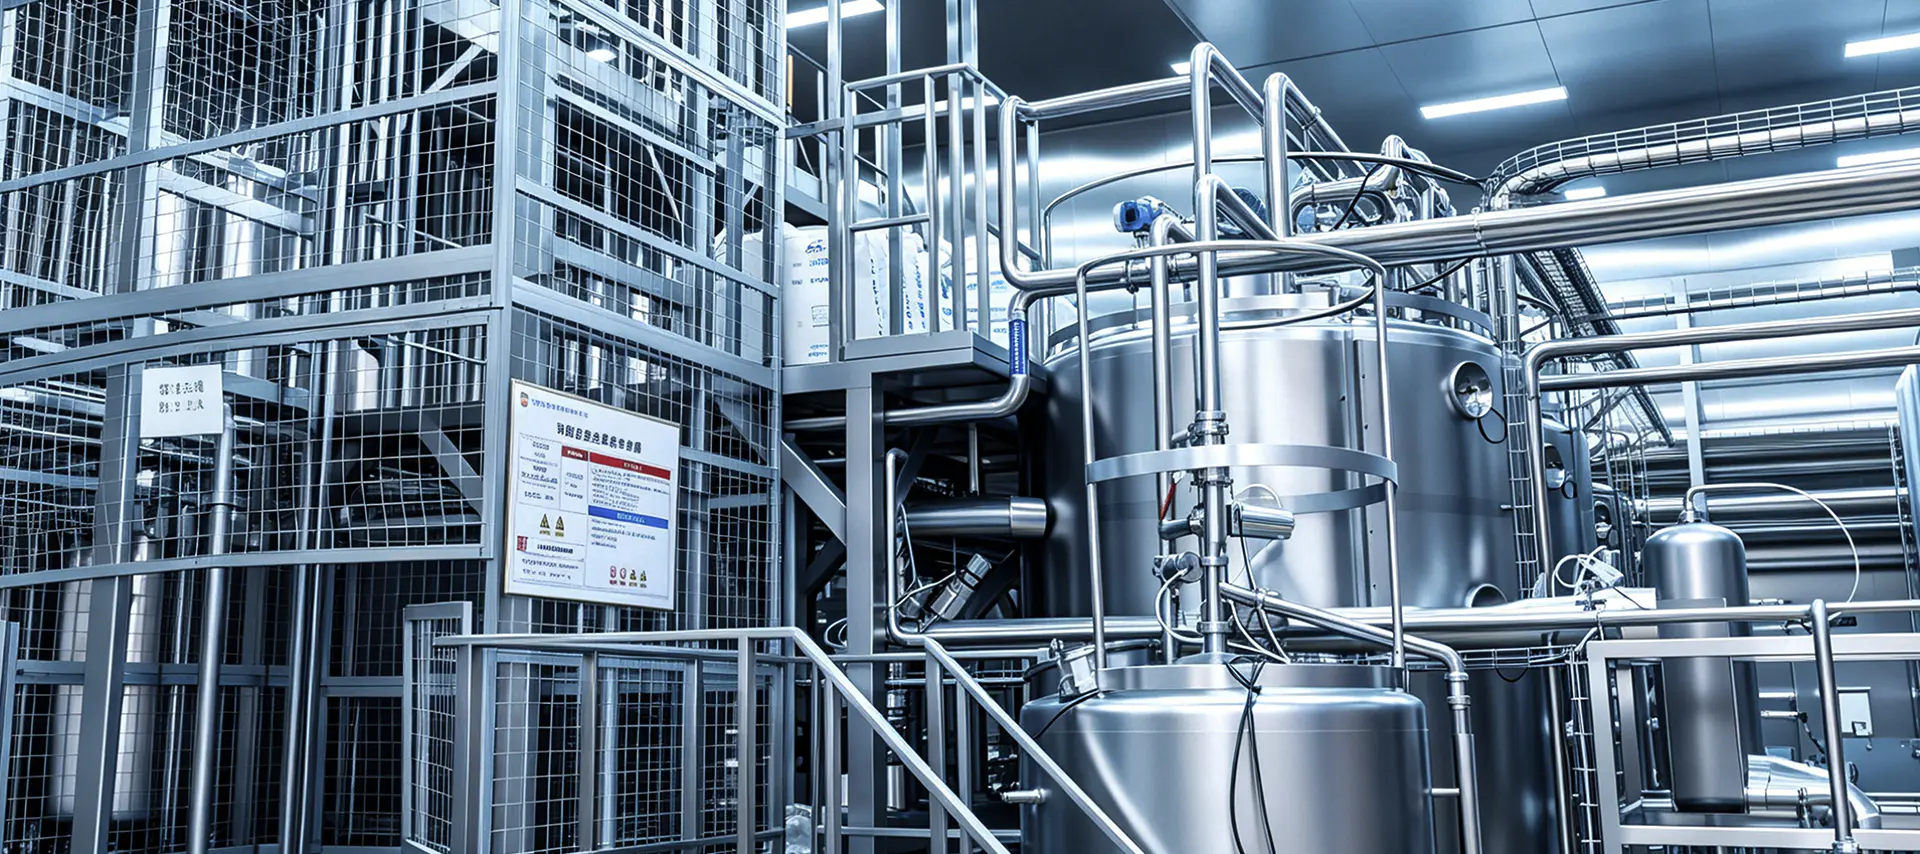
Oletetaan, että energiajuomasi kaava on jo validoitu laboratoriossa: 32 mg kofeiinia 100 ml:ssa, 400 mg tauriinia annosta kohti, B-vitamiinisekoitus ja lopullinen pH 3,2. Kaava toimii penkkiasteikolla. Todellinen kysymys on, selviääkö se tuotantolinjasta, joka toimii tuhansia pulloja tunnissa. Vastaus riippuu vähemmän itse reseptistä vaan enemmän energiajuomien valmistuslinjan suunnittelusta, integroinnista ja käytöstä. Brändit menestyvät tai kamppailevat projekti toisensa jälkeen juuri tästä syystä: luotettavasti mittakaavassa tuotantolinjaa käsitellään osana tuotekehitysprosessia, eivät jälkikäteen. Mikä määrittelee energiajuomien valmistuslinjan An energiajuomien käsittelyn tuotantolinja on yksikköoperaatioiden sarja, joka muuttaa veden, kofeiinin, tauriinin, makeutusaineet, hapot, säilöntäaineet ja aromit vakaaksi, turvalliseksi ja yhtenäiseksi juomaksi. Pakkausmuodot vaihtelevat - tölkit, PET-pullot, lasipullot - mutta ydinprosessi noudattaa määriteltyä logiikkaa eri tehtailla. Normaali prosessisekvenssi Tyypillinen linja kulkee vedenkäsittelyn, annostelun ja sekoituksen, ilmanpoiston, suodatuksen, lämpökäsittelyn, täytön ja sitten joko linjassa tapahtuvan pastöroinnin tai suljetun pakkauksen pastöroinnin. Hiilihappopitoisissa energiajuomissa CO2-ruiskutus on integroitu täyteaineen ylävirtaan. Jokainen vaihe suojaa tuotetta tietyllä tavalla, ja yhden vaiheen ohittaminen näkyy yleensä myöhemmin laatuongelmana. Yksinkertaistettu näkymä tyypillisen energiajuomien valmistuslinjan päävaiheista. Vaihe Ensisijainen toiminto Tyypillinen huomio Vedenkäsittely Tarjoaa tasaisen pohjaveden TDS, kovuus ja kloorinpoisto vaikuttavat makuun ja stabiilisuuteen Annostelu ja sekoitus Liuottaa kofeiinia, tauriinia, makeutusaineita ja happoja Jauheen lisäyspiste, leikkaustaso ja erän lämpötila Ilmanpoisto Poistaa liuenneen hapen Suojaa B-vitamiineja ja vähentää aromin hapettumista Suodatus Poistaa liukenemattomat hiukkaset Patruuna tai levysuodatin asennettu ennen lämpökäsittelyä Lämpökäsittely Vähentää mikrobikuormaa HTST 85-95 °C korkeahappoisille energiajuomille Täyttö Siirtää tuotteen suljettuihin astioihin Kuumatäyttö, aseptinen tai ympäristön täyttö muuttaa koko loppupään asettelua Jälkitäytön pastörointi Tarvittaessa pastörointi säiliössä Tunneli- tai ruiskusuunnittelun on vastattava säiliön geometriaa Kuinka muotoilupäätökset muuttavat linjaa Kofeiini liukenee helposti kuumaan veteen, joten useimmat kasvit valmistavat tiivistetyn kofeiiniliuoksen pienessä sivuastiassa ennen annostelua pääannostelusäiliöön. Tauriini on lämmönkestävää ja sitä voidaan lisätä aikaisemmin prosessin aikana. B-vitamiinit sitä vastoin ovat herkkiä pitkäaikaiselle kuumuudelle ja valolle; Jos etiketissäsi väitetään, että vitamiiniretentio on korkea, saatat joutua annostelemaan niitä myöhemmin prosessin aikana tai pitämään lämpöaltistuksen lyhyenä. Myös happamat koostumukset vaikuttavat materiaalin valintaan: pH:ssa lähellä 3,2, ruostumattomasta teräksestä valmistetut osat ja tiivisteet on määritettävä korroosionkestävyydeksi. Energiajuomalinjan tärkeimmät laitemoduulit Kun prosessijärjestys on kiinteä, siitä seuraa laiteluettelo. Kolme moduulia ansaitsevat eniten huomiota suunnittelussa: sekoitus, ilmanpoisto ja lämpökäsittely. Nämä ovat vaiheita, joissa formulointiongelmat muuttuvat useimmiten tuotantoongelmiksi. Sekoitus ja annostelu Sekoitusvaiheessa jauhemainen koostumus voi epäonnistua ensin. Kofeiinin, tauriinin ja stabilointiaineseokset yleensä paakkuuntuvat tai kelluvat, kun ne lisätään suoraan kylmään veteen. A korkean leikkausvoiman emulgoinnin sekoitussäiliö luo hydraulisen leikkauksen, jota tarvitaan jauheiden ja öljyliukoisten ainesosien nopeaan dispergoimiseen, jolloin saadaan yhtenäinen pohja yhdessä astiassa. Vitamiineja, makuaineita tai emulsiojärjestelmiä sisältäville energiajuomatiivisteille samaa säiliötä voidaan käyttää esisekoitusvaiheessa ennen laimennusta. High Shear emulgointisekoitussäiliön toimittajat, räätälöity tehdas, valmistajat - Yi Yang Fluid Tech on korkealeikkausemulgoivien sekoitussäiliöiden toimittaja, räätälöity korkean leikkausvoiman emulgointisäiliön tehdas ja valmistaja... Näytä tuote → Käytännössä hyvin suunnitellussa sekoitusmoduulissa yhdistyvät keskimmäinen korkealeikkauspää ja hidaspyyhkäisysekoitin. Tämä yhdistelmä valmistaa stabiileja suspensioita ja emulsioita ilman, että se sitoo ilmaa, mikä on juuri sitä, mitä jauhemaiset energiajuomat tarvitsevat. Ilmanpoisto ja suodatus Liuennut happi nopeuttaa askorbiinihapon, tiettyjen B-vitamiinien ja makuyhdisteiden hajoamista. Tyhjiöilmanpoistoyksikkö altistaa ohuen tuotekalvon alennetulle paineelle ja poistaa liuenneen hapen erittäin alhaiselle tasolle. Se poistaa myös mukana kulkeutuneen ilman, joka muuten aiheuttaisi vaahtoamista täyteaineessa. Meidän täysautomaattinen kaasunpoistokone on toiminnallisten juomalinjojen vakiomoduuli juuri tästä syystä: se suojaa sekä vitamiinien kertymistä että valmiin juoman suutuntumaa. Ilmanpoiston jälkeen patruuna- tai levysuodatin vangitsee liukenemattomat hiukkaset ennen kuin tuote saavuttaa lämmönvaihtimen. Täysautomaattisten kaasunpoistokoneiden toimittajat, räätälöity tehdas, valmistajat - Shan Yi Yang Fluid Tech on täysautomaattisten kaasunpoistokoneiden toimittajat, räätälöity täysautomaattinen kaasunpoistokonetehdas ja valmistajat... Näytä tuote → Lämpökäsittely, täyttö ja puhdistus Koska useimpien energiajuomien pH on alle 3,5, ne luokitellaan korkeahappoisiksi tuotteiksi. Meidän sterilointijärjestelmän laitteet voi toimia HTST-tilassa - tyypillisesti 85-95 °C 15-30 sekuntia - mikä yleensä riittää kaupallisen steriiliyden saavuttamiseen. Jotkut valmistajat valitsevat kuumatäytön vähintään 80 °C:ssa, mikä pidentää säilyvyyttä ja eliminoi erillisen jälkitäyttöpastörointilaitteen tarpeen. Toiset pitävät mieluummin kylmätäytöstä, jota seuraa tunnelipastörointi. Jokainen vaihtoehto muuttaa täyttöainemäärittelyä, kontinkäsittelyjärjestelmää ja laitoksen energiatasapainoa. Hiilihapotetut tuotteet vaativat myös vastapainetäyteaineen hiilidioksidin häviämisen välttämiseksi täytön aikana. Sterilointijärjestelmän laitetoimittajat, mukautetut tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on sterilointijärjestelmien laitteiden toimittaja, räätälöityjen sterilointijärjestelmien laitetehdas ja valmistaja Ch... Näytä tuote → Lämpöprofiilista mikä tahansa, linjan on oltava puhdistettava. Automaattinen CIP-puhdistusjärjestelmä kierrättää emäksisiä ja happoliuoksia säiliöiden, lämmönvaihtimien ja täyttöaineiden läpi ilman purkamista, ja nykyaikaiset linjat integroivat CIP-sekvenssin linjan automaatiologiikkaan. Puhdas linja on ero sellaisen laitoksen välillä, joka tuottaa jatkuvasti ja joka taistelee kontaminaatioongelmia joka vuorossa. Käytännön haasteita käyttöönoton ja ylösajon aikana Useimmat energiajuomalinjojen käyttöönotto-ongelmat eivät ole eksoottisia. Ne ovat ennakoitavissa ja ne voidaan suunnitella etukäteen, jos toimittaja ymmärtää tuotteen. Vaahtoutuminen ja ilman jäätyminen Energiajuomavalmisteet, jotka sisältävät tauriinia, ginsenguutteita tai tiettyjä makuja, vaahtoavat helposti, kun niitä sekoitetaan. Vaahto hidastaa täyttymistä ja sitoo ilmaa, joka hapettaa vitamiineja. Tyhjiöilmanpoisto ratkaisee suurimman osan tästä ongelmasta, mutta myös sekoitussäiliön rakenteella on väliä: hitaita pyyhkäisysekoittimia yhdistettynä upotettuun korkealeikkauspäähän ovat luotettavin kokoonpano ilman pitämiseksi poissa tuotteesta. Sedimentaatio ja sade Perusveden kalsium voi reagoida vitamiiniesiseoksissa olevan fosfaatin kanssa ja muodostaa liukenemattomia suoloja. Myös hapon lisäysjärjestyksellä on väliä: säilöntäaineiden ja happojen liian nopea annostelu väkevään sokeri- tai polyoliliuokseen voi aiheuttaa paikallista saostumista. Käytännössä on turvallisempaa liuottaa happo ja säilöntäaineet erikseen ja annostella hitaasti. Näkyvä sameus valmiissa juomassa on yksi jälleenmyyjien yleisimmistä valituksista, ja se on lähes aina estettävissä oikealla prosessijärjestyksellä. Erän johdonmukaisuus ja CIP-vahvistus Erien vaihtelu johtuu yleensä kolmesta lähteestä: epäjohdonmukainen veden laatu, epätäydellinen puhdistus tai manuaaliset annosteluvirheet. Oikein suunniteltu linja automatisoi reseptin annostelun, valvoo CIP-parametreja, kuten virtausnopeutta, lämpötilaa ja johtavuutta, ja tallentaa ne. Nämä tiedot ovat myös se, mitä elintarviketurvallisuuden tarkastajat pyytävät nähdä tarkastuksen aikana. Mitä etsiä tuotantolinjatoimittajalta Itse laitteisto on vain osa projektia. Prosessisuunnitteluominaisuudet, asennusresurssit ja myynnin jälkeinen tuki määräävät, kuinka nopeasti linja saavuttaa tavoitetuotannon ja kuinka kauan se pysyy siellä. Prosessisuunnittelu tulee ennen laitteita Toimittaja, joka kysyy Brix-tavoitteesta, pH:sta, vitamiinien säilyvyydestä ja säiliötyypistä ennen tarjouksen tekemistä, on toimittaja, joka ymmärtää prosessitekniikan. Jos toimittaja aloittaa vakiovarusteluettelolla, linja rakennetaan laitteiden ympärille oman kaavan ympärille. Se on kallis tapa oppia. Jos kyseessä on epätyypillinen resepti, kysy, voiko toimittaja tarjota räätälöityjä käsittelylaitteita sovitettu tiettyihin tuotantotavoitteisiisi. Asennus- ja käyttöönottokapasiteetti Suurin osa juomaprojektien viivästyksistä tapahtuu asennuksen aikana, ei laitteiden valmistuksen aikana. Tarkista, tarjoaako toimittaja mekaanisia ja sähköasennuksia, ottaako hän käyttöön linjan varsinaisella tuotteellasi ja sisältääkö luovutus operaattorikoulutuksen. Kansainvälisten hankkeiden osalta kysy dokumentaatiosta, kielituesta ja etävianmääritysmenettelyistä. Tuki käyttöönoton jälkeen Tuotantolinjan käyttöikä on tyypillisesti kymmenestä viiteentoista vuotta, ja toimittajasuhteen tulee kestää vähintään sen verran. Kysy varaosien saatavuudesta, vastausajoista huoltokutsuihin ja siitä, ylläpitääkö automaatioohjelmistoa sama tiimi, joka sen asensi. Arvioi kokonaiskustannukset kyseiseltä ajanjaksolta, älä vain tarjottua hintaa: energiankulutuksella, CIP-kemikaalien käytöllä, täyteaineen tehokkuudella ja vaihtoajalla on suurempi taloudellinen vaikutus kuin alkuperäinen laiteero. Luotettava energiajuomien valmistuslinja on tulosta muutamasta aikaisessa vaiheessa tehdystä päätöksestä: prosessisekvenssin sovittaminen formulaatioon, jauheita, liuenneita kaasuja ja happamia tuotteita käsittelevien laitteiden valinta sekä toimittajan valinta, jolla on todellista integraatiokokemusta. Jos suunnittelet uutta tiloja tai päivität olemassa olevaa täyttöhallia, aloita tarkastelemalla prosessikulkua hinnaston sijaan. Katsoaksesi tarkemmin, kuinka täydellinen rivi on määritetty tälle luokalle, tutustu meidän energiajuomien käsittelyn tuotantolinja . Sama suunnittelutapa pätee koko toiminnalliseen juomaportfolioon, mukaan lukien elektrolyyttijuomien käsittelylinjat , jossa liuenneet kiinteät aineet, happamuus ja vitamiinistabiilisuus luovat saman suunnittelupaineen. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Yleisin virhe juomatehtaan suunnittelussa on käsitellä toimivaa juomaa tavallisena virvoitusjuomana lisäannostelupumpulla. Se ei ole. Toiminnalliset juomat sisältävät vitamiineja, kivennäisaineita, elektrolyyttejä, aminohappoja, probiootteja tai kasviuutteita pieninä, tarkasti kontrolloituina annoksina, ja suurin osa näistä aktiivisista ainesosista vaurioituu lämmön, hapen, valon tai liiallisen leikkausvoiman vaikutuksesta. Tämä yksittäinen seikka muuttaa laitevalikoiman sekoitussäiliöstä täyttöön. Toimiva juomien valmistuslinja on suunniteltava sen ainesosien haurauden mukaan; muuten valmis tuote menettää ne edut, jotka se väittää etiketissä. Todellinen kysymys ei ole siitä, kuinka nopeasti täyteaine kulkee, vaan se, suojaako linja ainesosia, jotka tekevät tuotteesta ostamisen arvoisen. Mikä tekee toimivasta juomasarjasta erilaisen A toiminnallinen juomien käsittelyn tuotantolinja on vedenkäsittely-, annostelu-, sekoitus-, lämpökäsittely-, täyttö- ja pakkausmoduulien integroitu sarja, mutta sen suunnittelulogiikka määräytyy kolmella tekijällä: Annoksen tarkkuus. Vitamiini- tai elektrolyyttitasot, jotka poikkeavat muutaman prosentin verran, saavat erän hylkäämään etikettivaatimuksensa tai maistuvat epäjohdonmukaiselta ajosta toiseen. Ainesosien herkkyys. Lämpölabiilit vitamiinit, hapettuvat kasviaineet ja leikkausherkät proteiinit pakottavat hellävaraisemman käsittelyn jokaisessa vaiheessa annostelusta täyttöön. Hygienia ja jäljitettävyys. Funktionaaliset juomat sijoitetaan ensiluokkaisiksi terveystuotteiksi, ja sääntelyviranomaiset, jakelijat ja vähittäiskauppiaat odottavat yhä useammin täydellisiä erätietueita. Käytännön tuloksena on linja, jossa yhdistyvät tarkka mittaus, lyhyt altistuminen korkeille lämpötiloille, happisäätö ja automaattinen puhdistus. Se on erilainen kone kuin perinteinen mehu- tai hiilihapotettu virvoitusjuomalinja, vaikka ulkoasu näyttää samalta. Prosessin ydinvaiheet ja laitteiden valinta Jokainen toimiva juomalinja kulkee samaa perusreittiä, mutta kunkin vaiheen laitteet ratkaisevat, säilyttääkö valmis juoman väitetyn edun ja vakaan säilyvyyden. Annostelu ja sekoitus: missä kaava saa muodon Useimmat funktionaaliset kaavat alkavat käsitellyllä vedellä, makeutusaineilla, hapotusaineilla, stabilointiaineilla ja aktiivisilla yhdisteillä. Sekoitusvaiheessa jokainen komponentti tulee liueta tai dispergoida tasaisesti, ja pienin poikkeama näkyy makuprofiileissa ja laboratoriotuloksissa. Suurin leikkausvoiman sekoitus on vakioratkaisu emulsioiden ja jauheiden uudelleenhydratointiin, kun taas punnituskennot ja massavirtausmittarit varmistavat, että jokainen ainesosa tulee ohjelmoidulla painolla. Emulsioiden, proteiinipitoisuuden tai paksujen perusaineiden kanssa työskenteleville tuottajille sekoituslaitteet ansaitsevat erityistä huomiota. A korkean leikkausvoiman emulgointisekoitussäiliö yhdistää kuumennuksen, sekoituksen ja homogenisoinnin yhdessä astiassa, mikä lyhentää eräaikaa ja poistaa siirtovaiheet, joissa herkkä ainesosa voi kadota. High Shear emulgointisekoitussäiliön toimittajat, räätälöity tehdas, valmistajat - Yi Yang Fluid Tech on korkealeikkausemulgoivien sekoitussäiliöiden toimittaja, räätälöity korkean leikkausvoiman emulgointisäiliön tehdas ja valmistaja... Näytä tuote → Lämpökäsittely: Steriiliys tuhoamatta aktiivisia aineita Lämpö on toiminnallisten juomien stressaavin vaihe. Perinteinen pastörointi ja UHT-käsittely poistavat mikrobit, mutta ne myös hajottavat vitamiineja, denaturoivat proteiineja ja muuttavat yrttiuutteiden makua. Käytännön kiertotapa yhdistää useita toimenpiteitä: Lyhytaikaiset, korkean lämpötilan järjestelmät, kuten levy- tai putkilämmönvaihtimet, joissa on nopeat jäähdytysvyöhykkeet, minimoivat kokonaislämmölle altistumisen. Vaihtoehtoinen säilöntä, kuten korkeapainekäsittely tai aseptinen käsittely, harkitaan, kun seos ei kestä merkittävää lämpökuormitusta. Prosessilämpötila validoidaan herkimmän vaikuttavan aineen suhteen, ei vähiten herkimmän aineen suhteen. Siksi sterilointimoduulin on vastattava tuotteen todellisia ominaisuuksia. A sterilointijärjestelmän laitteet paketti voidaan konfiguroida tietyn kaavan vaaditun lämpötilaprofiilin, virtausnopeuden ja pitoajan mukaan, minkä vuoksi useimmat tehtaat suosivat toimittajaa, joka suunnittelee tämän vaiheen yleisen lämmönvaihtimen tarjoamisen sijaan. Sterilointijärjestelmän laitetoimittajat, räätälöidyt tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on sterilointijärjestelmien laitteiden toimittaja, räätälöityjen sterilointijärjestelmien laitetehdas ja valmistaja Ch... Näytä tuote → Ilmanpoisto, täyttö ja automaattinen puhdistus Liuennut happi nopeuttaa C-vitamiinin, polyfenolien ja muiden antioksidanttien hajoamista, joten tyhjiöilmanpoistovaihe on vakiona ennen täyttöä. Täyteaineen tulee estää uudelleensaastuminen: aseptinen täyttö herkille säilyvyyden kestäville tuotteille, kuumatäyttö sen sietäville kaavoille ja puhdas täyttö lyhytaikaisille tuotteille ovat tavallisia vaihtoehtoja. Kaikkien näiden ympärillä automatisoitu CIP-järjestelmä pesee säiliöt, putket ja täyttöaukot avaamatta linjaa, mikä on ero jatkuvan hygienian ja toistuvan kontaminaatioriskin välillä. Toiminnallisen juomanjalostuslinjan tyypilliset vaiheet ja pääriski, joka on hallittava jokaisessa vaiheessa. Vaihe Tyypilliset varusteet Suurin hallittava riski Vedenkäsittely Käänteisosmoosi, UV-desinfiointi Mineraalinen koostumus ja makuneutraali Annostelu ja sekoitus Korkean leikkausvoiman sekoitin, punnituskennojen annostelu Annostarkkuus ja tasainen hajonta Ilmanpoisto Tyhjiökaasunpoistoyksikkö Vitamiinien ja kasviperäisten aineiden hapetus Lämpökäsittely Levy- tai putkimainen sterilointilaite Aktiivisten aineosien lämpöhajoaminen Täyttö Aseptinen, kuuma tai puhdas täyteaine Uudelleensaastuminen ja hapenotto Puhdistus Automaattinen CIP-järjestelmä Jäännös, biofilmi ja ristikontaminaatio Hankintoja koskevat näkökohdat, jotka määräävät linjan suorituskyvyn Laiteluettelot näyttävät samanlaisilta verkossa; erot näkyvät linjan ollessa käynnissä. Nämä viisi pistettä erottavat paperilla toimivan linjan tuotannossa toimivasta. Annostelun tarkkuus ja reseptin valvonta Funktionaaliset ainesosat ovat kalliita ja usein tehokkaita hyvin pieninä pitoisuuksina. Annostelujärjestelmän tulee punnita tai mitata jokainen komponentti erikseen, kirjata todelliset määrät ja lukita resepti, jotta käyttäjät eivät voi muuttaa sitä vahingossa. Jos toimittaja ei pysty selittämään, kuinka järjestelmä estää annosteluvirheet, pidä sitä punaisena lippuna. Joustavuus useille kaavoille Useimmilla toiminnallisilla juomamerkeillä on useampi kuin yksi SKU, ja monet lisäävät tuotteita ajan myötä. Vaihtonopeus riippuu erillisistä annostelulinjoista, huuhtelurutiineista ja reseptinhallintaohjelmistosta. Sama arkkitehtuuri, jota käytettiin elektrolyyttijuomien tuotantolinja toimii myös an energiajuomien tuotantolinja , kunhan annostelu- ja puhdistusmoduulit on suunniteltu nopeaan vaihtoon kaavojen välillä. Hygieeninen suunnittelu ja CIP-suorituskyky Etsi säiliöitä ja putkia ilman kuolleita jalkoja, täysin tyhjentäviä venttiileitä ja CIP-sarjaa, joka saavuttaa jokaisen kostuneen pinnan. Kysy, kuinka CIP-piiri validoidaan ja kuinka kauan koko pesujakso kestää, koska tämä luku vähentää suoraan käytettävissä olevaa tuotantoaikaa. Kapasiteetti ja tuleva laajentaminen Tämän päivän kysyntään mitoitettu linja, jolla ei ole tilaa kasvaa, tulee rajoitteeksi muutamassa vuodessa. Päätä, käykö laitos yhden vai kolmen vuoron, suunnitellaanko lisää SKU:ita ja voidaanko myöhemmin lisätä toinen täyttöaine tai ylimääräinen varastosäiliö ilman koko järjestelmän uudelleenrakentamista. Toimittajan suunnittelukyky Toimiva juomalinja on integraatioprojekti, ei konepino. Toimittaja, joka osaa suunnitella prosessin kulun, mitoittaa jokaisen yksikön, asentaa laitteet ja tukea sitä jälkeenpäin, poistaa suurimman riskin: eron yksittäisten koneiden välillä, joita ei koskaan suunniteltu toimimaan yhdessä. Avaimet käteen -kumppanin valitseminen koko linjalle Useimmille juomayhtiöille käytännön päätös on joko ostaa yksittäisiä koneita usealta myyjältä tai tilata koko linja yhdeltä kokeneelta toimittajalta. Toinen lähestymistapa yleensä voittaa, kun kaava on herkkä, käynnistysaikataulu on tiukka tai tehtaalla ei ole sisäistä prosessisuunnittelutiimiä. Avaimet käteen -periaatteella kattaa tyypillisesti prosessisuunnittelun, räätälöityjen laitteiden valmistuksen, järjestelmäintegroinnin, mekaanisen ja sähköasennuksen sekä käyttöönoton. Käytännössä yksi tiimi vastaa siitä, että sterilointilaite sopii sekoitussäiliöön, täyttökone sopii pulloon ja CIP-järjestelmä vastaa niitä kaikkia. Tämä vastuu on juuri sitä, mitä an suunnittelupalvelu tiimi toteuttaa juomaprojektia linjasuunnittelusta sähköliitäntöihin ja käynnistystukeen. Yrityksille, jotka haluavat yhden integroidun kokoonpanon, omistettu toiminnallinen juomien käsittelyn tuotantolinja kattaa koko sarjan vedenkäsittelystä ja erästä ilmanpoistoon, sterilointiin, täyttöön ja pakkaamiseen, ja se voidaan mukauttaa vastaaviin luokkiin, kuten vitamiinijuomiin. Toiminnalliset juomien jalostuslinjan toimittajat, räätälöity tehdas, Manufa Yi Yang Fluid Tech on toiminnallinen juomien jalostuslinjan toimittaja, räätälöity toiminnallinen juomakäsittelyn tuotantolinja... Näytä tuote → Bottom Line Toimiva juomanjalostuslinja on tarkkuuselintarvikesuunnittelujärjestelmä, ei valmisjuomalinja. Voittava lähestymistapa on määrittää ensin kaavan herkkyysprofiili ja valitse sitten laitteet ympäriltä: tarkka annostelu, hellävarainen mutta tehokas lämpökäsittely, hapenhallinta ja CIP, joka pitää koko linjan hygieenisenä erien välillä. Ostajat, jotka keskittyvät näihin perusasioihin ja toimittajan kykyyn suunnitella ja asentaa koko järjestelmä, saavat jatkuvasti lyhyemmät käynnistysajat ja vähemmän erävirheitä kuin ne, jotka vertaavat koneita yksitellen. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Miksi teejuomien valmistuslinjalla on väliä Kirkas pullotettu tee paljastaa juomatehtaan kaikki heikkoudet nopeammin kuin melkein mikään muu nestemäinen tuote. Jos uuttolämpötilat vaihtelevat muutaman asteen verran, lipeä muuttuu kitkeräksi. Jos liuennutta happea ei valvota siirron aikana, polyfenolit hapettuvat ja väri ajautuu kullanruskeasta viikkojen kuluessa. Jos sterilointivaihe ei vastaa tuotteen pH-arvoa, suljettu pullo voi silti pilata hyllyllä. Nämä epäonnistumiset eivät ole reseptiongelmia. He ovat prosessisuunnitteluongelmia , ja luotettavin tapa ratkaista ne on oma teejuomien valmistuslinja eikä yleisten säiliöiden ja täyttöyksiköiden tilkkutäkki. Tarkoituksenmukainen linja tekee kolme asiaa kerralla. Se standardoi uuton ja formuloinnin, joten maku pysyy yhtenäisenä erästä toiseen. Se rajoittaa hapelle altistumista ja mikrobiriskiä, joten valmis juoma säilyttää kirkkauden, värin ja maun koko säilyvyyden ajan. Ja se yhdistää puhdistuksen ja steriloinnin samaan automatisoituun järjestykseen, mikä vähentää manuaalista työtä ja inhimillisiä virheitä. Tässä artikkelissa selitetään tällaisen linjan päämoduulit, niiden takana oleva prosessikulku ja ostonäkökohdat, jotka erottavat kannattavan investoinnin kalliista. Mitä teejuomien valmistuslinja sisältää Teejuomalinjat eroavat kapasiteetiltaan ja automaatiotasostaan, mutta moduulien järjestys on huomattavan yhtenäinen. Tyypillinen sarja alkaa varastosäiliöillä käsiteltyä vettä, teelipeää ja siirappia varten; jatkuu uuttamalla, suodattamalla, sekoittamalla, poistamalla kaasut ja steriloimalla; ja päättyy täyttöön ja korkkiin. Näitä päävaiheita tukevat käyttöjärjestelmät: kuuman veden tuotanto, jäähdytysvesisilmukat, CIP-puhdistus ja useimmissa nykyaikaisissa asetteluissa PLC-pohjainen ohjausalusta, joka tallentaa erätietoja. Keskimääräisille tuottajille voi riittää puoliautomaattinen linja, joka prosessoi 3 000–10 000 litraa päivässä, jolloin käyttäjät hoitavat punnituksen, venttiilien vaihdon ja CIP-käynnistyksen. Suuremmissa toiminnoissa täysin integroidut avaimet käteen -linjat toimivat 20 000 litraa päivässä tai enemmän käyttämällä automaattista annostelua, automaattisia venttiilijakoputkia ja steriiliä täyttöä yhden ohjausfilosofian mukaisesti. Eri toimittajien varastosäiliöiden, imurien, steriloijien ja täyttöaineiden kokoaminen johtaa usein käyttöliittymäongelmiin: putkien yhteensopimattomuus, epäjohdonmukaiset ohjaussignaalit ja epäselvä vastuu käyttöönoton aikana. Tuottajat, jotka haluavat välttää nämä riskit, valitsevat yleensä a täydellinen teejuomien jalostuslinja yhdeltä suunnittelutoimittajalta. Esimerkiksi Shanghai Yi Yang Fluid Technology pakkaa varastointi-, käsittely-, sterilointi- ja puhdistusvaiheet yhdeksi suunnitelluksi järjestelmäksi, joka on järjestetty asiakkaan tavoitekapasiteetin ympärille. Teejuomien valmistuslinjan toimittajat, tilaustehdas, valmistajat Yi Yang Fluid Tech on teejuomien valmistuslinjan toimittaja, räätälöity teejuomien jalostuslinjan tehdas ja M... Näytä tuote → Teejuomien tuotannon ydinprosessi Prosessivirran ymmärtäminen auttaa ostajia näkemään, miksi tietyt laitteet on määritelty ja mihin laaturiskit ovat keskittyneet. Vaikka jokainen resepti on erilainen, useimmat teejuomalinjat noudattavat samaa järjestystä. Teejuomien tuotantolinjan yhteiset prosessivaiheet ja tyypilliset käyttöikkunat. Tarkat arvot riippuvat teen tyypistä, koostumuksesta ja tavoitesäilyvyysajasta. Prosessin vaihe Ensisijainen toiminto Tyypillinen käyttöikkuna Tee uutto Liukoiset kiinteät aineet ja makuyhdisteet huuhdellaan lehdistä, jauheesta tai tiivisteestä 70–95°C 10–30 minuuttia teelajikkeesta riippuen Suodatus ja selkeytys Poista lehtien hienojakoiset ainekset ja sameutta muodostavat kompleksit 100–300 meshin seulonta, jota seuraa hienosuodatus Formulointi ja sekoitus Sekoita makeutusaineet, aromit, hapot ja stabilointiaineet täsmällisissä suhteissa Eräsekoitus korkean leikkausvoiman sekoituksella Kaasunpoisto Poista liuennut happi värin ja maun suojaamiseksi Tyhjiökaasunpoisto alle 1 ppm liuenneen hapen pitoisuuteen Sterilointi Tuhoa mikro-organismit säilyttääksesi säilyvyyden UHT 121–137 °C 3–8 sekuntia tai HTST 85–95 °C kylmätuotteille Täyttö Pakkaa hygieenisissa tai steriileissä olosuhteissa Kuumatäyttö, aseptinen täyttö tai kylmätäyttö tuotteen pH:sta riippuen Kaksi yksityiskohtaa tässä sarjassa ansaitsevat erityistä huomiota. Ensinnäkin uuttovaihe määrittää, kuinka paljon lehden liukoista kiintoainetta ja sen katkeruutta pääsee nesteeseen; lämpötilan ja ajan on oltava toistettavissa kapeiden toleranssien sisällä. Toiseksi sterilointivaihe määrittää, voidaanko tuote jakaa jäähdytettynä vai ympäristön lämpötilassa. Tuotteet, joiden pH on yli 4.6 ovat vähähappoisia ja niitä on käsiteltävä sen mukaisesti, kun taas alle 4,2 happamaksi tehdyt tuotteet mahdollistavat miedomman lämpökäsittelyn ja laajemman valikoiman täyttövaihtoehtoja. Tärkeät laitemoduulit teejuomalinjassa Kaikilla teelinjan varusteilla ei ole samaa painoa. Käytännössä kolme koneryhmää määräävät suurimman osan valmiin tuotteen laadusta ja laitoksen käyttökustannuksista. Prosessiastiat ja sekoitussäiliöt Kaksikerroksiset eristetyt säiliöt pitävät käsiteltyä vettä ja teelipeää tasaisissa lämpötiloissa, mikä estää hallitsemattoman jäähdytyksen aiheuttaman maun siirtymisen. Korkean leikkausvoiman emulgointisekoitussäiliötä käytetään, kun sokeri, hunaja tai stabilointiaineet on liuotettava kokonaan; liukenemattomista hiukkasista tulee myöhemmin sedimentaatiota pullon pohjalle. Lehden-teen uuttamista varten sama astia voidaan varustaa lämmitysvaipalla ja sekoittimella, vaikka suuremmat linjat yleensä asentavat erillisen uuttosäiliön, jossa on oma lämpötilan säätösilmukka. Kaasunpoisto ja hapenhallinta Liuennut happi nopeuttaa teen polyfenolien hapettumista, mikä johtaa ruskistumiseen ja maun menettämiseen. Täysautomaattinen kaasunpoistokone poistaa liuenneen ilman tyhjiössä ennen kuin neste saavuttaa sterilointilaitteen. Useimmissa nykyaikaisissa linjoissa täyttöosa huuhtelee pullot myös typellä tai luottaa kuumatäyttöön vähentääkseen ylätilan happea. Liuenneen hapen pitäminen alle noin 1 ppm:ssä tekee mitattavissa olevan eron värin stabiilisuudessa kuuden kuukauden säilyvyysajan aikana. Sterilointi ja CIP-puhdistus Tässä tapahtuu suurimmat hankintavirheet. Sterilointijärjestelmän laitteet on sovitettava tuotteen pH-arvoon, pakkaustyyppiin ja vaadittuun säilyvyysaikaan. Vähähappoiselle teelle, jota myydään ympäristön lämpötilassa, UHT-käsittely klo 121-137 °C muutaman sekunnin ajan, jota seuraa aseptinen tai kuumatäyttö, on vakiolähestymistapa; pastörointi ei yksin riitä. Sterilointi System Equipment Suppliers, Custom Factory, Manufacturers - Shangh Yi Yang Fluid Tech on sterilointijärjestelmien laitteiden toimittaja, räätälöityjen sterilointijärjestelmien laitetehdas ja valmistaja Ch... Näytä tuote → Puhdistus on yhtä tärkeää. Tee jättää tanniineja ja tummia kerrostumia putkien ja säiliöiden sisäpuolelle, ja jos siima ei poista niitä kokonaan, jäämät voivat sisältää mikro-organismeja ja pilata seuraavan erän. CIP-puhdistusjärjestelmän laitteet Siksi sen koko ja ohjelmointi tulee tehdä yhdessä muun rivin kanssa, ei lisätä myöhemmin. Tyypillinen CIP-jakso sisältää esihuuhtelun, emäksisen pesun, välihuuhtelun, happopesun ja loppuhuuhtelun, ja johtavuus ja lämpötila kirjataan validointia varten. CIP-puhdistusjärjestelmän laitteiden toimittajat, mukautetut tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on CIP-puhdistusjärjestelmän laitteiden toimittaja, räätälöityjen CIP-puhdistusjärjestelmien laitteiden tehdas ja valmistaja Ch... Näytä tuote → Teen laadun määrittävät tekniset näkökohdat Jopa hyvin valituilla laitteilla teen laatu riippuu useista teknisistä yksityiskohdista, jotka on helppo jättää huomiotta suunnitteluvaiheessa. Uuttamisen toistettavuus: lämpötilan säätö ±2°C:n sisällä ja kiinteä aikajakso estävät yliuuttamisen, joka aiheuttaa katkeruutta, ja aliuutosta, joka tuottaa heikkoa makua. Kylmäkestävyys: tanniini-proteiinikompleksit muodostuvat, kun kuumaa teelipeää jäähdytetään liian hitaasti. Uuton jälkeinen nopea jäähdytysvaihe, jota seuraa hieno suodatus, estää valmiin juoman sameantumisen. Hapen hallinta: tyhjiökaasunpoisto ja inerttikaasupeitto eivät ole valinnaisia lisävarusteita; ne ovat ero vakaan kultaisen värin ja levityksen aikana tapahtuvan ruskehtumisen välillä. Mikrobiologinen turvallisuus: tuotteen pH sanelee sterilointivaiheen vakavuuden, joten happamoitumista koskevat päätökset on tehtävä ennen linjan suunnittelua, ei käyttöönoton aikana. Puhdistuksen validointi: CIP-syklit tarvitsevat määritellyt päätepistekriteerit, kuten huuhteluveden johtavuuden alle esiasetetun rajan, ennen kuin seuraavan erän annetaan alkaa. Mitä arvioida ennen teejuomasarjan ostamista Teejuomien tuotantolinjan ostaminen on pitkän aikavälin investointi, ja alhaisin tarjous tuottaa harvoin alhaisimmat käyttökustannukset. Ennen sopimuksen allekirjoittamista arvioi toimittajaa seuraavista seikoista. Kapasiteetti ja laajennusmarginaali: Suunnittele todellisen päivittäisen tuotannon mukaan sekä 15–20 prosentin varaus kausikysyntää ja uusien tuotteiden markkinoille tuomista varten. Materiaali ja pintakäsittely: tuotetta koskettavien osien tulee olla 316L ruostumatonta terästä, pintakäsittely Ra ≤ 0,8 µm, kun taas kosketuksettomien kehysten tilavuus voi olla 304L. Automaatio ja tietojen tallennus: PLC-ohjattu linja, jossa on eräraportit ja hälytyshistoria, helpottaa tuotannon validointia ja laatuongelmien jäljittämistä. Tuotteen vaihto: linjan tulee käsitellä useampaa kuin yhtä teetyyppiä, kuten mustaa, vihreää, oolong-teetä tai yrttiteetä, kohtuullisilla puhdistus- ja asennusajoilla ajojen välillä. Asennus- ja myynnin jälkeiset valmiudet: varmista, että toimittaja voi ottaa linjan käyttöön, kouluttaa kuljettajia ja toimittaa varaosia ilman pitkiä toimitusaikoja. Avaimet käteen -suunnittelu, räätälöinti ja myynnin jälkeinen tuki Teetehtaat eivät ole identtisiä. Jotkut hauduttavat lehtiteetä talon sisällä, toiset aloittavat teejauheesta tai -tiivisteestä; jotkut pakkaavat lasiin, toiset PET:iin tai tölkkeihin. Avaimet käteen -toimittajan tulisi mukauttaa poistoastian geometria, suodattimen koko, sterilointilämpötilat ja täyttömuodot asiakkaan todellisiin tuotteisiin sen sijaan, että pakottaisivat jokaiseen projektiin vakioasettelun. Tekninen suunnittelu tulee suorittaa ennen minkään laitteen valmistusta, ja sen tulee sisältää massatase, lämpötase ja P&ID-kaaviot muodollisina toimituksina. Kun vakiomoduulit eivät voi täyttää tiettyä vaatimusta, kuten epätavallinen säiliön koko, erityinen venttiilijärjestely tai ainutlaatuinen puhdistusprotokolla, ei-standardi mukautustuki tulee ratkaisevaksi. Käyttöönoton jälkeen a tekninen palvelusuunnitelma tulee kattaa käyttäjien koulutus, puhdistuksen validointituki ja nopea varaosien saatavuus, jotta suunnittelemattomat seisokit eivät häiritse toimitusaikatauluasi. Johtopäätös Teejuomamarkkinat palkitsevat tuottajia, jotka tuottavat tasaisen maun, tuovat uusia tuotteita markkinoille nopeasti ja pitävät käyttökustannukset kurissa. Teejuomien valmistuslinja tukee kaikkia kolmea tavoitetta: se automatisoi uuton ja formuloinnin, hallitsee happi- ja mikrobiriskiä sekä integroi puhdistuksen ja steriloinnin yhdeksi järjestelmäksi. Todellinen päätös ei ole automatisoida, vaan se, kuinka huolellisesti linja on suunniteltu tuotteidesi ympärille, ja tähän kysymykseen on parasta vastata ennen ostotilauksen tekemistä. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Kuusi kuukautta lanseerauksen jälkeen vitamiinivesituote paljastaa yleensä, onko sen prosessointilinja suunniteltu tuotteen ympärille vai minkä tahansa saataville sattuneiden koneiden ympärille. Näkyvimmät merkit ovat erien epäjohdonmukaisuus, alhainen vitamiiniretentio, toistuva linjapysähdys ja kerrostuman kerääntyminen paikkoihin, joihin puhdistusohjelma ei pääse käsiksi. Käytännön johtopäätös nestemäisistä ruokaprojekteista on yksinkertainen: määritä ensin vitamiinistabiilisuusikkuna, valitse prosessin vaiheet ja vasta sitten täyttökonsepti. A vitamiinijuomien jalostuksen tuotantolinja on sarja toisistaan riippuvaisia yksikkötoimintoja, jotka muuntaa puhdistetun veden, makeutusaineet, hapot, aromit ja vitamiiniesisekoitukset vakaaksi valmiiksi juomaksi. Jokaisella yksiköllä on tietty tehtävä, ja yksiköiden välisillä kytkennöillä on yhtä paljon merkitystä kuin itse koneilla. Miksi vitamiinijuomasarja ei ole mehu- tai virvoitusjuomalinja Useimmat mehulinjat on optimoitu maun ja värin mukaan. Vitamiinijuomalinja on suunniteltava aktiivisten ainesosien säilyttämisen ympärille. C-vitamiini (askorbiinihappo) on herkkä hapelle, pH:lle, valolle ja metalli-ioneille. B-vitamiinit kulkevat eri hajoamisreittejä vesiliuoksessa, ja öljyliukoiset vitamiinit tarvitsevat vakaan emulsiojärjestelmän. Näiden ominaisuuksien huomiotta jättäminen on yleisin syy, miksi projektit eivät pysty toimittamaan yhdenmukaisia ilmoitettuja arvoja. Useimmat vitamiinivesivalmisteet on suunniteltu pH-alueelle 3,5–5,5. Heikosti happamalla alueella askorbiinihappo on suhteellisen stabiilia, mutta liuennut happi ja siirtymämetallit kiihdyttävät silti hapettumista. Siksi prosessin suunnittelussa on ohjattava liuennutta happea, maksimilämpötilaa ja altistusaikaa yhdessä. Vitamiiniretentio on prosessiolosuhteiden funktio, ei jotain, jota kaava voi saavuttaa yksin . Tämä on tärkein syy siihen, miksi integroitu suunnittelu on luotettavampaa kuin yksittäisten koneiden ostaminen. Vitamiinijuomien vakiokäsittelyjärjestys Vaikka tuotemerkkien reseptit vaihtelevat, vitamiinijuomien tuotanto noudattaa toistettavaa ydinjärjestystä: Vedenkäsittely: poistaa kovuuden, kloorin ja liuenneet kivennäisaineet, jotka voivat häiritä vitamiinin pysyvyyttä. Esiseoksen valmistus: liuottaa tai dispergoi kuivat vitamiinit, makeutusaineet ja stabilointiaineet kantajanesteeksi. Sekoitus ja emulgointi: muodostaa homogeenisen nesteen ja stabiloi öljyliukoisia vitamiineja. Suodatus: poistaa liukenemattomat hiukkaset ja suojaa loppupään laitteita. Ilmanpoisto: vähentää liuennutta happea ennen nesteen kuumennusta. Pastörointi tai sterilointi: saavuttaa vaaditun mikrobiturvallisuuden lyhyimmällä käytännöllisellä lämpöaltistuksella. Täyttö ja korkki: laittaa tuotteen lopullisiin astioihin hygieenisiin tai aseptisiin olosuhteisiin. Merkinnät ja toissijainen pakkaus: lisää jäljitettävyyttä ja suojaa pakattua tuotetta. Jokainen askel ei vaadi erillistä konetta. Kypsissä linjarakenteissa sekoitus, ilmanpoisto ja sterilointi on usein integroitu yhdeksi prosessialustaksi. Mitä lyhyempi tie sekoittamisesta täyttöön, sitä pienempi hapenottokyky ja sitä vähemmän aikaa vitamiinit viettävät epävakaassa ympäristössä. Neljä prosessivaihetta, jotka määrittävät vitamiinin säilymisen Korkean leikkausvoiman sekoitus ja esiseoksen valmistus Kuivat vitamiiniesiseokset saapuvat tehtaille jauheina ja rakeina. Yksinkertaiset sekoittimet eivät useinkaan pysty kastelemaan näitä kiinteitä aineita tarpeeksi nopeasti, jolloin syntyy kokkareita, jotka kelluvat, laskeutuvat tai liukenevat vain osittain. Kun neste siirtyy täyttösäiliöön, eri pullot voivat saada eri määriä vaadittuja vitamiineja. Se on yhtä lailla vaatimustenmukaisuusriski kuin laaturiski. Kun linja käsittelee kuivia vitamiiniesiseoksia ja öljyliukoisia ainesosia, a korkean leikkausvoiman emulgointisekoitussäiliö on käytännöllinen valinta sekoituskeskuksessa. Leikkausvoima vetää jauheen nesteeseen nopeasti ja hajottaa öljyfaasin hienoiksi pisaroiksi muodostaen stabiilin emulsion. Tämä vaihe ei ole valinnainen vitamiinijuomille, joiden toistettavuus on tiukka erästä toiseen. High Shear emulgointisekoitussäiliön toimittajat, räätälöity tehdas, valmistajat - Yi Yang Fluid Tech on korkean leikkausvoiman emulgoinnin sekoitussäiliön toimittaja, räätälöity korkean leikkausvoiman emulgointisäiliön tehdas ja valmistaja... Näytä tuote → Ilmanpoisto ja liuenneen hapen hallinta Sekoituksen ja leikkaamisen jälkeen neste on lähellä happikyllästystä. Jos happea ei poisteta ennen kuumennusta, C-vitamiini ja useat B-vitamiinit hajoavat oksidatiivisten reaktioiden kautta. Liuennut happi kuluttaa edelleen vitamiineja myös täytön jälkeen ylätilan hapen ja pakkauksen läpi tunkeutumisen kautta. Inline täysin automaattinen kaasunpoistokone poistaa liuenneen kaasun altistamalla nesteen tyhjiölle ohuena kalvona. Käytännössä tämä voi laskea happea selvästi alle 1 ppm:n. Ilmanpoistolaitteen asennolla on yhtä paljon merkitystä kuin mallilla: sen tulee istua nopeiden laitteiden jälkeen, jotka voivat tuoda ilmaa, ja ennen sterilointilaitetta, joka muuten nopeuttaisi hapettumista. Täysautomaattisten kaasunpoistokoneiden toimittajat, räätälöity tehdas, valmistajat - Shan Yi Yang Fluid Tech on täysautomaattisten kaasunpoistokoneiden toimittajat, räätälöity täysautomaattinen kaasunpoistokonetehdas ja valmistajat... Näytä tuote → Pastörointi ja sterilointi Sterilointi on kohta, jossa lämmöllä on voimakkain vaikutus vitamiineihin. Lyhytaikainen, korkean lämpötilan käsittely säilyttää vitamiinit normaalisti paremmin kuin pitkät säilytysajat, koska hajoaminen kasvaa ajan myötä, vaikka lämpötila olisikin kohtalainen. HTST 72–75 °C:ssa 15–30 sekuntia ja UHT 135–150 °C:ssa 2–5 sekuntia tuottavat molemmat kaupallisesti turvallisia juomia, mutta niiden vaikutus vitamiinien säilymiseen on hyvin erilainen. Korkeahappoisissa kaavoissa, joiden pH on alle 4,0, voidaan käyttää lievempää pastörointijärjestelmää. Vähähappoiset tai lähes neutraalit kaavat vaativat vahvemmat sterilointiolosuhteet. Valittaessa sterilointijärjestelmän laitteet , kiinnitä huomiota pitolämpötilan hallintaan ja nopeaan jäähdytystehoon, koska jäähtymisen aikana jäävä lämpö vähentää myös vitamiiniaktiivisuutta. Sterilointijärjestelmän laitetoimittajat, mukautetut tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on sterilointijärjestelmien laitteiden toimittaja, räätälöityjen sterilointijärjestelmien laitetehdas ja valmistaja Ch... Näytä tuote → Täyttö ja korkki Täyte on viimeinen tekninen mahdollisuus suojella vitamiineja. Tuotteen lämpötila täyteaineeseen, ylätilan happitaso ja typen huuhtelu vaikuttavat kaikki säilyvyyteen. Monet vitamiinijuomien valmistajat suosivat kylmätäytöstä erityisesti lisälämpökuormituksen välttämiseksi. Kylmätäyttö edellyttää kuitenkin tiukkaa hygieenistä täyttöympäristöä ja usein pakkausten kemiallista desinfiointia. Tässä tehty valinta määrää, mitkä pakkausmateriaalit ovat käyttökelpoisia ja kuinka kauan tuote voi pysyä vakaana jakelussa. Kylmätäyte vs. kuumatäyttö: mitä valinta tarkoittaa vitamiinijuomassa Täyttökonsepti muuttaa koko alkupään konfiguraatiota. Kylmätäyttö ja kuumatäyttö eivät ole vain erilaisia täyttökonevaihtoehtoja; ne johtavat erilaisiin pakkaus-, energiankäyttö- ja säilyvyysstrategioihin. Kylmätäyttö ja kuumatäyttö eroavat toisistaan lämpötilan, vitamiinialtistuksen, mikrobiologisen riskin ja pakkausvaatimusten suhteen. Tarkista kaikki arvot formulaatio- ja pakkaustoimittajaltasi. Parametri Kylmä täyttö Kuuma täyttö Tyypillinen täyttölämpötila 4 - 25 °C 85 - 92 °C Vitamiinien lämpökuormitus Matala; suotuisa C-vitamiinille ja B-vitamiinille korkea; saattaa vaatia ylimääräistä lisäystä Mikrobiologinen este Riippuu täyttöhygieniasta ja pakkauksen desinfioinnista Itse tuote lämpödesinfioi pullon ja korkin Pakkaussäiliö Voidaan käyttää tavallista PET:tä tai HDPE:tä Vaaditaan lämmönkestävää PET:tä, lasia tai metallia Odotettu säilyvyysaika 3-6 kuukautta jääkaapissa 6-12 kuukautta ympäristön lämpötilassa Energiakuvio Suurempi jäähdytys- ja desinfiointitarve Suurempi lämmitys- ja pullojäähdytystarve Jos kaava on lämpöherkkä ja jakeluketju tukee jäähdytystä, kylmätäyttö on usein järkevä lähtökohta. Jos markkinat vaativat ympäristön säilyvyyttä, aseptisen täytön avulla voit täyttää alhaisemmassa lämpötilassa säilyttäen samalla pitkän säilyvyyden, mutta investointi on suurempi. Tämä päätös on tehtävä prosessisuunnittelun aikana, koska täyttökonseptin muuttaminen tarkoittaa myöhemmin sterilointilaitteen, pakkausten käsittelyjärjestelmän ja kuljetuslinjan uusimista. Jos samalla tehtaalla tulee olemaan myös muita juomakategorioita, suunnittele se linjasuunnittelun aikana. Tuotteet, kuten elektrolyyttijuomat jakavat useimmat ylävirran laitteet vitamiiniveden kanssa, mutta niiden happamuus, sokeritaso ja lämpöherkkyys vaihtelevat. Vaihtoaika tuotteiden välillä vaikuttaa suoraan kasvien hyötykäyttöön ja satoon. Puhdistus ja hygienia vitamiinijuomien valmistuksessa Vitamiinijuomien puhdistushaaste ei ole pääasiassa sokeri; se on ainesosia. Vitamiinit ja kivennäisaineet voivat kerääntyä kuumennetuille pinnoille, ja epätäydellinen puhdistus mahdollistaa saostumien kerääntymisen ja muodostaa suojapaikan mikro-organismeille. Puhdistettavuuteen vaikuttavia suunnitteluyksityiskohtia ovat kuolleet jalat, umpiputket, täyttöventtiilin geometria, ilmanpoiston ja homogenisaattorin sisäpinnat sekä ruiskupeitto varastosäiliöissä. Hyvä muotoilu vähentää kuolleiden vyöhykkeiden puhdistusta alusta alkaen ja käyttää CIP-järjestelmää, joka peittää jokaisen tuotteen kosketuspinnan alkali- ja happopesujen yhdistelmällä. Käytännön kysymyksiä ovat, voidaanko puhdistusjakso suorittaa suunnitellun vuoroikkunan sisällä, voidaanko putkisto tarkastaa ja purkaa tarvittaessa ja miten puhdistuksen päätepiste varmistetaan tuotteen vaihdon yhteydessä. CIP ei kosketa suoraan lopputuotetta, mutta se on perusedellytys vitamiinien säilymiselle ja mikrobiturvallisuudelle. Mitä etsiä ostaessasi vitamiinijuomien tuotantolinjaa Oston näkökulmasta linjan valinta voidaan vähentää neljään arviointikerrokseen: Prosessin integrointi: Miten neste liikkuu sekoituksen, ilmanpoiston, steriloinnin ja täytön välillä? Pitkät pitosäiliöt ja tarpeettomat siirrot aiheuttavat hapenottoa ja vitamiinien menetystä. Vaihdon joustavuus: Jos käytät useita makuja tai tuoteperheitä, kuinka kauan vaihto kestää? Huuhtelu- ja puhdistusaika vaikuttaa suoraan tehokkaaseen satoon. Validointituki: Tarjoaako toimittaja tietoja lämpötilaprofiileista, liuenneesta hapesta ja mikrobien validoinnista? Näistä tulee perusta omalle vitamiiniretentiotestillesi. Asennus ja koulutus: Kuka valvoo asennusta, kuka ottaa käyttöön linjan ja mitä dokumentaatiota siirretään? Hyvä linja voi silti epäonnistua, jos käyttötiimi ei ymmärrä prosessilogiikkaa. Kun hankinta on kokonaista linjaa yksittäisen koneen sijaan, toimittajan projektikyvyllä on enemmän merkitystä kuin yksittäisten laitteiden spesifikaatioilla. Sisäinen toimittaja prosessisuunnittelupalvelut voi yhdistää prosessisuunnittelun, laitteiden valmistuksen, asennuksen ja käyttöönoton yhdelle vastuulle, mikä vähentää rajapintariskiä useiden toimittajien välillä. Myös toimituksen jälkeinen tekninen tuki ansaitsee huomiota, sillä puhdistusparametrien säätäminen ja reseptien vaihtaminen ovat normaalia toimintaa vitamiinijuomien valmistuksessa. Vitamiinijuomien valmistus on valintaketju: vedenkäsittelyn syvyys, esiseoksen valmistus, ilmanpoistotehokkuus, lämpökäsittelyn intensiteetti ja täyttöympäristö. Markkinoilla hyvin menestyvät tuotemerkit ovat yleensä niitä, jotka tekevät nämä valinnat oikeassa järjestyksessä. Aloita vitamiinin stabiilisuusikkunasta, suunnittele prosessi sen ympärille ja käytä toimittajaa, joka voi toimittaa koko sarjan validoinnin ja palvelun kanssa. Tämä lähestymistapa tuottaa linjan, joka ei vain täytä pulloja, vaan myös suojaa niiden sisällä olevaa tuotetta. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Uuden nestemäisten elintarvikkeiden jalostuslinjan suunnittelu alkaa usein pitkällä laitelistalla, mutta onnistuneet projektit alkavat integroidulla prosessisuunnittelulla. Paperilla houkuttelevan näköinen linja voi silti aiheuttaa tuotteen johdonmukaisuusongelmia, pitkiä puhdistuskatkoja tai tarpeettomia energiakustannuksia, jos käsittelyvaiheita ei soviteta tuotteen ja kapasiteetin mukaan. Vaiheiden vuorovaikutuksen ymmärtäminen auttaa arvioimaan toimittajien ehdotuksia, vertailla kustannuksia realistisesti ja välttämään kalliita muutoksia asennuksen aikana. Mikä määrittelee nestemäisten elintarvikkeiden jalostuksen tuotantolinjan? Nestemäisten elintarvikkeiden jalostuslinja on integroitu järjestely säiliöitä, pumppuja, lämmönvaihtimia, sekoittimia, ilmanpoistajia, täyteaineita ja puhdistusjärjestelmiä, jotka kuljettavat nestemäisiä elintarvikkeita ohjatussa järjestyksessä. Toisin kuin välipala- tai jauhelinjat, nestelinjat toimivat suljetuissa putkissa ja vaativat tiukat hygieniaolosuhteet kauttaaltaan. Prosessi kattaa tyypillisesti sekoittamisen, lämmittämisen ja jäähdytyksen, pitämisen, täytön ja puhdistuksen paikan päällä ilman laitteiden purkamista. Yleisiä esimerkkejä ovat pastöroitu maito, UHT-maito, jogurtti, hedelmämehu, teejuomat, elektrolyyttijuomat ja ruokaöljypohjaiset nesteet. Näillä tuotteilla on samanlaiset yksiköiden toiminnot, mutta tarkka järjestys, lämpötilaprofiilit ja automaatiotaso vaihtelevat. Tästä syystä yhden tuotteen linjaa ei voi yksinkertaisesti skaalata tai kopioida, kun kohdetuotteella on eri viskositeetti, pH tai lämpöherkkyys. Avainvaiheet raaka-aineesta valmiiseen tuotteeseen Vaikka jokainen projekti on räätälöity, useimmat nestemäiset elintarvikelinjat noudattavat samoja perusvaiheita. Alla olevassa taulukossa on yhteenveto tyypillisestä kokoonpanosta ja kussakin vaiheessa käytetyistä päävarusteista. Tyypillisiä vaiheita nestemäisten elintarvikkeiden jalostuslinjalla Vaihe Päätoiminto Tyypilliset varusteet Raaka-aineiden varastointi Maidon, mehun tai muiden nesteiden pitäminen valvotussa lämpötilassa Eristetyt säiliöt, yksikerroksiset säiliöt, sekoitussäiliöt Sekoitus ja standardointi Ainesosien sekoitus reseptin ja kuiva-ainepitoisuuden mukaan Korkean leikkausvoiman sekoittimet, sekoitinsäiliöt, inline-sekoittimet Ilmanpoisto Liuenneen hapen poistaminen makujen ja vitamiinien suojaamiseksi Täysautomaattinen kaasunpoistokone Lämpökäsittely Tuotteen pastörointi tai sterilointi Lämmönvaihtimen liuku, sterilointijärjestelmät Fermentointi (valinnainen) Maun ja koostumuksen kehittäminen viljellyissä tuotteissa Ruostumattomasta teräksestä valmistetut käymissäiliöt Täyttö ja pakkaus Tuotteen annosteleminen oikean täyttöpainon omaaviin astioihin Täyttökoneet, korkkikoneet, etikettiyksiköt CIP Tuotteen kosketuspintojen puhdistus ja desinfiointi CIP-puhdistusjärjestelmä Taulukko näyttää yleisen järjestyksen, mutta todellinen haaste on näiden vaiheiden mitoitus ja yhdistäminen. Yksi yleisimmin aliarvioituista alueista on siivous paikan päällä. Huonosti konfiguroitu CIP-järjestelmä voi pidentää puhdistusjaksoja, kuluttaa enemmän vettä ja kemikaaleja ja lyhentää linjan käyttöaikaa. Hyvin suunniteltu CIP-puhdistusjärjestelmä tulee sovittaa putken pituuteen, säiliön tilavuuteen ja laitoksesi piirien määrään. CIP-puhdistusjärjestelmän laitteiden toimittajat, mukautetut tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on CIP-puhdistusjärjestelmän laitteiden toimittaja, räätälöityjen CIP-puhdistusjärjestelmien laitteiden tehdas ja valmistaja Ch... Näytä tuote → Meijeri-, juoma- ja hedelmätuotteiden laitevalinnat Maitotuotteet Maito ja fermentoidut maitotuotteet vaativat tarkan lämmityksen ja jäähdytyksen hallinnan. Pastöroidulle maidolle linja sisältää yleensä lämmönvaihtimen, pitoputken ja kylmäsäiliön. UHT-maidolle korkeammat sterilointilämpötilat vaativat aseptisen käsittelyyksikön. Jogurtin tuotanto lisää käymisvaiheen, jossa lämpötilan on pysyttävä vakaana useita tunteja tasaisen koostumuksen ja happamuuden saavuttamiseksi. Ruostumattomasta teräksestä valmistettu käymissäiliö auttaa ylläpitämään tasaista lämpötilaa ja vähentää tuotteen hävikkiä siirron aikana. Ruostumattoman teräksen käymissäiliöiden toimittajat, räätälöidyt tehtaat, valmistajat - Sha Yi Yang Fluid Tech on ruostumattoman teräksen käymissäiliön toimittaja, räätälöity ruostumattoman teräksen käymissäiliötehdas ja valmistaja... Näytä tuote → Nestemäiset juomat Kirkkaat juomat, vitamiinivesi ja funktionaaliset juomat tuovat omat vaatimuksensa. Sekoituksen on oltava riittävän hellävaraista, jotta vältetään ilman sisäänotto, ja ilmanpoisto tulee kriittiseksi, koska ylimääräinen happi voi hapettaa vitamiineja ja muuttaa makua. Täysautomaattinen kaasunpoistokone poistaa liuenneen hapen ennen täyttöä, mikä parantaa säilyvyyttä ja maun vakautta. Suunniteltaessa an elektrolyyttijuomien käsittelylinja , formulaatio vaatii usein suuren leikkausvoiman sekoittamista ja matalan lämpötilan täyttöä. Etsi mallia, joka pystyy käsittelemään erilaisia tuotevariaatioita ilman pitkiä vaihtoaikoja. Täysautomaattisten kaasunpoistokoneiden toimittajat, räätälöity tehdas, valmistajat - Shan Yi Yang Fluid Tech on täysautomaattisten kaasunpoistokoneiden toimittajat, räätälöity täysautomaattinen kaasunpoistokonetehdas ja valmistajat... Näytä tuote → Hedelmien ja vihannesten käsittely Hedelmäsoseet ja -mehut alkavat kokoa pienentämällä ja uuttamalla. Raaka-aineesta riippuen saatat tarvita hedelmäpesukoneen, murskaimen, massakoneen ja tyhjiöhaihduttimen mehun tiivistämiseen. Kivihedelmät, marjat ja trooppiset hedelmät käyttäytyvät kukin eri tavalla kuumennettaessa ja puristettaessa, joten linja tulisi suunnitella raa'an hedelmän fysikaalisten ominaisuuksien mukaan yleisen vuokaavion sijaan. Kustannustekijät ja tekniset päätökset Investointiin nestemäisten elintarvikkeiden jalostuslinjaan vaikuttavat useat tekijät: Tuotantokapasiteetti: suurempi tuntituotanto vaatii suurempia säiliöitä, suurempia lämmönvaihtimia ja nopeampia täyttökoneita. Automaatiotaso: automaattinen venttiiliohjaus ja PLC-pohjainen erähallinta vähentävät työvoimaa, mutta lisäävät alkupääomakustannuksia. Tuotetyyppi: happamat juomat, aseptinen maito ja korkeaviskoosiset soseet vaativat erilaisia materiaali- ja prosessistandardeja. Hygieniastandardi: 316L ruostumattoman teräksen käyttö, pintakäsittely ja puhdastilojen täyttö vaikuttavat sekä hintaan että vaatimustenmukaisuuteen. Energiakokoonpano: lämmön talteenotto ja tehokas CIP-lämmitys voivat alentaa pitkän aikavälin käyttökustannuksia. Ennen kuin vertailet tarjouksia, määritä tavoitekapasiteettisi ja tuotevalikoimasi. Jos aiot ottaa käyttöön useita SKU:ita yhdelle riville, joustavuus on tärkeämpää kuin huippunopeus. Täydellinen suunnittelutiimi voi muuntaa nämä vaatimukset linja-asetelmaksi, joka vähentää siirtopumppuja, lyhentää putkia ja minimoi puhdistusajan. Luotettavan nestemäisen elintarvikelinjan valmistajan valitseminen Kun valitset valmistajaa, katso yksittäisten koneiden ulkopuolelle. Kysy heidän kokemuksistaan nestemäisten elintarvikeprojekteista, heidän kyvystään valmistaa epätyypillisiä komponentteja ja heidän tarjoamansa asennustuen tasoa. Vastuullisen toimittajan tulee pystyä keskustelemaan prosessiparametreista, turvalukoista ja hygieenisestä suunnittelusta ilman, että yksi koko sopii kaikille. Projekteissa, joissa vakioluettelolaitteisto ei riitä, tarvitaan usein epätyypillistä räätälöintiä. Valmistaja, joka voi mukauttaa säiliöitä, venttiilejä ja ohjauslogiikkaa tuoteominaisuuksiisi, toimittaa todennäköisemmin linjan, joka toimii odotetulla tavalla ensimmäisessä käyttöönotossa. Kannattaa myös tarkistaa, mitä teknistä tukea on saatavilla asennuksen jälkeen, koska huonosti integroidun linjan korjaaminen käyttöönoton jälkeen on paljon kalliimpaa kuin suunnitteluparannusten tekeminen paperille. Loppujen lopuksi paras nestemäisten elintarvikkeiden jalostuksen tuotantolinja on se, joka vastaa tuotteesi ominaisuuksia, hygieniastandardeja ja tuotantoaikataulua puhtaalla ja toteuttamiskelpoisella virtauksella. Aloita määrittelemällä prosessi huolellisesti ja valitse sitten kumppani, joka voi ottaa vastuun sekä laitteiden valmistuksesta että suunnittelun integroinnista. Tuloksena on linja, joka toimii johdonmukaisesti, puhdistaa tehokkaasti ja jota voidaan ylläpitää luotettavasti koko käyttöiän ajan. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Mikä pastöroidun maidon tuotantolinja todella on 10 000 l/h pastöroitua maitolinjaa suunnitteleva meijeritehdas kohtaa päätöksen, joka näyttää paperilla yksinkertaiselta: lämmitä raakamaito 72 °C:seen, pidä sitä 15 sekuntia, jäähdytä ja täytä. Käytännössä pastörointilaite on vain niin luotettava kuin siihen liittyvät raakamaidon varastointi-, selkeytys-, standardointi-, homogenointi-, täyttö- ja puhdistusjärjestelmät. Pastöroidun maidon tuotantolinja ymmärretään siksi parhaiten yhdeksi jatkuvaksi hygieeniseksi virtaukseksi, ei yksittäiseksi koneeksi. Ostajille tärkeä johtopäätös on seuraava: säilyvyys, elintarviketurvallisuus ja maku päätetään ennen kuin maito saapuu pastöroijaan ja uudelleen sen jälkeen, kun se lähtee pitoputkesta . Raakamaito, jossa on paljon bakteereja, lyhentää säilyvyyttä, vaikka pastörointilaite toimisi täydellisesti. Täyttö ei-hygieeniseen ympäristöön saastuttaa uudelleen täysin pastöroidun tuotteen. Puhdistusvirheet kumoavat kaiken muutamalla tuotantokerralla. Joten linjaa tulisi arvioida järjestelmänä tankkerin vastaanotosta pakattuun tuotteeseen. Pastörointistandardit, jotka määrittelevät linjan Jokainen pastöroidun maidon tuotantolinja on rakennettu validoidun aika-lämpötila-yhdistelmän ympärille. Yleisin viittaus kansainvälisessä meijerikäytännössä on 72 °C 15 sekunnin ajan , joka tunnetaan nimellä korkean lämpötilan lyhytaikainen pastörointi (HTST). Tämä käsittely tuhoaa vegetatiiviset patogeenit, kuten Salmonellan, Listeria ja E. colin, mutta vahingoittaa vain rajallisesti maidon ravitsemuksellista ja aistinvaraista laatua. Maidon lämpökäsittelyssä käytetyt yleiset aika-lämpötila-yhdistelmät; UHT on pikemminkin sterilointia kuin pastörointia. menetelmä Lämpötila Odotusaika Tyypillinen sovellus LTLT (erä) 63 °C 30 min Pienet tai käsityönä tehdyt määrät HTST 72 °C 15 s Tavallinen nestemäinen maito useimmissa kasveissa Korkeampi lämpö lyhyempi aika 89 °C 1,0 s Pidennetty säilyvyys jääkaapissa UHT 135-150 °C 2-5 s Ympäristön kestävä maito Säilytysaika on yhtä tärkeä kuin lämpötila. HTST-linjassa pitoputken on oltava riittävän pitkä pitämään jokainen maitohiukkanen 72 °C:ssa vähintään 15 sekuntia suurimmalla suunnitellulla virtausnopeudella. Pitoputken alapuolella oleva virtauksen ohjausventtiili lähettää automaattisesti alikuumennetun maidon takaisin tasapainosäiliöön. Lämpötila-anturit, tallennuslaitteet ja ohjausventtiilit eivät siksi ole valinnaisia lisävarusteita. ne ovat linjan turvallisuusselkäranka. Varmentaminen tehdään tavallisesti fosfataasitestillä, koska alkalinen fosfataasientsyymi inaktivoituu pastörointiolosuhteissa. Pastöroidun maidon tuotantolinjan ydinlaitteet Vakiolinja voidaan jakaa valmisteluun, lämpökäsittelyyn, täyttöön ja puhdistukseen. Jokaisessa vaiheessa käytetään kapasiteetin, tuotteen ominaisuuksien ja hygieniavaatimusten mukaan valittuja laitteita. Raakamaidon vastaanotto ja varastointi Säiliömaito vastaanotetaan vastaanottoaseman kautta, jossa on suodatin, virtausmittari ja levyjäähdytin, minkä jälkeen se varastoidaan alle 4 °C:ssa bakteerien kasvun rajoittamiseksi. Varastointikapasiteetin tulee kattaa vähintään yksi tai kaksi täyttövuoroa. A kaksikerroksinen eristetty varastosäiliö pitää maidon lämpötilan vakaana ja suojaa sitä ympäröivältä lämmöltä. Suuret tehtaat käyttävät usein ulkosiilon säiliöitä rakennuskustannusten alentamiseksi, kun taas pienemmät meijerit valitsevat tyypillisesti eristettyjä sisäsäiliöitä kevyesti sekoittaen. Kaksikerroksisten eristettyjen säiliöiden toimittajat, mukautetut tehtaat, valmistajat - Shanghai Yi Yang Fluid Tech on kaksikerroksisten eristettyjen säiliöiden toimittaja, räätälöity kaksikerroksinen eristetty säiliötehdas ja valmistaja Kiinassa, F... Näytä tuote → Standardointi ja homogenisointi Standardointi säätää rasvapitoisuuden etikettiin painettuihin arvoihin. In-line-standardointi käyttää keskipakoerotinta rasvattoman maidon ja kerman tuottamiseen, jotka yhdistetään laskelmissa suhteissa. Homogenointi tapahtuu tyypillisessä 150–200 baarin paineessa kaksivaiheisessa homogenisaattorissa, jolloin rasvapallon koko pienenee niin, että kerma ei erotu ja suutuntuma pysyy tasaisena. Pastörointiyksikkö Linjan sydän on a levylämmönvaihtimen liuku rakennettu regeneraatioon, lämmitykseen, pitämiseen ja jäähdytykseen. Regenerointiosassa kuuma pastöroitu maito lämmittää tulevan kylmän maidon ja ottaa talteen 90–95 % energiasta, mikä vähentää höyryn ja jäähdytetyn veden tarvetta. Tuote menee sitten lämmitysosaan, kulkee pitoputken läpi ja jäähdytetään 2–4 °C:seen ennen täyttämistä. Virtauksen ohjausventtiili suojaa prosessia: jos lämpötila laskee alle asetusarvon, venttiili ohjaa tuotteen takaisin uudelleenkäsittelyä varten. Lämmönvaihtimien alustan toimittajat, räätälöity tehdas, valmistajat - Shanghai Yi Yang Yi Yang Fluid Tech on lämmönvaihtimien toimittaja, räätälöity lämmönvaihtimen liukutehdas ja valmistaja Kiinassa, toiminnan kuvaus... Näytä tuote → Täyttö, kaasunpoisto ja puhdistus paikallaan Pastöroitu maito täytetään kylmänä, joten täyttöhuoneen tulee minimoida ilman leviäminen. Pussien, pullojen ja laatikoiden täyteaineet asettavat kukin erilaiset hygieniavaatimukset. Monissa laitoksissa on täysautomaattinen kaasunpoistokone ennen täyttöä liuenneen ilman poistamiseksi, mikä vähentää hapettumista ja parantaa maun pysyvyyttä. Jokaisen tuotantoajon jälkeen koko linja raakamaitosäiliöistä täyttösuuttimiin puhdistetaan automaattiset CIP-puhdistusjärjestelmälaitteet , kierrättää emäksisiä ja happoliuoksia määritellyissä lämpötiloissa ja virtausnopeuksilla. Ilman CIP:tä proteiini- ja rasvajäämät muodostavat nopeasti biofilmejä, joihin mikään desinfiointiaine ei pääse täysin käsiksi. CIP-puhdistusjärjestelmän laitteiden toimittajat, mukautetut tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on CIP-puhdistusjärjestelmän laitteiden toimittaja, räätälöityjen CIP-puhdistusjärjestelmien laitteiden tehdas ja valmistaja Ch... Näytä tuote → Tehdassuunnittelun tekniset näkökohdat Yksittäisten komponenttien valinta on vain puolet projektista. Linja toimii normaalisti vain, kun sen ympärillä oleva suunnittelu on oikea. Kapasiteetin ja hyödyn suunnittelu Linjan kapasiteetti tulee laskea päivittäisestä tehosta ja käyttötunneista käytännön puskurilla 10–20 %. 10 000 l/h linja, joka kulkee 12 tuntia vuorokaudessa, tuottaa noin 120 000 litraa päivässä; jos sama linja tuottaa myöhemmin 180 000 litraa, suunnittelun on muututtava, ei vain aikataulun. Käyttösuunnittelu on yhtä tärkeää: höyry lämmitykseen ja CIP:iin, jäähdytetty vesi jäähdytykseen, paineilma venttiileihin ja täyttökoneisiin sekä sähkökapasiteetti pumppuihin ja homogenisaattoreihin. Monet projektien viivästykset johtuvat alamittaisesta höyrykattilasta tai riittämättömästä jäähdytetyn veden virtauksesta. Automaatio ja tietojen tallennus Nykyaikaiset linjat käyttävät PLC- ja HMI-ohjausta reseptienhallinnan, automaattisen pastöroinnin hallinnan, trendin tallennuksen ja hälytyslokien kanssa. Pastöroidulle maidolle, jossa muutama aste tai sekunti ratkaisee turvallisuuden, tietojen tallentaminen on osa vaatimustenmukaisuutta. Tietueiden on oltava tarkastettavissa ja vientikelpoisia laaturyhmiä ja viranomaistarkastuksia varten. Toimittaja, joka tarjoaa avaimet käteen -periaatteella ja projektin toteutus pitää automaation, putkistot ja apuohjelmat yhtenäisinä suunnittelultaan, mikä vähentää integraatioriskejä työmaalla. Pastöroitu maito vs. UHT: Markkinalinjan sovittaminen Jokaisen meijeriyrityksen keskeinen päätös on tuottaako pastöroitua maitoa, UHT-maitoa vai molempia. Pastöroidun maidon lämpötilan on oltava alle 4 °C meijeristä kuluttajalle, ja sen säilyvyysaika on yleensä 7–15 päivää. sen raikas maku tekee siitä suosituimman tuotteen markkinoilla, joilla on luotettava kylmäketju. A UHT-maidon tuotantolinja lämmittää maidon 135–150 °C:seen 2–5 sekunniksi ja täyttää sen aseptisesti, mikä antaa useiden kuukausien säilyvyyden ympäristössä korkeammalla energiakustannuksilla. Monet tehtaat asentavat molemmat linjat ja jakavat valmistelu- ja puhdistusjärjestelmät pitäen lämpökäsittelyosat erillään. Kuinka valita toimittaja pastöroidulle maitolinjalle Luotettavin tapa valita toimittaja on arvioida, kuinka he hoitavat prosessin validoinnin, hygieenisen suunnittelun ja myynnin jälkeisen tuen. Pyydä ainakin seuraavat asiat ennen tilauksen tekemistä: Lämmönvaihtimen ja pitoputken suunnittelulaskelmat Pastöroinnin ohjaus ja virtauksen ohjauksen filosofia Materiaalitodistukset ja pinnan viimeistelyvaatimukset CIP-sekvenssi ja validointiprotokolla Validointi, dokumentointi ja hygieniasuunnittelu Materiaalisertifikaatit 316L ruostumattomalle teräkselle, hitsin tarkastuspöytäkirjat ja pinnan viimeistelytiedot määrittävät linjan puhdistettavuuden. Dokumentointi ei ole paperityötä; se on todiste siitä, että linja täyttää vaaditun tukin vähennyksen ja tavoitesäilyvyysajan. Toimittaja, jolla on vahva suunnittelutiimi, voi mukauttaa linjan raakamaidosi laatuun, rasvan standardointistrategiaan ja paikallisiin säädöksiin. Myynnin jälkeinen tuki ja varaosat Pastöroitu maitolinja toimii usein useassa vuorossa, joten varaosat ja nopea huolto ovat osa käyttökustannuksia. Tarkista levyjen, tiivisteiden, pumppujen ja ohjauskomponenttien toimitusajat ja kysy käyttöönotosta ja käyttäjän koulutuksesta. Toimittajan tekninen palvelusitoumus vaikuttaa käytettävyyteen enemmän kuin laitteen alkuperäinen hinta. Kun standardit ovat selkeitä ja laitteet määritelty, jäljellä oleva riski on pääasiassa integraatiossa. Toimittaja, joka suunnittelee, valmistaa ja tilaa koko linjan, voi vähentää rajapintoja ja lyhentää projektin aikajanaa. Kun vertaat lainauksia, tarkista koko pastöroidun maidon tuotantolinja laajuus, mukaan lukien prosessin suunnittelu, laitteiden toimittaminen, asennus ja käyttöönotto, sen varmistamiseksi, että tarjous on toimiva järjestelmä eikä kokoelma koneita. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}th{font-weight:bold;border:1px solid #cccccc;padding:8px;}td{border:1px solid #cccccc;padding:8px;}ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}li{list-style:inherit;font-size:16px;margin-bottom:6px;}h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Mitä UHT todella muuttaa maitolinjassa UHT-käsittely määritellään yksinkertaisella parametrisarjalla: maito kuumennetaan 135–150 °C:seen, pidetään 2–5 sekuntia ja jäähdytetään sitten nopeasti ympäristön lämpötilaan. Tuloksena on kaupallisesti steriili tuote, jota voidaan säilyttää avaamattomana huoneenlämmössä 6-12 kuukautta verrattuna HTST-pastöroidulle maidolle tyypilliseen 7-15 päivän säilyvyyteen jääkaapissa. Tämä yksittäinen ero muuttaa meijeritehtaan koko logiikkaa, mukaan lukien jakelusäteen, pakkausmuodon, varastoolosuhteet ja kylmäketjuriippuvuuden. Lämpötilaparametrit kuvaavat kuitenkin vain tulosta, eivät kustannuksia. UHT-vaihe laukaisee Maillard-reaktioita, jotka aiheuttavat lievän kypsennetyn maun, osittaista tiamiinin ja C-vitamiinin hävikkiä sekä heraproteiinin denaturoitumista, joiden vakavuus riippuu täyden kuumennus-, pito- ja jäähdytyskäyrän muodosta. Hidas kuumennus lisää ruskistumista; riittämätön jäähdytys pidentää lämpöaltistusta. Hyvin suunnitellun UHT-linjan tarkoituksena on siis vähemmän tavoitelämpötilan saavuttaminen kuin sen varmistaminen, että jokainen maitopisara kokee saman kompaktin lämpöhistorian virratessaan järjestelmän läpi. Suora vs. epäsuora lämmitys: mitä se tarkoittaa laitoksen toiminnalle Suorat UHT-järjestelmät ruiskuttavat kulinaarista höyryä suoraan tuotteeseen saavuttaen erittäin nopean lämpötilan nousun ja minimaalisen lämpökuormituksen, mikä sopii tuotteisiin, joissa makujen säilyttäminen on etusijalla. Suorat järjestelmät vaativat kuitenkin korkealaatuista höyryä, monimutkaisia paineentasauksen ohjausta ja suurempia alkuinvestointeja. Epäsuorat järjestelmät siirtävät lämpöä levy- tai putkilämmönvaihtimien kautta saavuttaen yli 90 %:n lämmön talteenottonopeuden samalla, kun ne tarjoavat intuitiivisemman ohjauksen ja yksinkertaisemmat CIP-ohjelmat. Erittäin suuria maitolaitoksia lukuun ottamatta useimmat UHT-linjat on rakennettu epäsuoran lämmityksen ympärille. Epäsuorassa kokoonpanossa esilämmitys, loppulämmitys ja jäähdytys tapahtuvat kaikki samoissa lämmönsiirtomoduuleissa. Pakkauksen suunnittelun laatu vaikuttaa suoraan lämmitystehokkuuteen, likaantumisnopeuteen ja energiankulutukseen. Tästä syystä laitteiden arvioinnin ei tulisi pysähtyä steriloinnin maksimilämpötilaan, vaan siinä tulee keskittyä käytännön regeneraationopeuteen, painehäviöön ja puhdistettavuuteen. lämmönvaihtimen liuku todellisissa tuotantoolosuhteissa. Lämmönvaihtimien alustan toimittajat, räätälöity tehdas, valmistajat - Shanghai Yi Yang Yi Yang Fluid Tech on lämmönvaihtimien toimittaja, räätälöity lämmönvaihtimen liukutehdas ja valmistaja Kiinassa, toiminnan kuvaus... Näytä tuote → UHT-maidon tuotantolinjan anatomia UHT-linja ei ole sterilointilaite yhdistettynä täyteaineeseen. Se on sarja toisiinsa kytkettyjä prosessivaiheita, joissa kunkin vaiheen tulosteen laatu määrittää seuraavan vaiheen vakauden. Täydellinen rivi sisältää tyypillisesti seuraavat moduulit: Raakamaidon vastaanotto ja varastointi: vastaanotto, suodatus ja lyhytaikainen säilytys lämpötilasäädellyissä säiliöissä. Selkeytys, standardointi ja kaasunpoisto: kiintoaineiden poisto, rasva- ja kuiva-ainepitoisuuden säätö sekä liuenneen hapen ja haihtuvien sivumakujen eliminointi. Esilämmitys ja homogenointi: maidon lämmittäminen 65–75 °C:seen ennen homogenointia rasvapallojen stabiloimiseksi. UHT-sterilointi ja -pito: kuumennus 135–150 °C:seen 2–5 sekunniksi kaupallisen steriiliyden saavuttamiseksi. Aseptinen ylivirtaus ja täyttö: steriili puskurivarasto, jonka jälkeen siirto aseptiseen täyttökoneeseen. CIP ja automaatio: paikallaan olevat puhdistussyklit ja eräohjaus koko linjalla. Miksi esikäsittely-osio asettaa rajan Monet laitokset keskittyvät UHT-osaan, mutta todellinen kapasiteettirajoitus on yleensä ylävirtaan. Jos raakamaidossa on korkea alkumikrobimäärä, lämmönkestävät entsyymit voivat selviytyä UHT-käsittelystä ja jatkaa rasvan ja proteiinin hajottamista varastoinnin aikana, mikä johtaa hyytymiseen tai sivumakuihin viikkoja täytön jälkeen. Asianmukainen suodatus, kaasunpoisto ja standardointi vähentävät sterilointilaitteen rasitusta ja rajoittavat myös kerrostumia lämmönsiirtopinnoille. Homogenisaattorin sijoittelulla on yhtä lailla merkitystä. Kun homogenointi suoritetaan ennen UHT-käsittelyä, rasvapallot puhdistetaan pienemmällä viskositeetilla ja sterilointilaitteen likaantumisalttius vähenee. Väärin määritelty homogenisaattori, esim. riittämättömällä paineella tai huonosti tiivistettynä, aiheuttaa rasvan kerääntymistä steriloinnin jälkeen, ja tämä vika tulee paljon näkyvämmäksi, kun tuotetta pidetään kylmäketjun ulkopuolella. Ydinlaitteisto, joka määrittää UHT-suorituskyvyn Sterilointi, pito ja turvasilmukka UHT-osio on linjan prosessin sydän. Maito kuumennetaan nopeasti asetettuun lämpötilaan, johdetaan pitoputken läpi vaaditun viipymäajan ja jäähdytetään sitten alle 80 °C:een. Jos lämpötila putoaa prosessin alarajan alapuolelle, virtauksen ohjausventtiilin on automaattisesti ohjattava alisteriloitu tuote, jotta se ei koskaan saavuta täyttövaihetta. Tämä toiminto ei riipu vain itse sterilisaattorista, vaan myös instrumenteista, venttiilisarjoista ja ohjauslogiikasta. Arvioimassa sterilointijärjestelmän laitteet vaatii siksi lähempää tarkastelua kiinnitysputken suunnittelumarginaalista, lämmönsiirron tehokkuudesta, anturin vasteajasta ja ohjausjärjestelmän luotettavuudesta. Nämä yksityiskohdat määrittävät, pystyykö linja säilyttämään kaupallisen steriiliyden vaihtelevissa raakamaidon olosuhteissa. Sterilointijärjestelmän laitetoimittajat, räätälöidyt tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on sterilointijärjestelmien laitteiden toimittaja, räätälöityjen sterilointijärjestelmien laitetehdas ja valmistaja Ch... Näytä tuote → Kaasunpoisto, homogenointi ja virtauksen vakaus Kaasunpoiston rooli UHT-linjassa on helposti aliarvioitu. Raakamaidon liuennut happi kiihdyttää rasvan hapettumista ja tuottaa vanhentuneita makuja, kun taas mukana kulkeutunut ilma häiritsee virtausmittareita ja täyttötarkkuutta. Kaasunpoistoyksikkö nostaa hieman maidon lämpötilaa kaasun liukoisuuden vähentämiseksi ja käyttää sitten tyhjiötä poistaakseen ilman ja osan haihtuvista aromiyhdisteistä, mikä parantaa lopputuotteen maun pysyvyyttä. Oikein suunnitellussa linjassa ylijännitekapasiteetti ennen ja jälkeen UHT-osion absorboi täyteaineen ajoittaisen käynnistys-pysäytyskäyttäytymisen. Ilman tätä puskuria täyttökatkokset häiritsevät suoraan virtausnopeutta ja pitoaikaa sterilointilaitteessa, jolloin syntyy piilotettu vaihtelu, jota mikään ohjaussilmukka ei pysty täysin korjaamaan. UHT-maidon tuotantolinjan valintakriteerit Linjojen valinnan tulee alkaa realistisella kapasiteetilla ja tuotesuunnitelmalla, ei koneluettelolla. Vasta kun kapasiteettialue on kiinteä, lämmitystapa, lämmönvaihtoalue, puskurisäiliön tilavuus ja täyttönopeus voidaan sovittaa johdonmukaisesti. Alla oleva taulukko näyttää tyypilliset viitealueet. UHT-maidon tuotantolinjojen viitekonfiguraatioalueet. Kapasiteetti Tyypillinen lämmitysmenetelmä Pohdintoja 1000-3000l/h Epäsuora levylämmönvaihdin Kompakti layout, pienempi energian kysyntä, sopii alueelliseen tarjontaan 3 000–6 000 l/h Epäsuora tai höyryinfuusio Vaatii suurempia puskurisäiliöitä ja tehokkaampia CIP-jaksoja 6 000–12 000 l/h Höyryinfuusio tai sekajärjestelmät Täysi automaatio, lämmön talteenotto, jatkuva täyttökoordinointi Raakamaidon laatu ja standardointi Raakamaidon laatu asettaa tiukat rajat UHT-säilyvyysajalle. Hankkeen suunnittelun aikana toimittajan tulee saada selkeät tiedot mikrobimäärästä, somaattisten solujen määrästä ja proteiinin lämpöstabiilisuudesta, koska nämä arvot ohjaavat sterilointilämpötilan ja homogenointipaineen valintaa. Maito, jolla on huono proteiinin lämmönkestävyys, pyrkii likaamaan kuumennuspinnat nopeasti, mikä lyhentää jatkuvaa käyttöaikaa ja lisää puhdistuskertojen määrää. Alueelliset markkina- ja pakkausvaatimukset Kiinan kotimarkkinoilla UHT-maito pakataan pääosin aseptiseen tiili- ja tyynymuotoon ympäristön jakelua varten. Kun linjaa aiotaan viedä Kaakkois-Aasiaan, Lähi-itään tai Afrikkaan, täyteaineen yhteensopivuus, pakkausmuoto ja varastoolosuhteet on tarkistettava etukäteen. Jos sama linja käsittelee myös maustettua maitoa tai maitojuomia, CIP-sekvenssi on suunniteltava estämään ristikontaminaatio tuotemuutosten välillä. Yksinkertaisempi laitos, joka palvelee vain paikallisia markkinoita ja jolla ei ole ympäristöjakelun tarvetta pastöroidun maidon tuotantolinja on usein järkevämpi pääomavalinta. UHT-teknologian taloudellinen arvo ilmenee vasta, kun pitkä säilyvyys ja huoneenlämpöinen logistiikka ovat osa liiketoimintamallia. Operatiiviset riskit ja puhdistusstrategia Lämmönvaihtimen likaantuminen UHT-laitosten seisokkien arvaamattomin syy on lämmönsiirtopintojen likaantuminen. Maitoproteiinit ja kalsiumsuolat kerääntyvät kuumalle seinälle, mikä vähentää vähitellen lämmönsiirtotehoa ja lisää paineen alenemista, kunnes järjestelmä vaatii puhdistuspysähdyksen. Käytännöllinen tapa hallita likaantumista on esilämmityslämpötilan, virtausnopeuden ja raakamaidon koostumuksen avulla, ei vain lyhentämällä puhdistusväliä. Hyvin suunniteltu vaihdin pitää seinän ja nesteen välisen lämpötilaeron riittävän alhaisena hidastaakseen laskeutumista. Steriloinnin jälkeinen kontaminaatio UHT-linjan suurin laaturiski ei ole sterilointilaitteen sisällä, vaan sen jälkeen. Aseptiset säiliön tuuletusaukot, täyttöilmajärjestelmät ja putkiliitäntöjen tiivisteet voivat kaikki mahdollistaa jo steriilin tuotteen uudelleensaastumisen. Koska tämäntyyppiset viat ilmenevät yleensä vasta useiden viikkojen varastoinnin jälkeen, tutkiminen on kallista ja vaatii usein suurten erien hävittämistä. Ennaltaehkäisy riippuu aseptisen osan suunnittelusta ja jokaisen tiivisteosan kurinalaisesta huollosta. CIP Cleaning: Linjan ensimmäinen puolustuslinja Säännöllinen puhdistus on perusvastatoimenpide sekä likaantumista että uudelleensaastumista vastaan. Täydellinen CIP-ohjelma kattaa alkali- ja happopesuvaiheet sekä loppuhuuhtelun, ja sen on toimitettava vaadittu virtausnopeus ja lämpötila erityisesti pitoputken läpi. Oikean kokoinen CIP-puhdistusjärjestelmä vähentää manuaalisen purkamisen tarvetta ja inhimillisen virheen mahdollisuutta. CIP-puhdistusjärjestelmän laitteiden toimittajat, mukautetut tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on CIP-puhdistusjärjestelmän laitteiden toimittaja, räätälöityjen CIP-puhdistusjärjestelmien laitteiden tehdas ja valmistaja Ch... Näytä tuote → Jopa oikeilla laitteilla CIP-parametrit tarvitsevat todentamista ja jatkuvaa optimointia paikan olosuhteiden mukaan. The teknisen palvelun tuki toimittaja tarjoaa käyttöönoton jälkeen, mukaan lukien puhdistuksen validoinnin, vikadiagnoosin ja käyttäjien koulutuksen, tekee usein eron luotettavasti toimivan linjan ja sellaisen linjan välillä, joka ei koskaan saavuta nimellistehoaan. Suunnittelukyky määrittää projektin tuloksen Ostajat luonnollisesti vertailevat sterilointilaitteiden ja täyteaineiden hintoja ja merkkejä, mutta koneiden ympärillä oleva tekninen suunnittelu ratkaisee, toimiiko laitos todella. Säiliöiden mitoitus, putkien kaltevuus, pumppujen valinta, lämmön talteenottoverkot, automaatiologiikka ja CIP-putkiverkosto on tasapainotettava yhdeksi järjestelmäksi. Toimittaja, jolla on kokemusta täyden linjan integroinnista, aloittaa prosessivirtalaskelmasta ja valitsee sitten laitteet, jotka sopivat tähän virtaan, sen sijaan, että kokoaisiin yksittäisiä koneita eri lähteistä. Tästä syystä prosessi- ja suunnittelusuunnittelu valmiudella on oltava sama painoarvo toimittajan arvioinnissa kuin laitteiston hinnoittelussa. UHT-linjat vaativat suuria investointeja ja jättävät vain vähän tilaa muokkauksille asennuksen jälkeen. Prosessin suunnittelun, laitteiden yhteensovituksen, puhdistuksen validoinnin ja myynnin jälkeisen tuen antaminen yhtäläiseksi etusijalle on tärkeämpää kuin alhaisimman hinnan neuvotteleminen yhdestä koneesta. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section table th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section table td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Raakamaito lähtee yleensä maitotilalta noin 4 °C:n lämpötilassa ja kulkee eristetyssä tankkerissa käsittelylaitokseen. Siitä hetkestä lähtien, kun se saapuu vastaanottotilaan, päätösketju - jäähdytysnopeus, varastointiaika, rasvan standardointi, lämpökäsittely ja täyttö - määrittää, täyttääkö valmis tuote säilyvyys-, maku- ja turvallisuustavoitteensa. Siksi meijerituotantolinjaa tulisi käsitellä yhtenä kokonaisuutena integroitu prosessijärjestelmä, ei yksittäisten koneiden kokoelma . Jokainen vaihe syöttää seuraavan, ja heikoin vaihe asettaa rajan koko riville. Mitä maitotuotteiden tuotantolinja sisältää Käytännössä meijerituotantolinja on laitteiden ja ohjausvaiheiden sarja, joka muuttaa raakamaidon pastöroiduksi maidoksi, UHT-maidoksi, jogurtiksi, maustemaidoksi tai muiksi meijerijuoiksi. Linjan laajuus riippuu kohdetuotteesta: yksinkertainen pastöroitu maitolinja voidaan täydentää muutamalla ydinmoduulilla, kun taas jogurttia ja viljeltyjä juomia valmistava linja lisää käymis-, jäähdytys- ja hedelmien annosteluvaiheita. Meijerituotantolinjan ydinvaiheet ja mitä kunkin vaiheen tulee saavuttaa. Vaihe Tarkoitus Tyypilliset varusteet Vastaanotto ja varastointi Hyväksy raakamaito, jäähdytä se nopeasti ja säilytä se turvallisesti Vastaanottopumppu, levyjäähdytin, raakamaitosiilo Selvennys Poista sedimentti, somaattiset solut ja hienot hiukkaset Inline suodatin, levyn selkeytin Standardointi Säädä rasva- ja kuiva-ainepitoisuus tuotteen ohjeiden mukaan Kermanerotin, in-line sekoitusjärjestelmä Homogenisointi Vähennä rasvapalloja estääksesi kerman muodostumisen Homogenisaattori, joka toimii noin 150-200 barissa Lämpökäsittely Tapa taudinaiheuttajat ja pilaavat organismit Levylämmönvaihdin, UHT-sterilointijärjestelmä Käyminen Muunna laktoosi maitohapoksi viljeltyjä tuotteita varten Ruostumattomasta teräksestä valmistettu käymissäiliö Täyttö Pakkaa tuote mahdollisimman vähän uudelleensaastumista Aseptinen tai puhdas täyttökone CIP puhdistus Puhdista kaikki tuotetta koskettavat pinnat purkamatta CIP-sarja säiliöillä, pumpuilla, venttiileillä ja ohjauslogiikalla Tarkka järjestely vaihtelee, mutta periaate pysyy samana: tuote virtaa raakamaidosta täyttöön, ja jokainen askel on suunniteltu suojaamaan laatua ja minimoimaan mikrobiriski. Vaiheet käytännössä Vastaanotto ja kylmäsäilytys Raakamaito saapuu tankkereihin, jotka yleensä puhdistetaan paikoilleen ennen lastausta. Vastaanottoaseman ensimmäinen tehtävä on jäähdyttää maito nopeasti ja siirtää se jäähdytettyyn siiloon. Säilytyslämpötilan tulee pysyä 4 °C:ssa tai sen alapuolella ja siilon viipymäaika tulee pitää lyhyenä, koska jopa alhaisessa lämpötilassa bakteerien määrä nousee hitaasti. Suuria määriä vastaanottaville kasveille sekoittimella ja tarkalla pinnanmittauksella varustettu ulkomaitosiilo on usein tilatehokkain vaihtoehto. Standardointi ja homogenisointi Standardointi tekee rasvapitoisuudesta yhtenäisen. Kermanerotin jakaa täysmaidon rasvattomaan maidoon ja kermaan, ja in-line-sekoitusjärjestelmä yhdistää ne uudelleen haluttuun suhteeseen, esimerkiksi 1,5 %, 2,5 % tai 3,5 % rasvaa. Homogenisointi pakottaa sitten maidon kapeaan aukkoon korkeassa paineessa, normaalisti 150-200 baarissa, hajottamaan rasvapallot paljon pienemmiksi pisaroiksi. Tämä estää kermaa nousemasta pintaan ja parantaa tuotteen suutuntumaa. Lämpökäsittely: Pastörointi ja UHT Lämpökäsittely on maidonjalostuslinjan sydän. Klassinen prosessi on korkean lämpötilan lyhytaikainen pastörointi, jossa maitoa pidetään 72-75 °C:ssa noin 15 sekuntia. Tämä tuhoaa vegetatiiviset patogeenit säilyttäen samalla tuoreen maun, josta jäähdytetty pastöroitu maito tunnetaan. Ympäristön kestävillä tuotteilla UHT-käsittely 135–140 °C:ssa 2–5 sekunnin ajan ja sen jälkeen aseptinen täyttö antaa säilyvyyden useiden kuukausien ajan ilman jäähdytystä. Kapasiteetti maidon sterilointijärjestelmä on vastattava täyttökoneen tehoa, muuten pullonkauloja syntyy linjan kalleimmassa osassa. Jos markkinasi on rakennettu tuoreen maidon jakelijoiden ympärille, a pastöroidun maidon tuotantolinja on yleensä oikea lähtökohta; jos tavoitteena on vienti tai kaukokauppa, UHT-teknologiaa on vaikea välttää. Sterilointijärjestelmän laitetoimittajat, räätälöidyt tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on sterilointijärjestelmien laitteiden toimittaja, räätälöityjen sterilointijärjestelmien laitetehdas ja valmistaja Ch... Näytä tuote → Fermentointi viljeltyjä tuotteita varten Jogurtti ja fermentoidut meijerijuomat kulkevat eri polkua standardoinnin jälkeen. Maito kuumennetaan, jäähdytetään siirrostuslämpötilaan ja sekoitetaan hapateviljelmän kanssa käymissäiliössä. Viljelmä muuttaa laktoosin maitohapoksi, mikä alentaa pH:ta, kunnes maito hyytyy. Tyypillinen jogurtin käyminen tapahtuu 42-43°C:ssa ja pysähtyy pH:n saavuttaessa noin 4,5:n, minkä jälkeen tuote on jäähdytettävä nopeasti hapon lisäkehityksen estämiseksi. Säiliön rakenne, lämpötilan säädön tarkkuus ja koaguloiman jäähdytystapa vaikuttavat kaikki rakenteeseen ja synereesiin. Omistautunut jogurtin käymislinja hoitaa nämä vaiheet luotettavammin kuin alun perin tavalliselle maidolle rakennettu ja myöhemmin muunneltu linja. Täyttö ja pakkaus Täyttö on paikka, jossa tuote kohtaa pakkauksensa, ja myös suurin uudelleensaastumisriski tulee prosessiin. Aseptinen täyttö pitää sekä tuotteen että pakkauksen steriilinä pitkäikäisille tuotteille, kun taas puhdas täyttö riittää kylmässä säilytettävälle lyhytaikaiselle maidolle. Täyttötilan tulee olla fyysisesti erillään märästä käsittelyalueesta, ylipaineisella ilmanpaineella ja valvotulla sisäänpääsyllä. Pakkausmuoto – pullot, pussit, päätykotelot tai aseptiset tiilet – ohjaa tämän vaiheen nopeutta ja kustannuksia. Miksi CIP on osa linjaa, ei jälkikäteen Jokainen meijerilinja jättää proteiini- ja rasvakalvot putkien sisäpuolelle, lämmönvaihdinlevyille ja säiliöiden seinille. Jos näitä kalvoja ei poisteta kunnolla, bakteerit löytävät turvallisen kasvupaikan ja seuraava erä saastuu. CIP eli puhdistus paikallaan ratkaisee tämän kierrättämällä emäksisiä ja happoliuoksia piirin läpi säädellyissä lämpötiloissa, virtausnopeuksilla ja aikoina ilman prosessilinjan purkamista. Hyvin suunniteltu CIP-puhdistusjärjestelmä ottaa talteen ja käyttää uudelleen puhdistusliuokset, seuraa pesuainepitoisuutta ja toimii automaattisesti jokaisen tuotantovuoron jälkeen. Käytännön hyöty on lyhyempi puhdistusaika, pienempi kemikaalien käyttö ja toistuva hygienia, jota on vaikea saavuttaa manuaalisella puhdistuksella . Kun vertaat meijerilinjan hintoja, tarkista, onko CIP-sarja riittävän suuri pisimmälle piirille ja pystyykö se puhdistamaan lämmönvaihtimen ja täyttöaineen samoilla virtausnopeuksilla, joita käytetään tuotannossa. CIP-puhdistusjärjestelmän laitteiden toimittajat, mukautetut tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on CIP-puhdistusjärjestelmän laitteiden toimittaja, räätälöityjen CIP-puhdistusjärjestelmien laitteiden tehdas ja valmistaja Ch... Näytä tuote → Mitä arvioida ennen maidontuotantolinjan ostamista Meijerilinjan ostaminen on pääomapäätös, jolla on päivittäiset toiminnalliset seuraukset. Seuraavat tekijät erottavat sujuvasti toimivan linjan aikaa ja rahaa vievästä: Päivittäinen kapasiteetti ja vuorokuvio: määritä vaadittu teho päivässä ja laske sitten tehokkaat käyttötunnit. Linja, jonka nopeus on 5 000 l/h, mutta joka siivotaan kolmessa 2 tunnin vuorossa päivässä, ei toimita 40 000 litraa yhdessä vuorossa. Tuotteen joustavuus: päätä, käyttääkö linja yhtä tuotetta pitkiä aikoja vai vaihdatko pastöroidun maidon, maustetun maidon ja jogurtin välillä. Joustavat linjat tarvitsevat lisäventtiilejä, säiliöitä ja kehittyneempää automaatiota. Hygieniastandardit: vahvista odotettu vaatimustenmukaisuustaso, koska materiaalilaatu, hitsin laatu, pinnan viimeistely ja tiivisteiden valinta muuttavat hintaa. Alhaisin tarjous voi olla halvempi asentaa, mutta kalliimpi pitää sertifioitavana. Käyttökohteet ja layout: höyryn muodostus, jäähdytetty vesi, paineilma ja sähkökuorma on tarkastettava ennen laitteen tilaamista. Yhteen käyttöehtoon suunniteltu linja ei välttämättä toimi, kun se on asennettu toiseen laitokseen. Automaatiotaso: manuaaliset, puoliautomaattiset ja täysautomaattiset linjat eroavat paitsi hinnasta myös jäljitettävyydestä. Automaattinen erätallennus on välttämätöntä, jos asiakkaasi tarkastaa tuotantotietosi. Jos olet vielä tekemässä päätöstä tuoreiden ja pitkäikäisten tuotteiden välillä, vertaa koko toimitusketjua, mukaan lukien jakelulämpötila, vähittäiskaupan säilyvyys ja palautusasteet, sen sijaan, että vertailet vain litran hintaa. Miksi toimittaja on yhtä tärkeä kuin koneet Meijerituotantolinja ei tuota arvoa asennuspäivänä. Se tuottaa arvoa, kun ensimmäinen erä läpäisee laadunvalvonnan, kun linja saavuttaa nimelliskapasiteettinsa ja kun se jatkaa tuotoksen toimittamista kuuden kuukauden jatkuvan tuotannon jälkeen. Tässä toimittajan integraatiokokemus tulee ratkaisevaksi. Avaimet käteen -toimittaja ottaa vastuun prosessin suunnittelusta, laitetoimituksista, asennuksesta ja käyttöönotosta, joten asiakkaan ei tarvitse koordinoida erillisiä toimittajia säiliöiden, lämmönvaihtimien, täyttöaineiden ja putkistojen osalta. Samasta syystä myynnin jälkeisen tuen tulisi olla osa ostoperusteita, ei jälkikäteen. Varaosien saatavuus, vasteaika ja toimittajan kyky toimittaa tekninen palvelu ja huoltotuki määritä säännöllisen käytön aikana, kuinka kauan linjasi pysyy tuottavana. Se auttaa myös, jos toimittaja voi räätälöidä laitteet maidon koostumuksen, pakkausasettelun tai rakennusrajoitusten mukaan. standardoitu laitteisto kattaa harvoin jokaisen meijerin. Täydellinen maidon tuotantolinja yhdeltä vastuulliselta toimittajalta vähentää liitäntäongelmia vaiheiden välillä ja antaa sinulle yhden yhteyspisteen suorituskykyä, puhdistusta ja huoltoa koskevissa kysymyksissä. arvokkaampi kuin pieni alennus tarjouksesta . Meijerituotantolinjojen toimittajat, räätälöity tehdas, valmistajat - Shanghai Yi Yan Yi Yang Fluid Tech on meijerituotantolinjan toimittaja, räätälöity meijerituotantolinjatehdas ja valmistaja Kiinassa, meidän Dairy Pro... Näytä tuote → Suunnittele tuotevalikoima, jonka todella myyt Valitsemasi markkina-aseman – tuoreen ja paikallisen tai pitkäikäisen ja vientikelpoisen – tulee muodostaa jokainen tärkeä päätös lämpökäsittelystä täyttöön. Menestyneimmät meijeriinvestoinnit alkavat selkeästä tuotemäärittelystä ja realistisesta kapasiteettitavoitteesta, jonka jälkeen annetaan prosessisuunnittelun perässä. Arvioimalla kunkin vaiheen osana integroitua linjaa ja valitsemalla toimittajan, jonka laitteet, suunnittelu ja huoltopalvelut ovat linjassa, otat paljon todennäköisemmin käyttöön linjan, joka toimii luotettavasti, puhdistaa hyvin ja maksaa itsensä takaisin aikataulussa. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Meijeritehdas, joka haluaa skaalata koejogurtin tuotannosta täyteen teolliseen tuotantoon, aloittaa yleensä kysymyksellä säiliön tilavuudesta. Kysymys, joka itse asiassa ratkaisee projektin onnistumisen, on erilainen: voivatko pastöroija, käymissäiliöt, jäähdytyskapasiteetti, CIP-puhdistus ja täyttölaitteet toimia yhtenä luotettavana sarjana? Meijerisuunnitteluprojekteissamme toistuu sama johtopäätös. Jogurtin käymistuotantolinja tuottaa yhtenäisiä eriä vain silloin, kun prosessivaiheet suunnitellaan yhdessä, ei osteta erikseen. Mitä jogurtin käymisen tuotantolinja kattaa Jogurtin käymislinja on integroitu ketju, joka alkaa raakamaidon vastaanotosta ja päättyy pakatun tuotteen kylmäsäilytykseen. Fermentointi on linjan sydän, mutta sen tulos riippuu esikäsittelystä ja jäähdytysprofiilista, jota käytetään viljelmän tehden työnsä jälkeen. Alla olevassa taulukossa on yhteenveto tyypillisen keskikokoisen tai suuren kapasiteetin linjan päävaiheista. Jogurtin käymislinjan pääprosessin vaiheet ja kunkin vaiheen takana olevat laitteet. Vaihe Tavoite Tyypilliset varusteet Raakamaidon vastaanotto ja varastointi Jäähdytä ja puskuroi saapuva maito Maidon varastosäiliöt, levyjäähdyttimet Standardointi ja sekoitus Säädä rasva ja kuiva-aineet, sekoita ainekset Sekoitussäiliöt, inline sekoittimet Lämpökäsittely Poistaa patogeenit ja vahvistaa geeliä Lämmönvaihtimen liuku, pitoputket Käyminen Tee maito happamaksi tavoite-pH-arvoon Ruostumattomasta teräksestä valmistetut käymissäiliöt Jäähdytys Pysäytä käyminen oikealla happamuusasteella Kylmävesivaipat, levyjäähdyttimet Täyttö ja pakkaus Pakkaa tuote minimaalisella käsittelyllä Kupin täyttöaineet, pakkauskoneet CIP puhdistus Poista jäämät ja desinfioi piiri CIP puhdistus system equipment Kompaktilla linjalla voidaan yhdistää useita vaiheita samaan luistoon. Suurella linjalla ne erotetaan yleensä suuremman suorituskyvyn ja rinnakkaisten erien mahdollistamiseksi. Oikea kokoonpano riippuu päivittäisestä tuotantosuunnitelmasta, SKU:iden määrästä ja pakkausmuodosta, ei pelkästään laiteluettelosta. Laitteet, jotka määräävät fermentoinnin laadun Fermentointisäiliöt ja lämpötilan säätö Käyminen muuttaa laktoosia maitohapoksi. pH laskee noin 6,6:sta 4,2-4,5:een ja maidon proteiinit koaguloituvat pehmeäksi geeliksi. Useimmat jogurttiviljelmät toimivat parhaiten 42–43 °C:ssa, ja säiliön on säilytettävä tämä lämpötila kapealla kaistalla koko tilavuudessa. Kun tavoite-pH on saavutettu, vaippa vaihtaa jäähdytettyyn veteen viljelytoiminnan lopettamiseksi. Sekoitettua jogurttia varten sekoitin määrittää myös lopullisen rungon. Jos se juoksee liian nopeasti, se vahingoittaa geeliä ja tuote tuntuu vetiseltä; jos se toimii liian hitaasti, lämpötila ja pH eivät ole tasaisia. Siksi a ruostumattomasta teräksestä valmistettu käymissäiliö tulee määrittää viljelmän tyyppi, pH-päätepiste ja jäähdytysramppi huomioon ottaen, eikä valita yleisestä kokotaulukosta. Ruostumattoman teräksen käymissäiliöiden toimittajat, räätälöidyt tehtaat, valmistajat - Sha Yi Yang Fluid Tech on ruostumattoman teräksen käymissäiliön toimittaja, räätälöity ruostumattoman teräksen käymissäiliötehdas ja valmistaja... Näytä tuote → Lämpökäsittely ja homogenointi Ennen käymistä maitopohja kuumennetaan 85-95°C:een 5-10 minuutiksi. Tämä on korkeampi kuin juomamaidossa käytettävä pastörointilämpötila, koska heraproteiinien denaturoituminen parantaa geelin vedenpidätyskykyä ja antaa jogurtille kiinteämmän rungon. Lämpökäsittely vähentää myös taustamikroflooraa, joka voisi kilpailla hapateviljelmän kanssa. A lämmönvaihtimen liuku regenerointiosalla on standardiratkaisu keskikokoisille ja suurille linjoille. Regenerointiosasto ottaa talteen lämpöä lähtevästä kuumasta tuotteesta ja säästää tyypillisesti yli 85 prosenttia suoran lämmityksen kuluttamasta energiasta. Sama liukulevy voi toimia koko linjan lämmitys- ja jäähdytysrunkona. Lämmönvaihtimien alustan toimittajat, räätälöity tehdas, valmistajat - Shanghai Yi Yang Yi Yang Fluid Tech on lämmönvaihtimien toimittaja, räätälöity lämmönvaihtimen liukutehdas ja valmistaja Kiinassa, toiminnan kuvaus... Näytä tuote → CIP-puhdistus laadunvarmistuksena Jogurttilaitteet käsittelevät runsaasti proteiinia ja rasvaa sisältävää tuotetta, joka jättää sitkeän kalvon säiliön seiniin ja putkiin. Jos tätä kalvoa ei poisteta, siitä tulee kasvualusta pilaantuville organismeille, ja seuraava erä menettää säilyvyyden riippumatta siitä, kuinka huolellisesti käymistä valvottiin. Paikalla tapahtuva puhdistus (CIP) sulkee tämän aukon. Täydellinen CIP-puhdistusjärjestelmän laitteet Pakkaus kattaa käymissäiliöt, lämmönvaihtimen, putkistot ja täyttökoneen. Maitolomaille emäksinen pesu, jota seuraa happohuuhtelu ja lopullinen vesihuuhtelu ovat vakiojakso, ja huuhteluveden laadun tulee vastata reseptissä käytettyä tuotevettä. CIP-puhdistusjärjestelmän laitteiden toimittajat, mukautetut tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on CIP-puhdistusjärjestelmän laitteiden toimittaja, räätälöityjen CIP-puhdistusjärjestelmien laitteiden tehdas ja valmistaja Ch... Näytä tuote → Prosessivalinnat, jotka muokkaavat jogurtin rakennetta ja säilyvyyttä Aseta jogurtti sekoitettuun jogurttiin Tuotetyyppi muuttaa rivin asettelua. Aseta jogurtti käy suoraan kuluttajakuppiin, joten geeliä ei koskaan pumpata sen muodostumisen jälkeen. Täyttökoneen on oltava tarkka, ja kupit liikkuvat kevyesti inkuboinnin ja jäähdytyksen läpi. Sekoitettu jogurtti käy irtotavarasäiliöissä, minkä jälkeen se pumpataan, jäähdytetään, sekoitetaan hedelmien tai maun kanssa ja täytetään. Tämä reitti vaatii tankkisekoittimen, joka hajottaa geelin tasaisesti, leikkausta kestävän pumpun ja jäähdytysosan, joka pystyy käsittelemään viskoosin tuotteen rakennetta tuhoamatta. Kreikkalaistyylinen jogurtti, joka tiivistetään siivilöimällä tai kalvosuodatuksella, lisää erotusaskeleen linjaan ja muuttaa kiintoaineen käsittelyä. Juomajogurtissa sen sijaan käytetään lievempää sekoitusta ja erilaista täyttölämpötilaa. Näistä vaihtoehdoista on parasta keskustella prosessin suunnitteluvaiheessa, koska ne vaikuttavat säiliön tilavuuteen, pumpun valintaan ja jäähdytystehoon alusta alkaen. Jäähdytyskäyrät ja käymisaika Jäähdytysvaiheessa erän sakeus voitetaan tai menetetään. Viljelmä pysyy aktiivisena, kunnes tuote jäähtyy alle noin 10°C, joten hidas jäähdytysvaihe antaa pH:n laskea jatkuvasti ja jogurtista tulee happamampaa ja ohuempaa. Useimmat reseptit määrittelevät käytännöllisen ikkunan: jäähdytä 42–43 °C:sta alle 20 °C:seen 30–60 minuutissa, sitten alas 4 °C:seen varastointia varten. Ohjausjärjestelmän tulee käynnistää jäähdytys mitatusta pH-arvosta, ei kiinteästä ajastimesta, koska viljelyaktiivisuus vaihtelee raakamaidon laadun ja aloitusannoksen mukaan. Linja, joka yhdistää käymis- ja jäähdytysohjauksensa tuotteen todelliseen tilaan, pitää tavoitehappamuutensa luotettavammin kuin se, joka toimii ennalta määrätyn aikataulun mukaan. Linjan mitoitus ja oston valmistelu Kapasiteetin suunnittelu ja eräajoitus Kapasiteetti ilmoitetaan yleensä litroina tunnissa täyteaineella ja metritonneina vuorokaudessa säiliötilalla, mutta todellinen pullonkaula on usein käymisaika. Tyypillinen erä käy 4-6 tuntia, jonka jälkeen jäähdytys ja täyttö vievät lisäaikaa. Fermentointisäiliöiden lukumäärällä voi olla enemmän merkitystä kuin niiden kokonaistilavuudella. Kahdella säiliöllä yksi erä voidaan jäähdyttää ja täyttää seuraavan inkuboinnin aikana, mikä pitää täyttöaineen kiireisenä ja lyhentää päivittäistä kiertoa. Myös SKU:iden määrällä on väliä, koska jokainen maun, koostumuksen tai kulttuurin muutos vaatii välipuhdistuksen. Mitä kannattaa tarkistaa ennen ostamista Vertaa toimittajia enemmän kuin hintaan. Tarkista ruostumattoman teräksen laatu, tuotetta koskettavien osien pintakäsittely ja sekoittimen tiivisteiden suunnittelu, koska ne määräävät puhdistustuloksen ja käyttöiän. Pyydä dokumentoituja viitteitä ja varmista, että ohjausjärjestelmä tallentaa lämpötilan, pH:n ja puhdistustiedot jokaisesta erästä. Kannattaa myös kysyä, mitä muuta sama infrastruktuuri voi tuottaa myöhemmin; monet meijerit käyttävät yhtä maidon vastaanotto- ja pastörointiosastoa sekä jogurttilinjan että a pastöroidun maidon tuotantolinja , mikä parantaa kokonaissijoituksen tuottoa. Miksi tekninen laajuus on yhtä tärkeä kuin laitteen hinta Uuden tehtaan prosessiasettelu määrittää putkiston pituuden, CIP-paluulinjojen sijainnin ja kylmähuoneen koon. Toimittaja, joka ottaa vastuun suunnittelu ja järjestelmäintegraatio voi koordinoida laitesuunnittelua, apuohjelmia ja asennusta yhden sopimuksen puitteissa. Tämä lyhentää projektin aikataulua ja välttää klassisen ongelman linjasta, joka toimii paperilla, mutta jota ei voida puhdistaa tai huoltaa varsinaisessa rakennuksessa. Luotettavan jogurttiprojektin ydin Jokainen onnistunut jogurttiprojekti, jonka parissa olemme työstäneet, noudattivat samaa järjestystä: määriteltiin ensin tuotteen parametrit ja sitten suunnitellaan linja niiden ympärille. Käymisaika, jäähdytysprofiili, puhdistustiheys ja pakkausmuoto kuuluvat kaikki samaan järjestelmään, ja laitteet tulee valita järjestelmään sopivaksi sen sijaan, että ne koottaisiin erillisistä luetteloista. Jos vertailet kokoonpanoja tai suunnittelet uutta kapasiteettia, käytännöllinen seuraava vaihe on tarkastaa koko jogurtin käymisen tuotantolinja yleiskatsaus ja kartoita siihen oma prosessisi. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Mitä hedelmä- ja vihannesmassakone tekee Hedelmien ja vihannesten massanvalmistuskone erottaa sellun, mehun ja soseen kuorista, siemenistä, varresta ja muista ei-toivotuista kiinteistä aineista, mikä tuottaa yhtenäisen tuotteen, jota käytetään mehun valmistuksessa, vauvanruoan valmistuksessa, kastikkeissa, hilloissa ja juomatiivisteissä. Kone toimii tyypillisesti pehmentämällä tai murskaamalla raakatuote, jonka jälkeen se pakotetaan rei'itetyn seulan läpi siipien tai vatkainten avulla, mikä erottaa käyttökelpoisen massan kuitujätteestä. Tämän prosessin avulla valmistajat voivat käsitellä suuria tuotantomääriä nopeasti säilyttäen samalla tasaisen koostumuksen ja tuoton, mikä on vaikea saavuttaa manuaalisella käsittelyllä. Näitä koneita käytetään useilla eri teollisuudenaloilla pienistä muutaman sadan kilon päivässä prosessoivista mehupatukoista suuriin teollisuuslaitoksiin, jotka käsittelevät useita tonneja tunnissa. Ymmärtäminen, miten eri komponentit ja kokoonpanot vaikuttavat tuotannon laatuun, auttaa ostajia valitsemaan laitteita, jotka sopivat heidän tuotantotavoitteisiinsa. Kuinka massanvalmistusprosessi toimii Useimmat hedelmä- ja vihannesmassakoneet noudattavat samanlaista ydinprosessia, vaikka erityiset mekanismit vaihtelevat konetyypin ja valmistajan mukaan. Raakatuotteet ensin pestään ja lajitellaan, sitten syötetään koneeseen joko kokonaisina tai valmiiksi leikattuina koosta ja kiinteydestä riippuen. Murskaus ja erottelu Koneen sisällä pyörivät vatkaimet tai siivet painavat tuotetta rei'itettyä seulaa vasten, rikkoen solurakenteita ja työntäen pehmeämmän massan seula-aukkojen läpi samalla kun kuoret, siemenet ja kuitumateriaali säilyvät ja poistuvat erikseen. Seulan silmäkoko määrää lopullisen massan rakenteen, kun hienommat seulat tuottavat pehmeämpää massaa, joka sopii vauvanruoan tai nektarin tuotantoon, ja karkeammat seulat tuottavat paksumpaa massaa, joka sopii kastikkeisiin tai säilykkeisiin. Monivaiheinen jalostus Monilla teollisilla massanvalmistuslinjoilla on käytössä monivaiheinen konfiguraatio, jossa alkuvaiheen karkeamassan valmistusvaihetta seuraa yksi tai kaksi viimeistelyvaihetta asteittain ohuempia seuloja käyttäen. Tämä vaiheittainen lähestymistapa maksimoi tuoton uuttamalla lisää käyttökelpoista massaa edellisen vaiheen sivutuotteesta, vähentäen kokonaisjätteen määrää ja parantamalla raaka-aineen käyttöä. Pulpperikoneiden tyypit ja niiden sovellukset Erilaiset sellunvalmistuskonemallit sopivat erilaisiin tuotantotyyppeihin ja tuotantomitkoihin. Oikean tyypin valinta riippuu jalostettavista hedelmistä tai vihanneksista ja halutusta suorituskyvystä. Koneen tyyppi Soveltuu parhaiten Tyypillinen kapasiteetti Yksivaiheinen pulpperi Pieni erä tai käsintehty tuotanto 100-500kg/tunti Kaksivaiheinen pulpperi/viimeistelylaite Keskikokoinen mehun ja soseen valmistus 500-2000 kg/tunti Kolmivaiheinen teollisuuslinja Laajamittainen juomien ja tiivisteiden valmistus 2000 kg/tunti Tomaattiin/sitrushedelmiin erikoistunut pulpperi Raskaat siemen- ja kuorituotteet Vaihtelee mallin mukaan Tärkeimmät tekijät, jotka on otettava huomioon konetta valittaessa Oikean hedelmä- ja vihannesmassakoneen valinta edellyttää useiden toimintatekijöiden arviointia pelkän kapasiteetin lisäksi, koska tuotteiden ominaisuudet ja hygieniavaatimukset vaikuttavat merkittävästi laitteiden suorituskykyyn ja pitkäikäisyyteen. Tuotantotyyppi ja kuitusisältö Kuitumaiset tuotteet, kuten mango tai guava, vaativat kestävämpiä vispiläkokoonpanoja ja seuloja, jotka on suunniteltu käsittelemään suurempia kuitukuormia tukkeutumatta, kun taas pehmeämmät hedelmät, kuten marjat tai tomaatit, vaativat yleensä hellävaraisemman käsittelyn, jotta vältetään liiallinen siementen rikkoutuminen, mikä voi aiheuttaa katkeruutta massaan. Ostajien tulee varmistaa valmistajilta, että kone on testattu heidän tietyn tuotetyypin kanssa ennen ostoon sitoutumista. Rakennusmateriaali Elintarvikelaatuinen ruostumaton teräs, tyypillisesti 304- tai 316-laatu, on massanvalmistuskoneiden vakiorakennusmateriaali sen korroosionkestävyyden ja helppouden vuoksi. 316 ruostumaton teräs kestää paremmin happamia tuotteita, kuten sitrushedelmiä ja tomaatteja, mikä tekee siitä kannattavan sijoituksen laitoksissa, joissa käsitellään säännöllisesti runsaasti happamia hedelmiä ja vihanneksia. Näytön vaihdettavuus Koneet, jotka mahdollistavat nopean seulan vaihdon, tarjoavat enemmän joustavuutta laitoksille, jotka tuottavat useita massakuvioita tai käsittelevät erilaisia tuotetyyppejä ympäri vuoden. Tämä ominaisuus vähentää seisokkeja tuotantoajojen välillä ja sallii yhden koneen palvella useita tuotelinjoja. Parhaat käyttö- ja ylläpitokäytännöt Oikea käyttö ja huolto vaikuttavat suoraan sekä tuotteiden laatuun että laitteiden käyttöikään. Yhdenmukaisten toimenpiteiden noudattaminen auttaa estämään kontaminaatiota, vähentää mekaanista kulumista ja ylläpitää tasaisen massan tuoton ajan mittaan. Puhdista kone huolellisesti jokaisen tuotantoajon jälkeen kiinnittäen erityistä huomiota seula- ja vispiläkokoonpanoon, johon jäämiä kerääntyy. Tarkasta säännöllisesti seulat kulumisen tai vaurioiden varalta, koska vaurioitunut seula voi päästää siemeniä tai kuoren palasia valmiiseen massaan. Tarkista vispilimen terien välys säännöllisesti, koska terien ja seulan välinen liiallinen rako heikentää poistotehoa ja lisää jätettä. Voitele laakerit ja liikkuvat osat valmistajan aikataulun mukaisesti estääksesi ennenaikaisen mekaanisen vian. Lajittele ja pese tuotteet perusteellisesti ennen niiden syöttämistä koneeseen vähentääksesi riskiä, että vieraat esineet vahingoittavat sisäisiä osia. Sadon parantaminen ja jätteen vähentäminen Sellun saannon maksimointi alentaa raaka-ainekustannuksia ja parantaa tuotannon kokonaistehokkuutta. Tiettyjen tuotteiden, kuten tomaattien, esikuumennus ennen sellunvalmistusta voi parantaa uuttonopeutta pehmentämällä soluseiniä, prosessia, joka tunnetaan yleisesti nimellä kuumakatkokäsittely. Entsymaattiselle ruskistumiselle alttiille tuotteille, kuten omenille tai päärynöille, leikkaamisen ja pulputtamisen välisen ajan minimoiminen auttaa säilyttämään värin ja maun laadun. Koneesta tulevan jätteen säännöllinen tarkistaminen voi myös paljastaa parannusmahdollisuuksia. Jos hylätyt kuoret ja siemenet sisältävät vielä huomattavan määrän käyttökelpoista massaa, vatkaimen nopeuden, seulan silmäkoon säätäminen tai toissijaisen viimeistelyvaiheen lisääminen voi auttaa saamaan talteen lisätuotetta ja parantamaan kokonaissatoa. Oikean hedelmä- ja vihannesmassakoneen valinta riippuu tuotetyypin, halutun massan koostumuksen ja tuotantomäärän sopivasta laitekokoonpanosta. Oikealla toiminnalla ja säännöllisellä huollolla hyvin valittu massanvalmistuskone tuottaa tasaisen tuotteen laadun ja minimoi jätteen ja seisokit koko tuotantolinjalla.
Mikä on monitoiminen ruoankuljetuslaite Monikäyttöiset ruoan kuljetuslaitteet tarkoittaa kuljetinjärjestelmiä, jotka on suunniteltu käsittelemään useita elintarvikkeiden käsittelyn vaiheita yhdellä integroidulla linjalla, kuten kuljetus, lajittelu, pesu, jäähdytys, kuivaus ja pakkaus. Toisin kuin yksikäyttöiset kuljettimet, jotka vain siirtävät tuotetta pisteestä A pisteeseen B, nämä järjestelmät yhdistävät mekaanisia, pneumaattisia tai hydraulisia komponentteja useiden tehtävien suorittamiseksi samanaikaisesti, mikä vähentää erillisten koneiden ja manuaalisten käsittelyvaiheiden tarvetta. Tämän tyyppisiä laitteita käytetään laajalti leipomoissa, lihanjalostuslaitoksissa, meijerilaitoksissa ja välipalojen valmistuslinjoissa, joissa tehokkuus, hygienia ja tuotteen johdonmukaisuus ovat kriittisiä. Yhdistämällä useita toimintoja yhteen järjestelmään valmistajat voivat vähentää lattiapinta-alatarvetta, minimoida tuotteiden kontaminaatioriskit ja virtaviivaistaa tuotannon työnkulkua raaka-aineen saannista lopulliseen pakkaamiseen. Ydinkomponentit ja miten ne toimivat yhdessä Monitoiminen kuljetusjärjestelmä integroi tyypillisesti useita moduuleja pitkin yhtä kehystä tai yhdistettyä kehikkosarjaa. Kunkin komponentin ymmärtäminen auttaa käyttäjiä valitsemaan oikean kokoonpanon erityisiin tuotantotarpeisiinsa. Hihna- ja ketjukäyttöjärjestelmät Kuljetuspinta, olipa kyseessä modulaarinen muovihihna, ruostumaton teräsverkko tai elintarvikekäyttöinen kumi, siirtää tuotteen jokaisen käsittelyvaiheen läpi. Säädettävänopeuksisten käyttölaitteiden avulla käyttäjät voivat säätää suorituskykyä tuotetyypin ja loppupään laitteiden kapasiteetin mukaan, mikä varmistaa sujuvat siirtymät pesu-, lajittelu- ja pakkausasemien välillä. Integroidut lajittelu- ja tarkastusmoduulit Monet järjestelmät sisältävät optisia antureita, painovaakoja tai metallinilmaisimia suoraan kuljetuslinjaan, jolloin vialliset tai vieraiden esineiden saastuttamat tuotteet voidaan poistaa automaattisesti koko tuotantoprosessia pysäyttämättä. Tärkeimmät edut elintarviketeollisuudelle Investointi monitoimikuljetinlaitteisiin tarjoaa mitattavia etuja verrattuna useisiin itsenäisiin koneisiin. Alla olevassa taulukossa on yhteenveto tärkeimmistä toiminnallisista eduista. Hyöty Vaikutus tuotantoon Alennetut työvoimakustannukset Vähemmän käsinkäsittelypisteitä vähentää henkilöstövaatimuksia Parempi hygienia Vähemmän siirtopisteitä vähentää kontaminaatioriskiä Tilatehokkuus Yhdistetyt toiminnot vähentävät kokonaislattiapinta-alaa Korkeampi suorituskyky Jatkuva käsittely lisää tuotantoa vuoroa kohden Nämä yhdistetyt tehokkuusedut merkitsevät usein nopeampaa sijoitetun pääoman tuottoa, erityisesti laitoksissa, jotka käsittelevät suuria määriä pilaantuvia tuotteita, joissa nopeus ja hygienia vaikuttavat suoraan tuotteiden laatuun ja säilyvyyteen. Yleiset sovellukset elintarviketeollisuudessa Monitoimilaitteet ovat mukautettavissa monenlaisiin elintarviketuotantoympäristöihin, joista jokaisella on ainutlaatuiset käsittelyvaatimukset tuotteen ominaisuuksien perusteella. Leipomolinjat, jotka vaativat nostamista, paistamista ja jäähdytystä Lihan ja siipikarjan käsittely pesu-, jäähdytys- ja annosteluvaiheilla Hedelmien ja vihannesten lajittelu, pesu ja lajittelu Välipalan valmistus, johon kuuluu paistaminen, maustaminen ja pakkaaminen Meijerituotteiden käsittelylinjat pastörointi- ja pullotusintegraatiolla Oikean järjestelmän valitseminen laitoksellesi Sopivan monitoimikuljetinlaitteiston valitseminen edellyttää tuotteen ominaisuuksien, tuotantomäärän ja toiminnallesi ominaisten sanitaatiovaatimusten huolellista harkintaa. Materiaalien rakennusstandardit Elintarvikelaatuinen ruostumaton teräs, tyypillisesti luokka 304 tai 316, on välttämätön komponenteille, jotka ovat suorassa kosketuksessa elintarvikkeiden kanssa. Se tarjoaa korroosionkestävyyden ja helpon desinfioinnin. Hihnamateriaalien tulee myös täyttää FDA:n tai vastaavat elintarviketurvallisuussertifikaatit kemikaalien huuhtoutumisen tai bakteerien kertymisen estämiseksi. Puhdistus- ja sanitaatiosuunnittelu Järjestelmät, jotka on suunniteltu avoimilla kehyksillä, irrotettavilla hihnoilla ja moottoreilla, joilla on pesutehokkuus, yksinkertaistavat päivittäisiä siivousrutiineja ja auttavat tiloja noudattamaan elintarviketurvallisuusmääräyksiä, kuten HACCP- tai FDA-ohjeita. Arvioi läpimenokapasiteettia huipputuotannon tarpeisiisi nähden Varmista yhteensopivuus olemassa olevien ylä- ja loppupään laitteiden kanssa Priorisoi järjestelmät, joissa purkaminen ilman työkaluja on nopeampaa Laitteen käyttöikää pidentävät huoltokäytännöt Säännöllinen ennaltaehkäisevä huolto on välttämätöntä, jotta monitoimikuljetinjärjestelmät pystyisivät toimimaan tehokkaasti ja välttämään suunnittelemattomat seisokit, jotka voivat häiritä koko tuotantoaikataulua. Päivittäisiin tarkastuksiin tulee sisältyä hihnan kireyden, liikkuvien osien voitelutasojen ja lajittelu- tai tarkastusmoduulien anturin kalibroinnin tarkistaminen. Suunniteltu syväpuhdistusrutiini sekä moottoreiden ja käyttökomponenttien säännöllinen ammattihuolto auttavat estämään ennenaikaista kulumista ja varmistavat elintarviketurvallisuuden yhdenmukaisen noudattamisen laitteen koko käyttöiän ajan.
Trooppisten hedelmien jalostuslinjan ydintarkoitus A trooppisten hedelmien jalostuksen tuotantolinja on integroitu konejärjestelmä, joka on suunniteltu muuttamaan raakoja hedelmiä, kuten mangoa, ananasta, papaijaa, guavaa ja passionhedelmiä vakaiksi, markkinavalmiiksi tuotteiksi, mukaan lukien mehut, soseet, tiivisteet, kuivatut hedelmät tai säilykepalat. Koska trooppiset hedelmät ovat usein herkästi pilaantuvia, kausiluonteisia ja niitä kasvatetaan alueilla, jotka ovat kaukana tärkeimmistä kulutusmarkkinoista, jalostuslinjoilla on ratkaiseva rooli säilyvyyden pidentämisessä, sadonkorjuun jälkeisten hävikkien vähentämisessä ja viennin mahdollistamisessa kansainvälisille markkinoille, jotka muuten olisivat tuoreiden hedelmien ulottumattomissa kuljetusajan ja pilaantumisriskin vuoksi. Toisin kuin yhdelle hedelmätyypille rakennetut jalostuslinjat, monet trooppisten hedelmien tilat on suunniteltu joustavasti, koska kausiluonteinen saatavuus vaatii usein vaihtamista eri hedelmien välillä ympäri vuoden. Käsittelyn ydinvaiheiden, laitteiden ja erilaisten trooppisten hedelmien erityisten käsittelyvaatimusten ymmärtäminen auttaa laitosten käyttäjiä suunnittelemaan tehokkaita, mukautuvia tuotantojärjestelmiä, jotka minimoivat jätteen ja ylläpitävät tasaisen tuotteen laadun. Trooppisten hedelmien jalostuslinjan tärkeimmät vaiheet Vaikka tietyt laitteet vaihtelevat hedelmätyypin ja lopputuotteen muodon mukaan, useimmat trooppisten hedelmien jalostuslinjat noudattavat samanlaista vaihesarjaa, joka on suunniteltu siirtämään raakoja hedelmiä puhdistus-, valmistus-, käsittely- ja säilöntävaiheiden läpi. Vastaanotto ja lajittelu Saapuvat hedelmät tarkastetaan ja lajitellaan ensin vaurioituneiden, alikepsien tai ylikypsien yksiköiden poistamiseksi, jotka voivat vaarantaa tuotteen laadun tai tuoda erään pilaantumista aiheuttavia organismeja. Automaattiset lajittelulinjat käyttävät usein optisia antureita pintavirheiden, kokovaihteluiden tai värien epäjohdonmukaisuuksien havaitsemiseen, mikä mahdollistaa nopeamman ja johdonmukaisemman lajittelun kuin pelkkä manuaalinen tarkastus. Pesu ja puhdistus Hedelmät kulkevat pesusäiliöiden tai ruiskutusjärjestelmien läpi, jotka on suunniteltu poistamaan maaperää, torjunta-ainejäämiä ja pinnan mikro-organismeja. Monissa linjoissa on tässä vaiheessa kloorattu tai otsonoitu vesihuuhtelu mikrobikuormituksen vähentämiseksi ennen kuin hedelmät siirtyvät kuorinta- tai leikkauslaitteisiin. Kuorinta, Leikkaaminen ja Pistäminen Tämä vaihe vaihtelee huomattavasti hedelmätyypistä riippuen. Mangot vaativat tyypillisesti kivenpoisto- ja kuorintalaitteita, jotka on suunniteltu niiden tietyn muodon mukaan, kun taas ananakset tarvitsevat siemenpoisto- ja kuorenpoistokoneita, ja papaijat vaativat siementen poistamisen kuorimisen ohella. Laitteiden joustavuus on usein tärkeä tekijä linjan kokonaistehokkuudessa laitoksissa, joissa käsitellään useita hedelmälajikkeita. Pulping ja jalostus Kun hedelmät on valmistettu, ne johdetaan sellunvalmistuskoneiden läpi, jotka erottavat mehun ja massan siemenistä, kuiduista ja kuorista. Jauhimet säätävät sitten massan rakennetta johtamalla sitä asteittain hienompien seulojen läpi, mikä on erityisen tärkeää tuotteille, kuten mango-soseelle, joissa sileä, yhtenäinen rakenne on keskeinen laatuvaatimus. Lämpökäsittely Pastörointi- tai sterilointilaitteet käyttävät hallittua lämpöä haitallisten mikro-organismien eliminoimiseksi ja entsyymien inaktivoimiseksi, jotka muutoin voisivat aiheuttaa ruskistumista, maun hajoamista tai pilaantumista varastoinnin aikana. Aseptisia käsittelyjärjestelmiä, joissa sterilointi yhdistetään steriileihin pakkauksiin, käytetään yhä useammin pitkän matkan vientiin ja pidempään säilyvuuteen tarkoitettuihin trooppisiin hedelmäsoseisiin. Pakkaus ja täyttö Lopputuote täytetään aiotuille markkinoille soveltuviin pakkausmuotoihin, kuten aseptisiin pusseihin tynnyreissä irtotavarana vientiin, vähittäismyyntipakkauksiin kuluttajamehutuotteille tai tölkkeihin säilyvien hedelmäsegmenttien osalta. Täyttölaitteiden on säilytettävä hygieeniset olosuhteet koko ajan, jotta estetään käsittelyn jälkeinen saastuminen. Jalostusvaatimukset hedelmätyypin mukaan Erilaiset trooppiset hedelmät aiheuttavat erilaisia käsittelyhaasteita niiden fyysisen rakenteen ja koostumuksen perusteella. Alla olevassa taulukossa esitetään tärkeimmät näkökohdat useille yleisille trooppisille hedelmille, joita käsitellään kaupallisessa mittakaavassa. Hedelmä Avainten käsittelyn haaste Yhteinen lopputuote Mango Hienojalostusta vaativa kuitumassa Sose, tiiviste Ananas Kova ytimen ja kuoren poisto Säilykkeet, mehu Passion-hedelmä Siementen ja massan erottelu Tiiviste, aseptinen massa papaija Nopea entsymaattinen ruskistuminen leikkauksen jälkeen Sose, kuivatut viipaleet Erityisesti papaija vaatii nopeaa käsittelyä leikkaamisen jälkeen sen korkean entsymaattisen aktiivisuuden vuoksi, mikä aiheuttaa ruskistumista ja makumuutoksia, jos hedelmät ovat pitkiä aikoja alttiina ilmalle. Papaijan käsittelylaitokset usein minimoivat leikkaamisen ja lämpökäsittelyn välisen ajan värin ja maun laadun säilyttämiseksi. Joustavien useiden hedelmälinjojen varusteluun liittyvät näkökohdat Monet trooppisten hedelmien jalostajat käsittelevät useita hedelmätyyppejä ympäri vuoden kausittaisten sadonkorjuujaksojen perusteella, joten laitteiden joustavuus on tärkeä suunnittelunäkökohta sen sijaan, että kullekin hedelmälle rakennettaisiin erillisiä omia linjoja. Modulaariset massanvalmistus- ja jauhatuslaitteet, joissa on vaihdettavat seulakoot erilaisten hedelmätekstuurien mukauttamiseksi Säädettävät kuorinta- ja leikkausasemat, jotka pystyvät käsittelemään erimuotoisia ja -kokoisia hedelmiä Nopeasti vaihdettava täyttölaitteisto, joka on yhteensopiva useiden pakkausmuotojen kanssa Sanitation-in-place (CIP) -järjestelmät, jotka mahdollistavat perusteellisen puhdistuksen hedelmätyyppien vaihtamisen välillä makujen ristikontaminaation estämiseksi Clean-in-place -järjestelmät ovat erityisen arvokkaita useiden hedelmien tuotantolaitoksissa, koska yhdestä hedelmätyypistä jäänyt massa tai mehu voi vaikuttaa seuraavan jalostetun erän makuprofiiliin, jos laitteita ei desinfioida perusteellisesti vaihtojen välillä, mikä voi olla merkittävä laadunvalvontaongelma herkästi maustetuissa tuotteissa, kuten passionhedelmätiiviste. Laadunvalvonta ja elintarviketurvallisuusnäkökohdat Johdonmukainen laadunvalvonta koko tuotantolinjalla on välttämätöntä sekä kotimaisten säännösten että kansainvälisten vientistandardien täyttämiseksi. Brix-tason (sokeripitoisuus), pH- ja värimittaukset tehdään tyypillisesti useista pisteistä linjaa pitkin sen varmistamiseksi, että tuote täyttää vaatimukset, ennen kuin siirrytään seuraavaan käsittelyvaiheeseen. Kansainvälisille markkinoille vievien laitosten on usein noudatettava elintarviketurvallisuussertifiointistandardeja, kuten HACCP tai ISO 22000, jotka edellyttävät dokumentoituja valvontapisteitä koko prosessin ajan, mukaan lukien lämpökäsittelyn validointi sen varmistamiseksi, että pastörointi- tai sterilointivaiheet saavuttavat jatkuvasti lämpötila- ja aikayhdistelmät, joita tarvitaan mikrobiturvallisuuden varmistamiseksi jokaisessa tuotantoerässä.
Yhteystiedot
Production Address: No. 9188 Chuannan Fenggong Road, Fengxianin alue, Shanghai
Office Address: Huone 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Pyydä mukautettu tarjous Tarvitsetko jotain erityistä? Olemme täällä auttamassa.