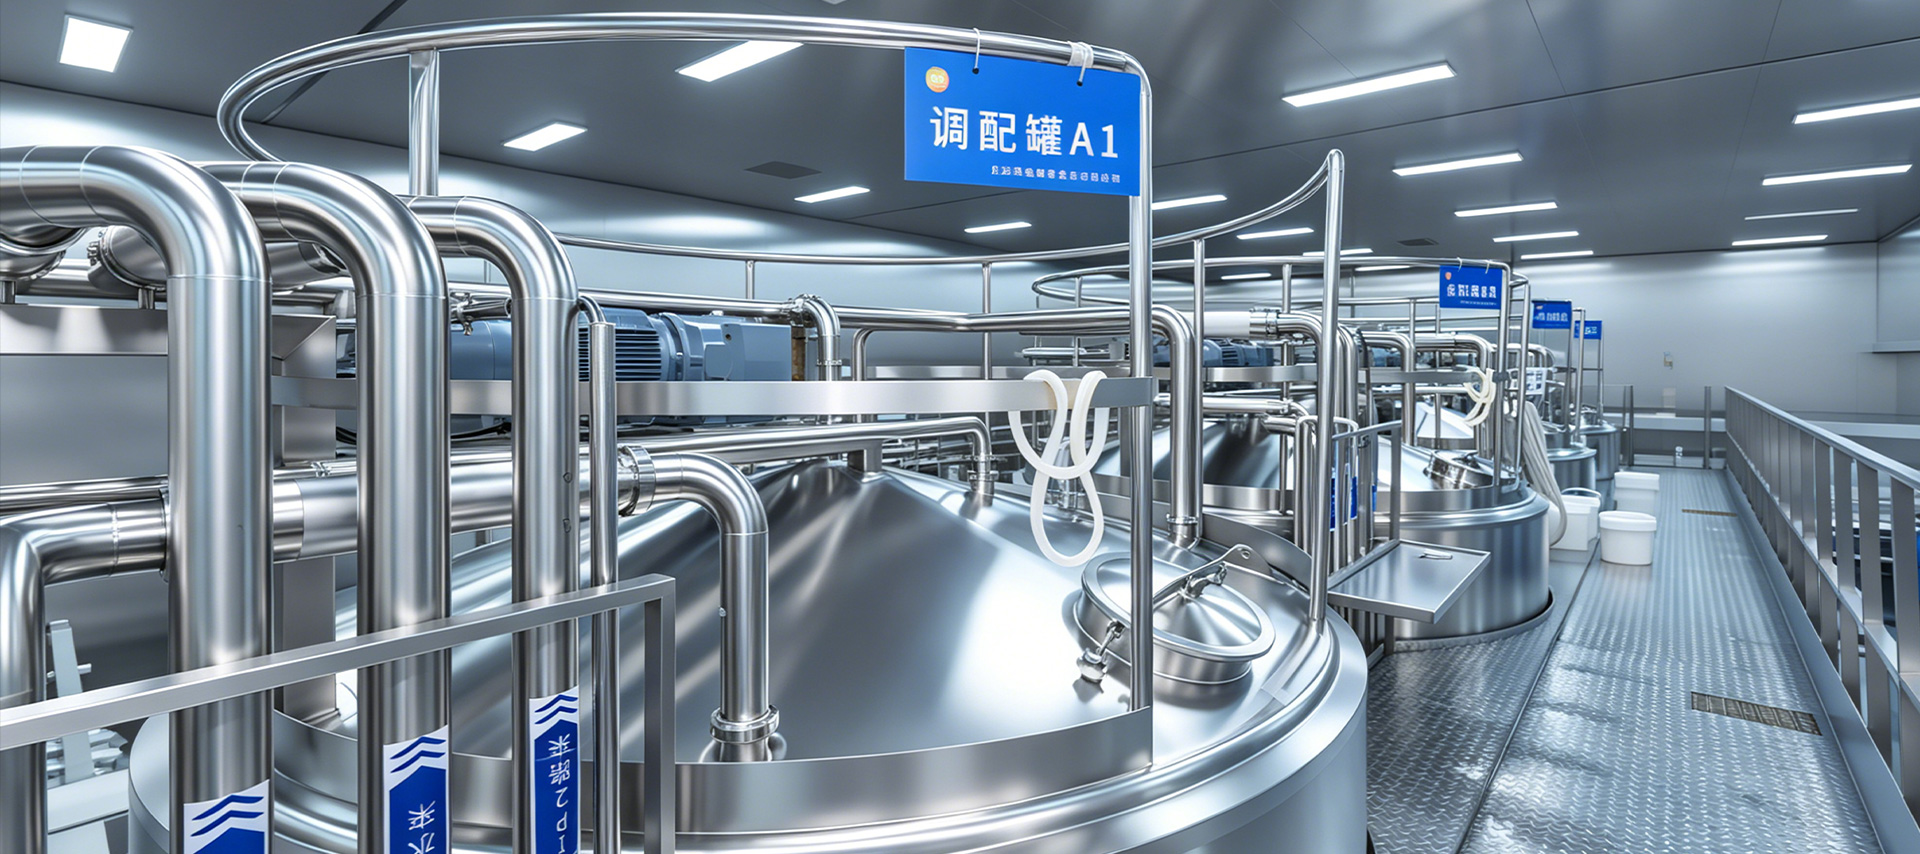
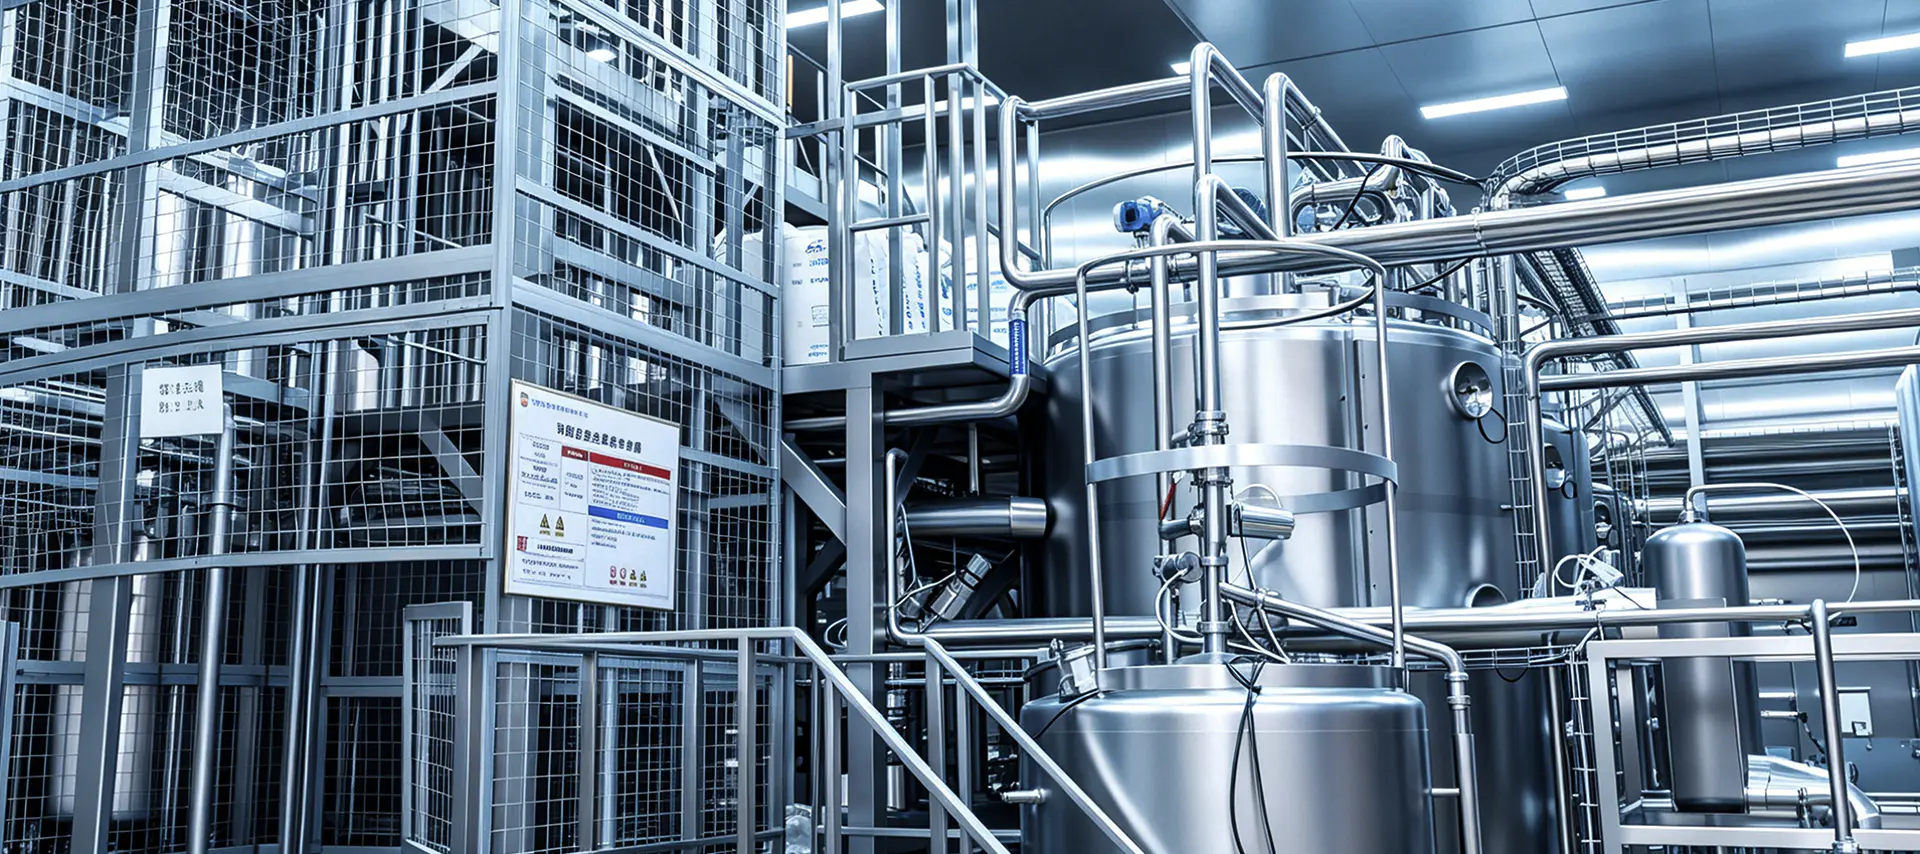
A maidon tuotantolinja kattaa sarjan toisiinsa liittyviä prosessointivaiheita, jotka on suunniteltu muuttamaan raakamaidosta turvallisia, säilyvyyttä kestäviä kulutustuotteita säilyttäen samalla ravintoarvo ja maku. Siitä hetkestä lähtien, kun raakamaito saapuu laitokseen siihen pisteeseen, jossa valmiit tuotteet pakataan ja valmiina jakeluun, jokaisen vaiheen on toimittava tarkan lämpötilan hallinnan, ajoituksen ja hygieniastandardien mukaisesti, jotta varmistetaan tasainen tuoteturvallisuus ja laatu jokaisessa tuotetussa erässä.
Nykyaikaiset meijerituotantolaitokset yhdistävät tyypillisesti useita erikoistuneita tuotantolinjoja yhden toiminnallisen sateenvarjon alle, joista jokainen on optimoitu tietylle tuoteryhmälle. Tämän modulaarisen lähestymistavan avulla meijereiden jalostajat voivat tuottaa tehokkaasti useita tuotetyyppejä, kuten UHT-maitoa, pastöroitua maitoa ja jogurttia, käyttämällä yhteistä infrastruktuuria säilyttäen samalla kunkin tuotteen vaatimat erilliset käsittelyparametrit.
Ultrakorkeassa lämpötilassa eli UHT-käsittelyssä maito kuumennetaan tyypillisesti 135-150 celsiusasteen lämpötilaan muutamaksi sekunniksi, mikä eliminoi tehokkaasti käytännössä kaikki mikro-organismit ja itiöt, jotka muuten voisivat aiheuttaa pilaantumista. Tämä intensiivinen mutta lyhyt lämpökäsittely yhdistettynä aseptiseen pakkaukseen, joka estää uudelleensaastumisen käsittelyn jälkeen, mahdollistaa UHT-maidon säilymisen huoneenlämmössä useita kuukausia ilman jäähdytystä.
UHT-prosessi on vahvasti riippuvainen tarkasta lämpötilan ja virtausnopeuden säädöstä koko sterilointivaiheen ajan, sillä pienetkin poikkeamat voivat joko epäonnistua riittävän steriloinnin saavuttamisessa tai heikentää tarpeettomasti maidon makua ja ravintoprofiilia liiallisen kuumuuden vuoksi. Tämän herkkyyden vuoksi UHT-linjat vaativat kehittyneitä automatisoituja ohjausjärjestelmiä, jotka pystyvät ylläpitämään yhdenmukaisia käsittelyolosuhteita jatkuvien tuotantoajojen aikana.
Pastöroinnissa käytetään suhteellisen alhaisempaa lämpökäsittelyä kuin UHT-käsittelyssä, tyypillisesti maidon kuumentaminen noin 72 celsiusasteeseen noin 15 sekunniksi ns. korkean lämpötilan lyhytaikaisessa pastöroinnissa. Tämä menetelmä eliminoi tehokkaasti haitalliset taudinaiheuttajat ja säilyttää samalla enemmän maidon luonnollista makua ja ravitsemuksellisia ominaisuuksia verrattuna UHT-käsittelyyn, vaikka tuloksena oleva tuote vaatii jatkuvaa jäähdytystä ja sillä on huomattavasti lyhyempi säilyvyys.
Pastöroidut maidon tuotantolinjat sisältävät tyypillisesti levylämmönvaihdinjärjestelmän, joka siirtää lämpöä tehokkaasti sekä lämmitys- että jäähdytysvaiheiden aikana, minimoiden energiankulutuksen ja varmistaen samalla, että maito jäähtyy nopeasti pastöroinnin jälkeen, jotta bakteerit eivät kasva uudelleen ennen pakkaamista.
Maitohuoneet toimivat kriittisenä ensimmäisen vaiheen prosessointiympäristönä, joka sijaitsee maidon keräyspisteessä tai sen lähellä, jossa raakamaito jäähdytetään, suodatetaan ja varastoidaan ennen kuin se kuljetetaan keskuskäsittelylaitokseen. Maitohuoneen asianmukainen suunnittelu ja laitteiden valinta vaikuttavat suoraan raakamaidon laatuun, sillä väärä jäähdytysnopeus tai viivästynyt prosessointi voi mahdollistaa bakteerien kasvun kiihtymisen ennen kuin maito saavuttaa muodollisen käsittelyvaiheen.
Tehokkaat maitohuoneen toiminnot sisältävät tyypillisesti nopean jäähtymisen alle 4 celsiusasteeseen lyhyen lypsyn jälkeisen ikkunan sisällä sekä säännöllisen laitteiden puhdistamisen estämään kontaminaatiota, joka voisi vaarantaa koko tuotantoprosessin loppupään. Koska maitohuoneen olosuhteet määrittävät laajemmalle tuotantolinjalle tulevan raaka-aineen peruslaadun, investoinnit luotettaviin jäähdytys- ja varastointilaitteisiin tässä vaiheessa tuottavat tulosta koko jalostusketjussa.
Jogurtin tuotanto lisää nestemäisen maidon käsittelyyn verrattuna monimutkaisempaa, sillä se vaatii kontrolloidun käymisvaiheen, jossa tietyt bakteeriviljelmät muuttavat maitosokerit maitohapoksi, mikä antaa jogurtille sen ominaisen kirpeän maun ja paksumman koostumuksen. Tämä käymisprosessi vaatii tarkkaa lämpötilan säätöä, joka pidetään tyypillisesti noin 42-45 celsiusasteessa, sekä tarkkaan valvottua käymisaikaa, jotta tuotteen rakenne ja happamuus saavutetaan jokaisessa erässä.
Fermentaation jälkeen jogurtin tuotantolinjat sisältävät tyypillisesti jäähdytysvaiheita bakteerien lisätoiminnan pysäyttämiseksi, kun haluttu happamuusaste on saavutettu, sekä valinnaiset homogenointi- ja maun lisäysvaiheet riippuen tietystä tuoteformulaatiosta. Jokaisessa näistä vaiheista vaadittava tarkkuus tekee automaattisista valvontajärjestelmistä erityisen arvokkaita ylläpitämään tasaisen jogurtin laadun kaupallisessa tuotannossa.
Alla olevassa taulukossa on yhteenveto tärkeimpien meijerituotantolinjojen ydinkäsittelyeroista ja tyypillisistä säilyvyydestä.
| Tuotantolinja | Käsittelylämpötila | Tyypillinen säilyvyysaika |
| UHT Maito | 135-150°C, muutama sekunti | Useita kuukausia, huoneenlämmössä |
| Pastöroitu maito | ~72°C, 15 sekuntia | 1-3 viikkoa, jääkaapissa |
| Jogurtti | 42-45°C käyminen | 2-4 viikkoa, jääkaapissa |
Laitosten, jotka harkitsevat investointia uusiin tai päivitettyihin meijeriteollisuuden laitteisiin, tulee arvioida useita toimintatekijöitä varmistaakseen, että valittu järjestelmä vastaa niiden tuotantotavoitteita.
Riippumatta siitä, mitä tiettyä maitotuotetta valmistetaan, tiukkojen hygieniaprotokollien ylläpitäminen ja johdonmukainen prosessin seuranta kaikissa vaiheissa on edelleen välttämätöntä turvallisten, korkealaatuisten maitotuotteiden kaupallisessa mittakaavassa. Säännöllinen laitteiden puhdistus ja desinfiointi yhdistettynä jatkuvaan lämpötilan ja laadun valvontaan auttavat laitoksia havaitsemaan mahdolliset ongelmat ajoissa ja ylläpitämään johdonmukaisia tuotestandardeja, joita sekä sääntelyelimet että kuluttajat odottavat nykyaikaiselta meijeriteollisuudelta.

Yhteystiedot
Production Address: No. 9188 Chuannan Fenggong Road, Fengxianin alue, Shanghai
Office Address: Huone 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Pikalinkki
Pyydä mukautettu tarjous Tarvitsetko jotain erityistä? Olemme täällä auttamassa.