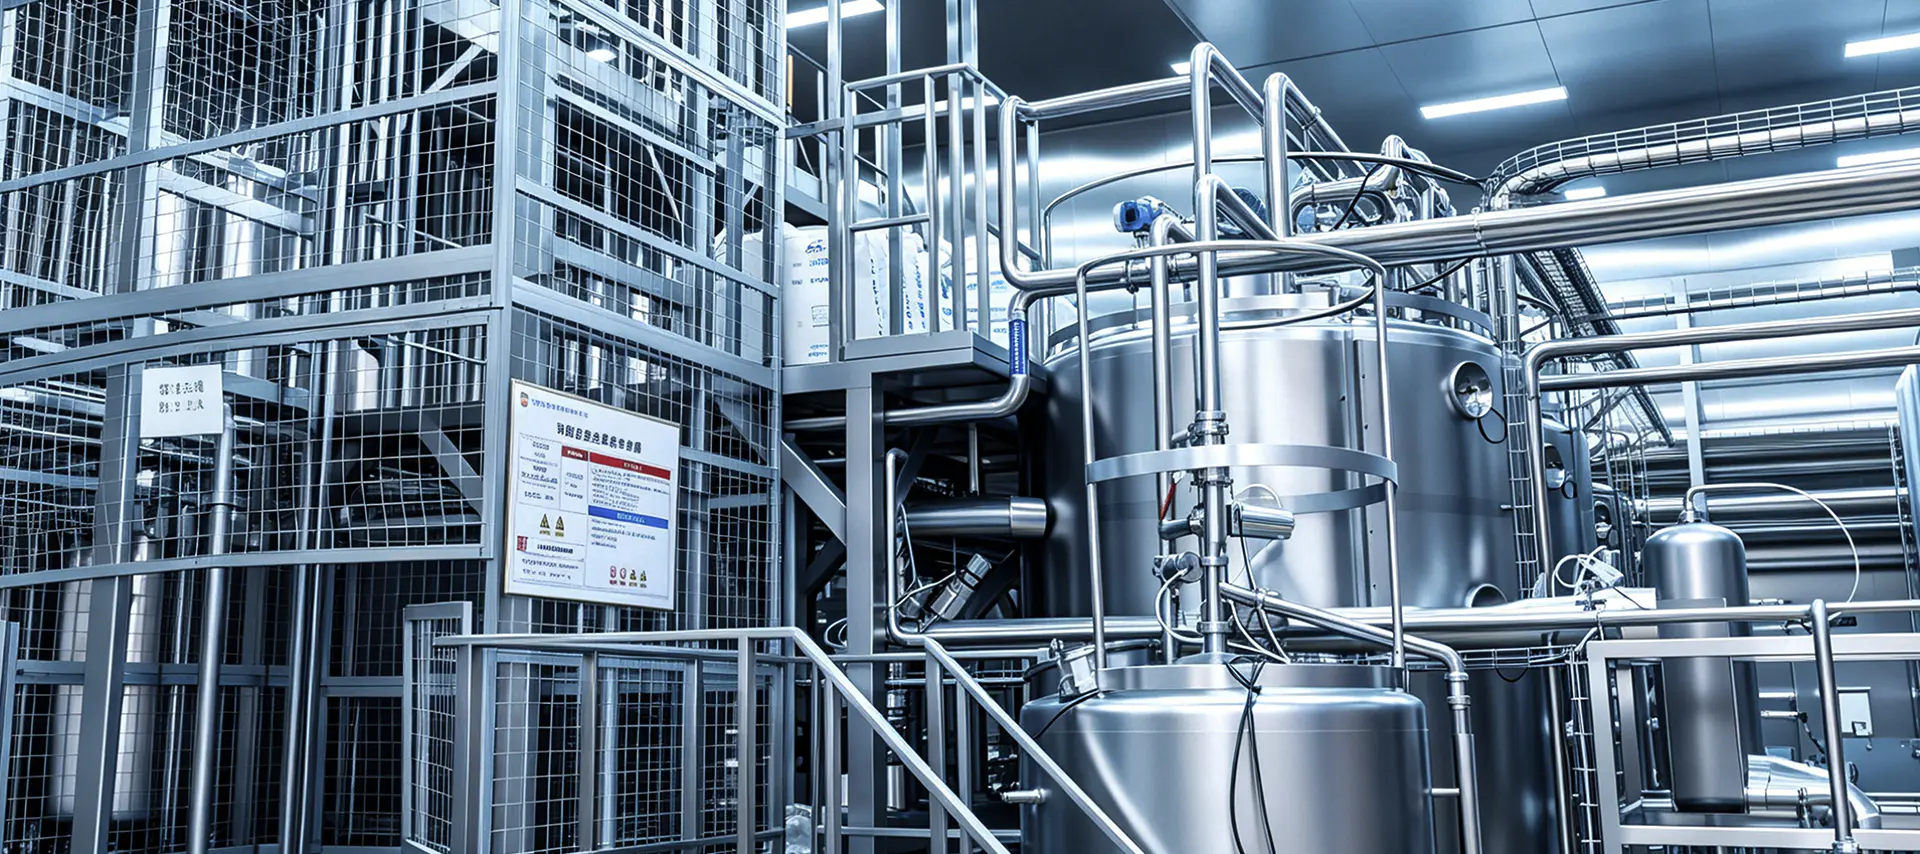
Teejuomien kaupalliseen tuotantoon kuuluu paljon muutakin kuin teekannun hauduttamista ja sen sulkemista pulloon. Täysin integroitu teejuomien valmistuslinja yhdistää tarkan ainesosien käsittelyn, lämpökäsittelyn, steriilin täytön ja automatisoidun pakkaamisen jatkuvaksi, tehokkaaksi järjestelmäksi. Olipa lopputuote juomavalmis (RTD) vihreää teetä, mustaa teetä maidolla tai yrttiuutteita, taustalla oleva tuotantologiikka noudattaa jäsenneltyä toimintosarjaa. Kunkin vaiheen ymmärtäminen auttaa valmistajia tunnistamaan tehokkuuspuutteita, varmistamaan elintarviketurvallisuuden noudattamisen ja mittaamaan tuotantoa tuotteen laadusta tinkimättä.
Jokainen tuotantoajo alkaa raaka-aineiden hankinnasta. Kuivat teelehdet, kasviuutteet, makeutusaineet, lisäaineet ja vesi otetaan vastaan ja tarkastetaan vahvistettujen laatuvaatimusten mukaisesti. Irtolehtisten syöttöjen osalta kosteuspitoisuus, hiukkaskoko ja mikrobikuormitus arvioidaan ennen kuin materiaalit saapuvat käsittelylattialle. Vedenkäsittely on yhtä kriittinen, sillä hana- tai kaivovesi on puhdistettava käänteisosmoosisuodatuksella (RO) ja deionisoinnilla kloorin, raskasmetallien ja liuenneiden kiintoaineiden poistamiseksi, jotka muutoin muuttaisivat makua ja vakautta.
Kuivat ainesosat varastoidaan tyypillisesti ilmastoiduissa siiloissa tai suljetuissa säiliöissä paakkuuntumisen ja saastumisen estämiseksi. Nestemäiset ainesosat, kuten tiivistetyt kasviuutteet tai aromiaineet, säilytetään ruostumattomasta teräksestä valmistetuissa säiliöissä, joissa on sekoitusjärjestelmä. Esikäsittelyvaihe asettaa laadun perustan kaikelle tuotantoketjun loppupäälle, jolloin toimittajan pätevyys ja saapuvat tarkastukset eivät ole neuvoteltavissa millään hyvin hoidetulla linjalla.
Uuttovaihe muuttaa teeraaka-aineet tiivistetyksi nestemäiseksi pohjaksi. Teolliset teenuuttojärjestelmät jakautuvat tyypillisesti kahteen luokkaan: kuumavesiuutto ja kylmäkeitinuutto. Kuumavesiuutossa käytetään teelajikkeesta riippuen 75–95 °C:n lämpötiloja katekiinien, kofeiinin, teaniinin ja aromaattisten yhdisteiden liuottamiseksi kontrolloidussa kosketusajassa. Kylmähaudutusjärjestelmät toimivat alle 20 °C:n lämpötiloissa pitkiä aikoja, ja ne tuottavat tasaisemman makuprofiilin pienemmällä katkeruudella, mutta vaativat pidemmän syklin ja suuremman säiliön tilavuuden.
Alla olevassa taulukossa on yhteenveto yleisten teetyyppien vakiokäyttöalueista jatkuvassa kuumauuttojärjestelmässä:
| Teetyyppi | Poistolämpötila (°C) | Yhteydenottoaika (min) | Teen ja veden suhde |
| Vihreä tee | 75–80 | 3–6 | 1:80 - 1:100 |
| Musta tee | 88–95 | 4–8 | 1:60 - 1:80 |
| Oolong teetä | 82-88 | 4–7 | 1:70 - 1:90 |
| Yrtti-infuusio | 90–95 | 5–10 | 1:50 - 1:70 |
Uuton jälkeen neste kulkee suodatusvaiheen läpi, joka poistaa käytetyt lehdet ja suspendoituneet kiintoaineet. Yleisesti käytetään jatkuvatoimisia hihnapuristimia, sentrifugeja tai levy- ja kehikkosuodattimia, minkä jälkeen käytetään toissijaista mikrosuodatuskalvoa kaupallisessa pullotetussa teessä odotettavan kirkkauden saavuttamiseksi.
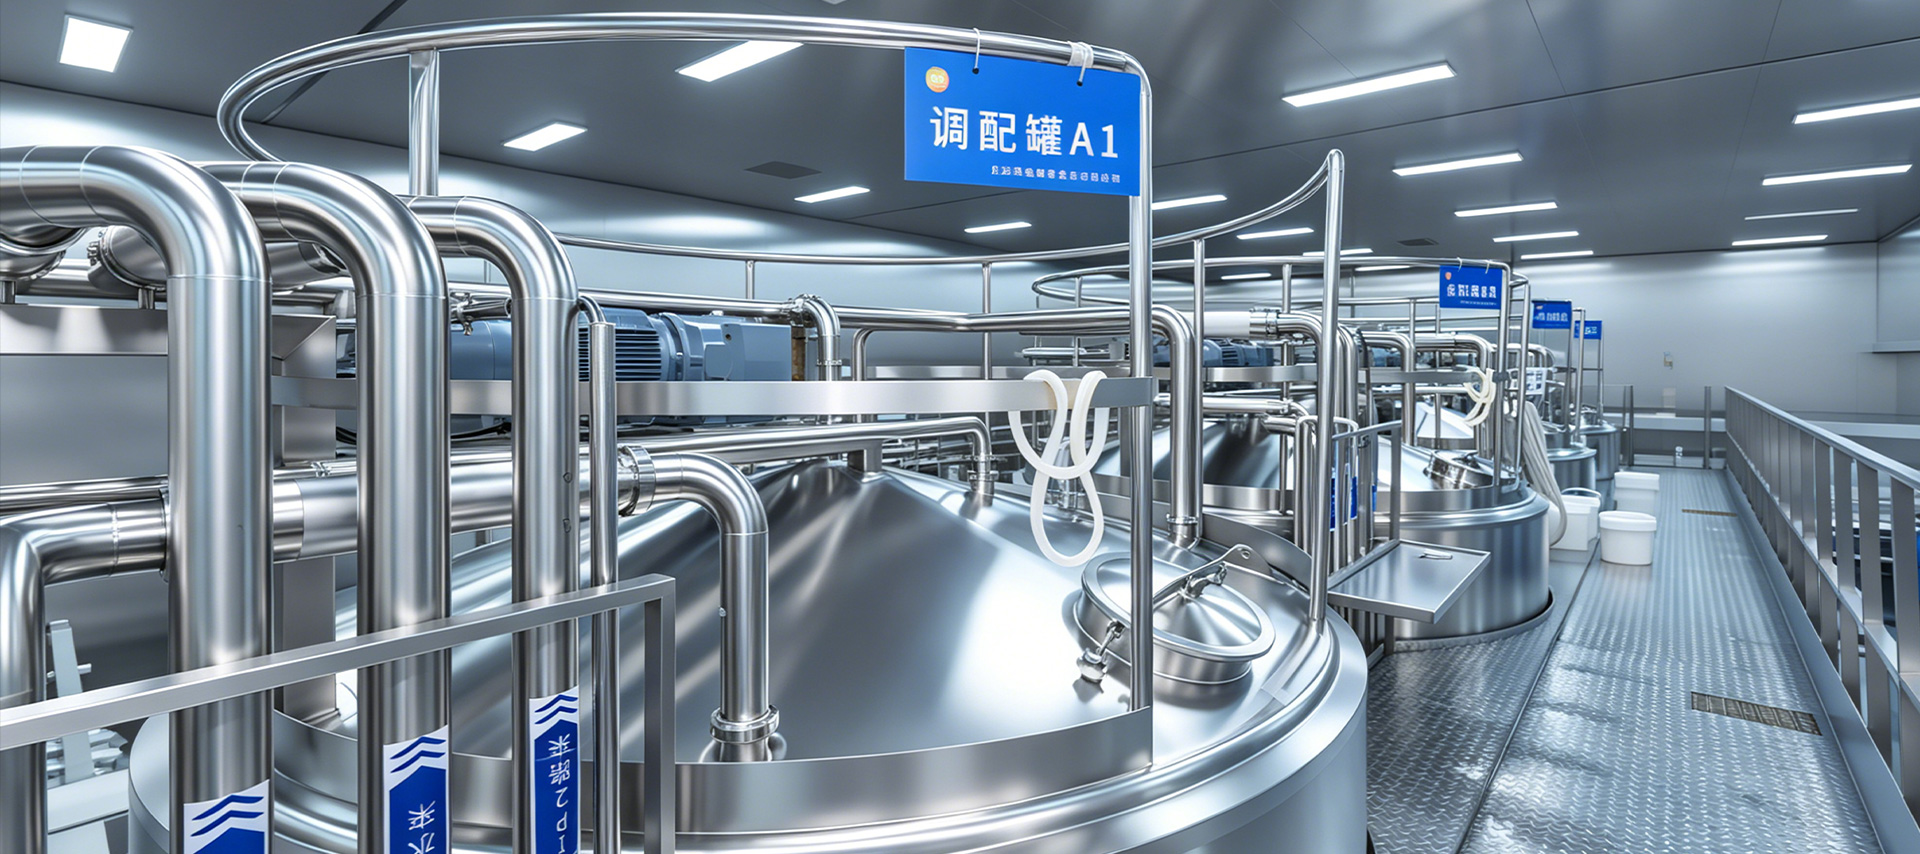
Kun perusteeneste on valmistettu, se menee sekoitussäiliöön, johon lisätään makeutusaineita, happoja, stabilointiaineita, vitamiineja tai makuaineita tuotteen kaavan mukaisesti. Automaattiset annostelujärjestelmät käyttävät virtausmittareita ja punnituskennoja varmistaakseen, että jokainen ainesosa lisätään tiukkojen toleranssien rajoissa. Maitoteemuunnelmissa emulgointilaitteistoa käytetään tasaisesti dispergoimaan rasvapitoisia maito- tai kasvipohjaisia ainesosia nestemäiseen matriisiin.
Standardointi käsittää brixin (sokeripitoisuuden), pH:n ja Brix-happosuhteen säätämisen aistinvaraisen tavoiteprofiilin saavuttamiseksi. Inline refraktometrit ja pH-anturit antavat reaaliaikaista palautetta ohjausjärjestelmälle, mikä mahdollistaa automaattiset korjaukset ennen kuin tuote siirtyy lämpökäsittelyyn. Tässä vaiheessa tapahtuu suuri osa erien välisestä johdonmukaisuustyöstä, ja se vaatii tiivistä koordinointia kaavatiimin ja tuotantooperaattoreiden välillä.
Lämpökäsittely on elintarvikkeiden turvallisuuden kriittisin vaihe koko teejuomien valmistuslinjalla. Pakkausmuodosta ja halutusta säilyvyydestä riippuen käytetään kahta päämenetelmää:
Valinta näiden kahden menetelmän välillä ei vaikuta ainoastaan laiteinvestointiin vaan myös lopputuotteen makuprofiiliin. UHT-käsitellyt teet kehittävät usein kypsennyksen Maillardin reaktioiden vuoksi korkeissa lämpötiloissa, jotka on hallittava kaavojen säätämisellä tai makua peittävillä aineilla.
Täyttövaiheen on säilytettävä lämpökäsittelyn aikana saavutettu steriiliys. Kolme täyttötapaa ovat vakiona koko alalla:
Täyttömäärän tarkkuutta valvotaan linjassa olevien tarkistusvaakojen tai virtausmittareiden avulla, ja automaattiset hylkäysjärjestelmät poistavat ali- tai ylitäytetyt säiliöt ennen kuin ne saavuttavat sulkuyksikön.
Sulkemisen jälkeen säiliöt kulkevat etiketöintikoneiden läpi, jotka kiinnittävät paineherkkiä, kutistuvia tai liimattuja etikettejä tarkalla rekisteröinnillä. Nopeat mustesuihku- tai laserkooderit tulostavat eränumerot, valmistuspäivämäärät ja parasta ennen -päivämäärät suoraan astioihin tai korkkiin. Näöntarkastusjärjestelmät tarkistavat puuttuvien tarrojen, vinoon sovelluksen ja lukukelvottomia koodeja ennen kuin säiliöt siirtyvät toissijaiseen pakkaukseen.
Toissijaisessa pakkaamisessa yksittäiset astiat ryhmitellään monipakkauksiin, laitetaan laatikoihin tai kääritään kutistekalvoon. Automaattiset kotelon pystyttäjät, tuotekuljettimet ja laatikoiden pakkaajat muodostavat ja täyttävät lähetyslaatikoita nopeuksilla, jotka on synkronoitu alkupään täyttöjärjestelmän kanssa. Kuormalavarobotit pinoavat laatikoita kuormalavoille noudattaen esiohjelmoituja malleja, jotka optimoivat kuorman vakauden ja varaston pinoamisen tehokkuuden.
Moderni teejuomien jalostuksen tuotantolinjat sisällytä laadunvalvonta jokaiseen vaiheeseen sen sijaan, että luottaisi pelkästään linjan lopputarkastukseen. Kriittisiä valvontapisteitä ovat uuttolämpötila ja -aika, suodatuksen jälkeinen sameus, sekoitus brix ja pH, lämpöprosessin kuolleisuus (F-arvo tai vastaava logarin vähennys), täyttöpaino ja tiivisteen eheys. SCADA- tai PLC-järjestelmä kirjaa kaikki nämä parametrit lokiin ja tallentaa erän jäljitettävyyttä varten.
Sensoriset arviointipaneelit arvioivat makua, väriä ja aromia jokaisesta tuotantoerästä standardoitujen protokollien avulla. Säilytettyjen näytteiden mikrobiologinen testaus vahvistaa steriiliyden ennen tuotteen luovuttamista varastosta. Vientimarkkinoiden osalta ylimääräiset vaatimustenmukaisuustarkastukset kattavat raskasmetallien raja-arvot, torjunta-ainejäämien tasot teen syötössä ja pakkauksen kulkeutumistestaukset.
Teejuomien tuotantolaitoksen linjan tehokkuutta ei ratkaise vain yksittäisen koneen nopeus, vaan se, kuinka hyvin kukin vaihe on integroitu. Poiston ja täytön välissä olevat puskurisäiliöt suojaavat alkuvirran viiveiltä. Automaattiset CIP (Clean-in-Place) -järjestelmät kierrättävät prosessointiputkiston emäs-, happo- ja huuhtelujaksot tuotantoajojen välillä minimoiden seisokkeja ja vähentäen ristikontaminaation riskiä. OEE (Overall Equipment Effectiveness) -seuranta auttaa operaatiotiimejä määrittämään käytettävyys-, nopeus- ja laatuhäviöt erikseen, mikä mahdollistaa kohdennettuja parannustoimenpiteitä laajojen kapasiteetin päivitysten sijaan.
Oikean lämpökäsittelyn, täyttötekniikan ja säiliön muodon yhdistelmän valitseminen varhaisessa vaiheessa projektin suunnitteluvaiheessa välttää myöhemmin kalliit jälkiasennukset. Valmistajat, jotka skaalautuvat 5 000 pullosta tunnissa 30 000 pulloon tunnissa, kohtaavat paitsi laitteiden mitoitushaasteita, myös muutoksia CIP-sekvensointiin, huoltotoimiin ja laatujärjestelmän dokumentaatioon. Tuotantolinjan suunnittelu integroiduksi järjestelmäksi alusta alkaen erottaa kestävän laajenemisen reaktiivisesta ongelmanratkaisusta.

Yhteystiedot
Production Address: No. 9188 Chuannan Fenggong Road, Fengxianin alue, Shanghai
Office Address: Huone 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Pikalinkki
Pyydä mukautettu tarjous Tarvitsetko jotain erityistä? Olemme täällä auttamassa.