Jogurtin käymisen tuotantolinja Factory
-- Vakaa ja luotettava valmistaja --
Tuotteen yleiskatsaus
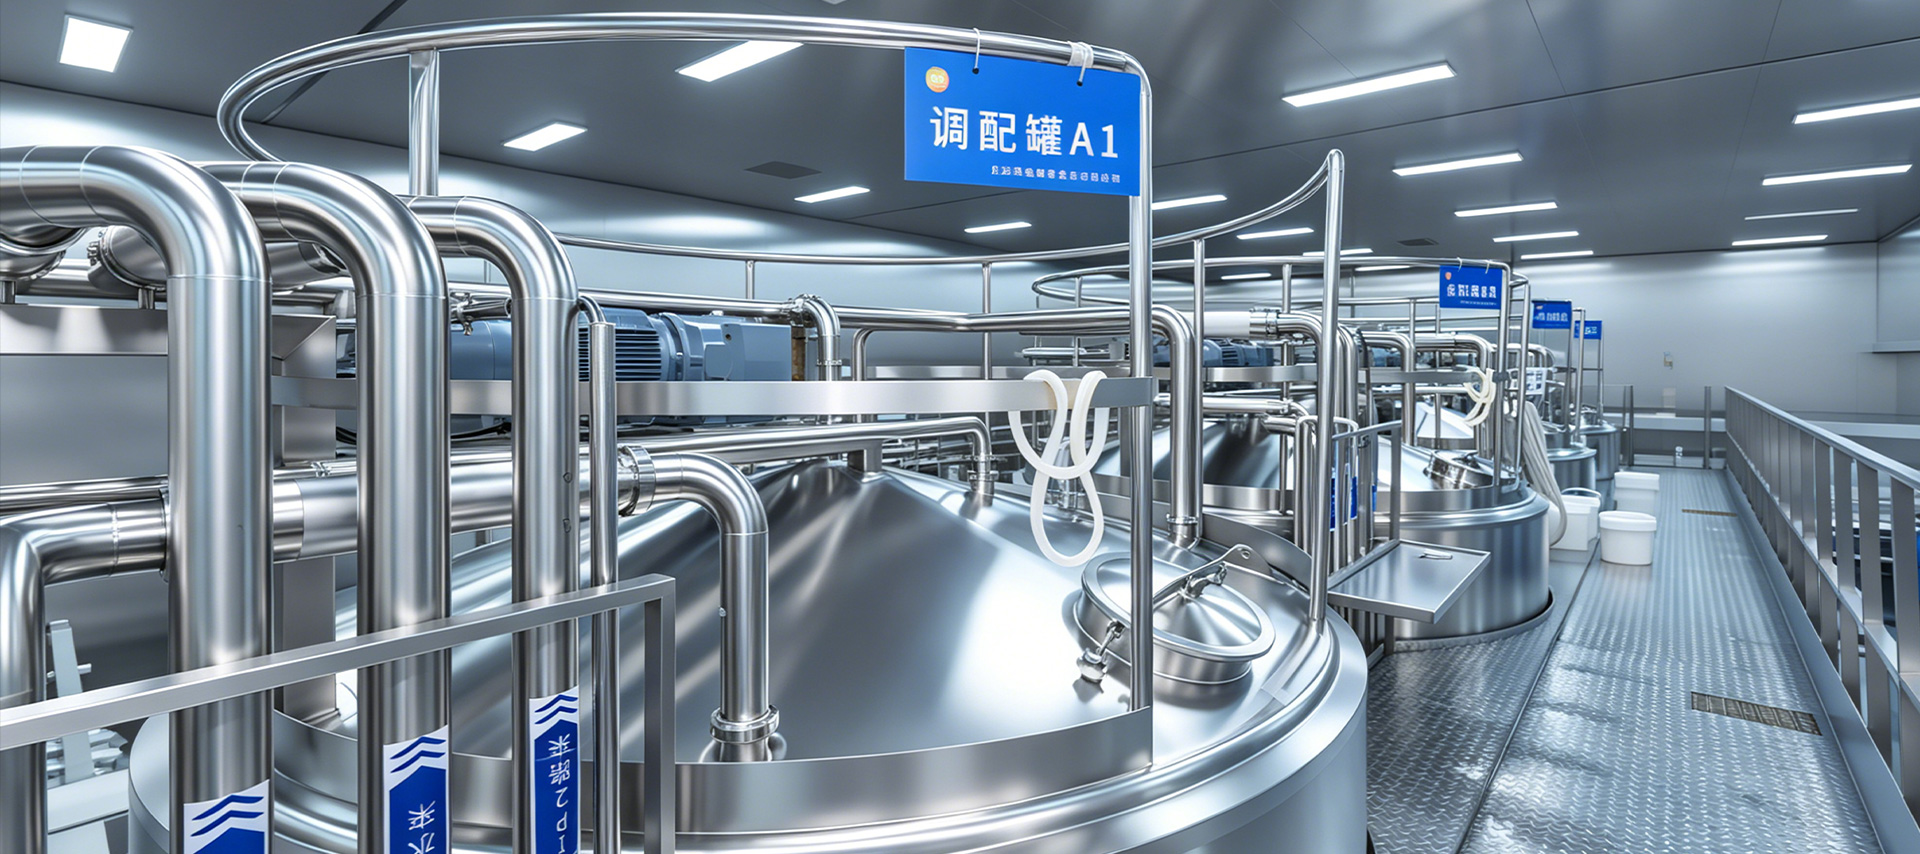
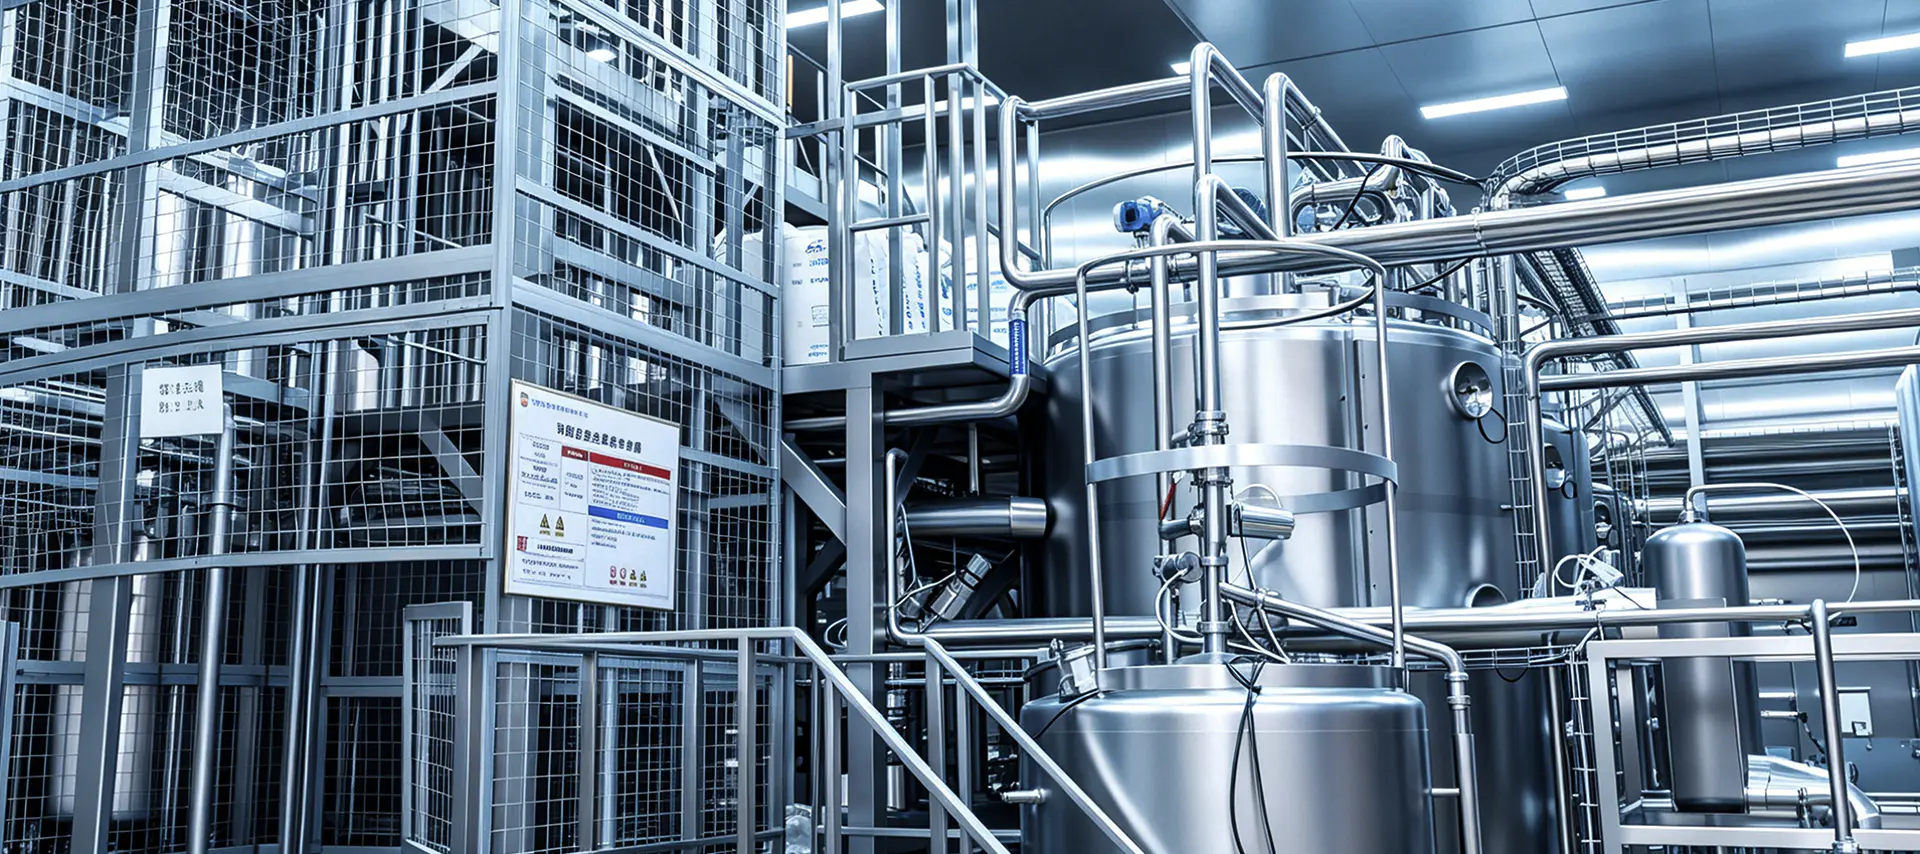
Jogurtin käymistuotantolinjamme on täysi prosessi, automatisoitu ratkaisu kiinteän jogurtin, sekoitetun jogurtin, kreikkalaisen jogurtin ja maustettujen probioottisten juomien valmistukseen. Alkaen raakamaidon vastaanotosta ja pastöroinnista tarkkaan lämpötilasäädettyyn käymiseen, nopeaan jäähdytykseen, maustamiseen ja hygieeniseen täyttöön, linja on suunniteltu tarjoamaan tasainen rakenne, vakaa happamuus ja aktiivisten probioottien määrä jokaisessa erässä. Elintarvikelaatuisesta SS 316L:stä valmistettu ja PLC-automaatiolla ohjattu linja täyttää GMP-, CE- ja ISO 9001 -standardit, ja se on konfiguroitavissa pienistä käsityöläismeijereistä suuriin teollisiin jogurttivalmistajiin, jotka tuottavat kymmeniä tuhansia litroja päivässä.
Tekniset tiedot
| Parametri | Yksityiskohta |
|---|---|
| Käsittelykapasiteetti | 500 l/h – 20 000 l/h (erä tai jatkuva) |
| Pastörointilämpötila | 85–95 °C, pitoaika 15–30 minuuttia (heraproteiinin denaturaatio geelirakenteen vuoksi) |
| Homogenointipaine | 150-200 bar (kaksivaiheinen) |
| Käymislämpötila | 40–45°C, säädetty 0,5°C:een vaipallisissa säiliöissä |
| Käymisaika | 4–8 tuntia (jogurtti); 3-5 tuntia (sekoitettu, säiliökäyminen) |
| Aloituskulttuuri | L. bulgaricus S. thermophilus (standardi); ylimääräiset probioottikannat valinnainen |
| Käymisen jälkeinen jäähdytys | Nopea jäähdytys 4–8 °C:seen mikrobitoiminnan pysäyttämiseksi |
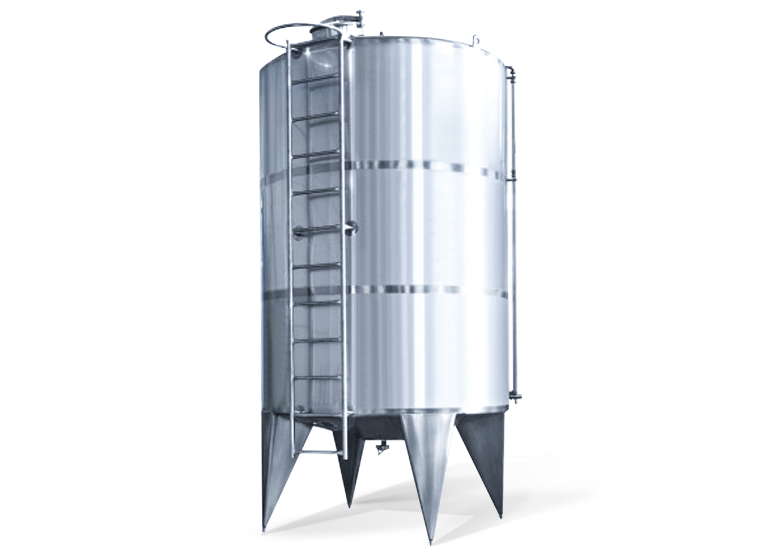
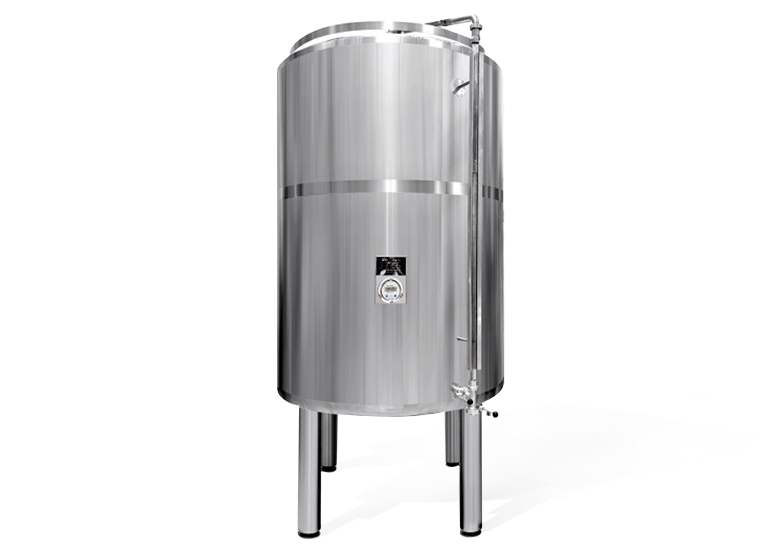
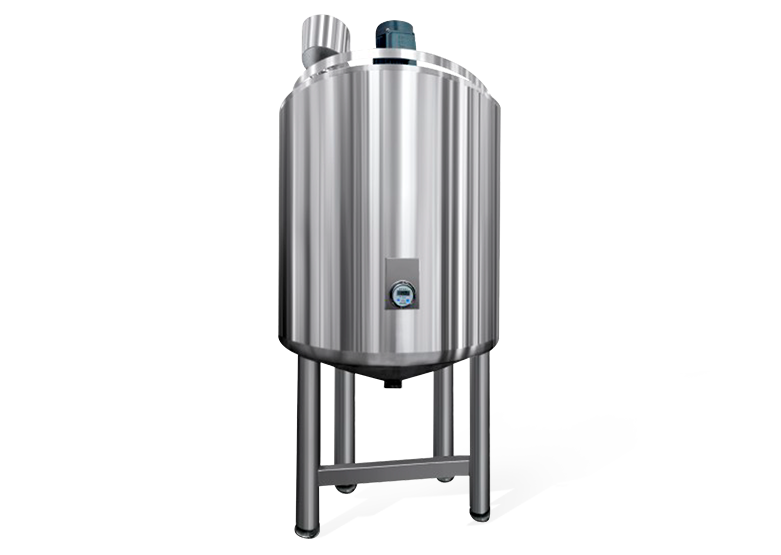
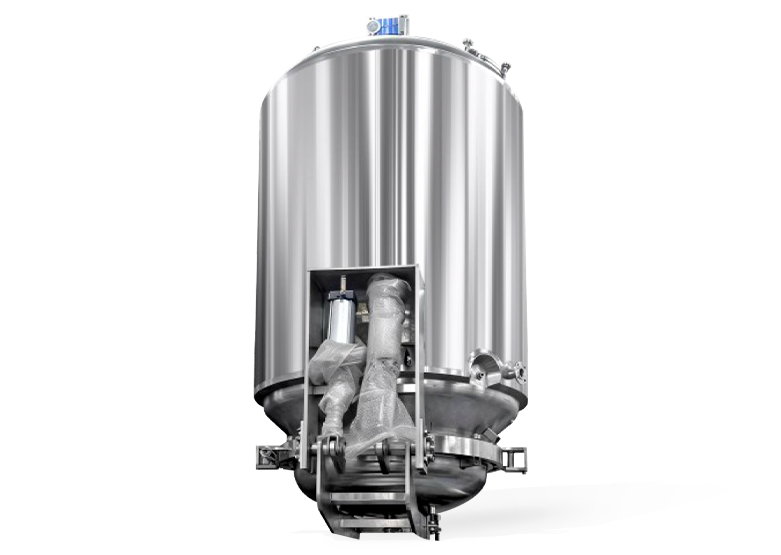
| Fermentointisäiliön materiaali | SS 316L, täysin päällystetty eristeellä; CIP-yhteensopiva |
| Sovellettavat tuotteet | Jogurtti, sekoitettu jogurtti, kreikkalainen jogurtti, maustettu jogurtti, probioottiset juomat |
| Sertifiointi | CE, ISO 9001, GMP-yhteensopiva |
Tärkeimmät ominaisuudet
- Tarkkuusvaipalliset käymissäiliöt pitävät käymislämpötilan 0,5 °C:ssa varmistaen tasaisen happamuuden kehittymisen, geelirakenteen ja aktiivisten probioottien määrän jokaisessa erässä.
- Korkeampi pastörointilämpötila (85–95 °C) denaturoi heraproteiineja parantaakseen jogurtin rakennetta, vähentääkseen synereesiä (heran erottumista) ja pidentääkseen tuotteen säilyvyyttä. Tämä on keskeinen prosessin ero tavalliseen maidon pastörointiin verrattuna.
- Steriili aloitusviljelmän annostelujärjestelmä ruiskuttaa mitatut määrät eläviä bakteeriviljelmiä suoraan jäähdytettyyn maitoon aseptisissa olosuhteissa, mikä estää kontaminaation ja varmistaa vakaan viljelyn suorituskyvyn erästä toiseen.
- Käymisen jälkeinen hedelmien syöttölaite ja aromijärjestelmä lisää hedelmävalmisteita, sokerisiirappeja ja luonnollisia aromeja riviin ennen täyttöä, mikä tukee laajaa valikoimaa maustettuja jogurttituotteita yhdeltä riviltä.
- Modulaarinen kokoonpano tukee sekä kiinteää jogurttia (käyminen lopullisessa pakkauksessa) että sekoitettua jogurttia (säiliökäyminen ennen täyttöä) samalla alustalla.
Prosessin kulku
- Raakamaidon vastaanotto ja varastointi: Raakamaidon laatu testataan saapuessa, suodatetaan epäpuhtauksien poistamiseksi ja jäähdytetään 4 °C:seen SS 316L -eristetyissä varastosäiliöissä. Maidon kuiva-ainepitoisuuden on todettu olevan 11,2 % tai enemmän – vähimmäismäärä, joka vaaditaan kiinteälle, vakaalle jogurttigeelirakenteelle.
- Standardointi ja ainesosien sekoittaminen: Rasva- ja proteiinitasot on standardoitu reseptitavoitteiden mukaan. Ylimääräinen rasvaton maitojauhe, sokeri, stabilointiaineet (pektiini, tärkkelys) ja prebioottiset kuidut liuotetaan ja sekoitetaan maitopohjaan kontrolloidusti sekoittaen.
- Homogenointi: Maito esikuumennetaan 60 °C:seen ja homogenoidaan 150–200 barin paineessa kaksivaiheisen korkeapainehomogenisaattorin läpi rasvapallojen rikkomiseksi, tasaisen pohjan luomiseksi ja kerman irtoamisen estämiseksi pidemmän käymisjakson aikana.
- Pastörointi korkeassa lämpötilassa: Maito kuumennetaan 85–95 asteeseen ja pidetään 15–30 minuuttia. Tämä kohonnut lämpötila ei ainoastaan tuhoa pilaantumista aiheuttavia organismeja, vaan myös denaturoi heraproteiineja – kriittinen askel, joka parantaa merkittävästi jogurtin runkoa, vähentää synereesiä (heran erottuminen) ja lisää viskositeettia.
- Jäähdytys ja rokotus: Pastöroitu maito jäähdytetään 42–45 °C:seen ja elävät hapateviljelmät (Lactobacillus bulgaricus ja Streptococcus thermophilus sekä valinnaiset probioottikannat) annostellaan aseptisesti jäähdytettyyn maitoon kalibroidun steriilin annostelujärjestelmän avulla.
- Fermentointi: Inokuloitua maitoa pidetään ruostumattomasta teräksestä päällystetyissä käymissäiliöissä 42 °C:ssa 4–8 tuntia. Inline pH-anturit valvovat happamoitumiskäyrää; käyminen pysäytetään jäähdyttämällä, kun tavoite-pH on 4,2–4,6 saavutettu.
- Jäähdytys, maustaminen ja täyttö: Fermentoitu jogurtti jäähdytetään nopeasti 4–8 °C:seen rakenteen ja probioottisen aktiivisuuden lukitsemiseksi. Hedelmävalmisteet, aromit tai makeutusaineet lisätään inline-annostelujärjestelmän kautta ennen kuin tuote täytetään kuppeihin, pulloihin tai pusseihin hygieenisissa olosuhteissa.
Kilpailukykyiset edut
- Jatkuva probioottiaktiivisuus: Tarkka käymislämpötilan säätö 0,5 °C:n sisällä ja nopea käymisen jälkeinen jäähdytyslukitus aktiiviseen probioottilaskentaan erän jälkeen, mikä tukee toiminnallisia terveysväitteitä ja täyttää etiketissä ilmoitetut CFU-vaatimukset koko tuotteen säilyvyysajan.
- Monijogurttityypin joustavuus: Jogurtti, sekoitettu jogurtti, juomajogurtti, kreikkalaistyylinen (siivilä) jogurtti ja maustettuja probioottisia juomia voidaan valmistaa samalla alustalla vaihtamalla valmiiksi tallennettujen PLC-reseptiohjelmien välillä – maksimoimalla SKU-leveyden yhdestä pääomasijoituksesta.
- Vähentynyt synereesi: Optimoidun homogenointipaineen ja korkean lämpötilan pastöroinnin (85–95 °C) yhdistelmä vähentää merkittävästi heran erottumista valmiissa tuotteessa, mikä antaa tasaisen paksun, tasaisen koostumuksen, joka laajentaa hyllyn vetovoimaa ja vähentää kuluttajien valituksia.
- Nopea maku- ja hedelmäintegraatio: Sisäänrakennettu hedelmäsyöttäjä ja tarkka makujen annostelujärjestelmä eliminoivat manuaalisen annostelun, vähentää ristikontaminaation riskiä ja mahdollistaa nopean vaihdon eri makuisten SKU:iden välillä – tavallista jogurtista mansikka-, mustikka- tai mangomuunnelmiin – alle 30 minuutissa.
- Matala työvoimatarve: Täysi PLC-automaatio automaattisella CIP:llä vähentää ammattitaitoisen työvoiman kokonaistarpeen yhteen tai kahteen kuljettajaan työvuoroa kohden, mikä alentaa merkittävästi litrakohtaisia tuotantokustannuksia verrattuna puolimanuaalisiin meijerituotantolaitoksiin.