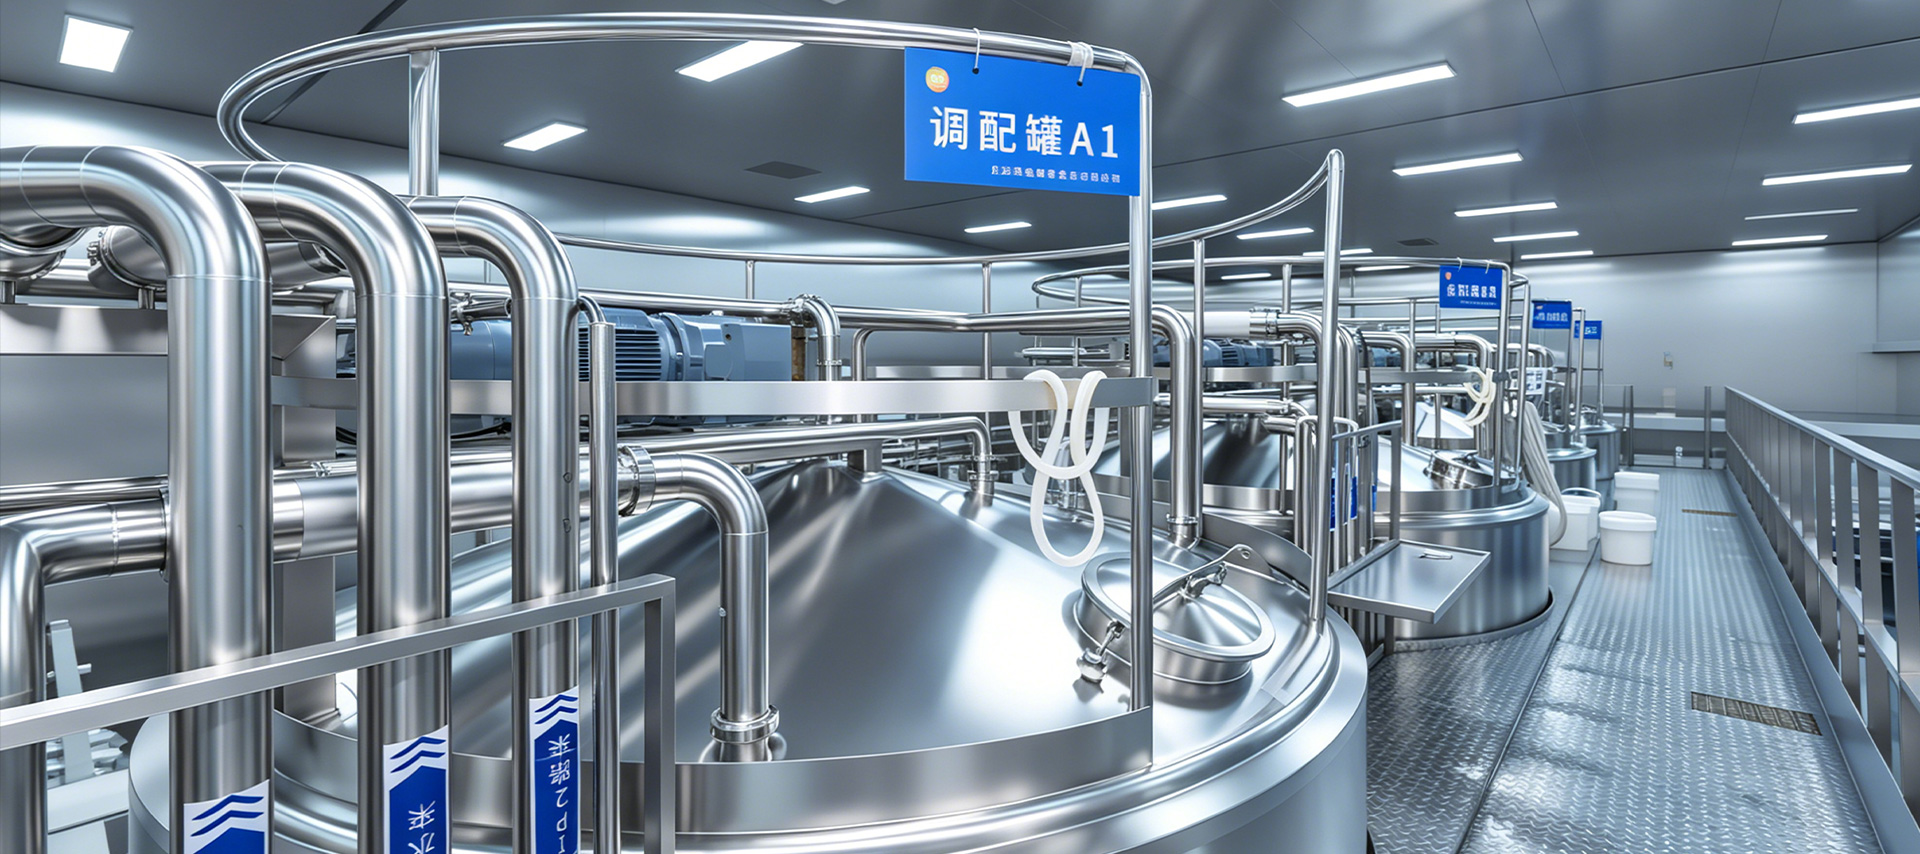
UHT-käsittely määritellään yksinkertaisella parametrisarjalla: maito kuumennetaan 135–150 °C:seen, pidetään 2–5 sekuntia ja jäähdytetään sitten nopeasti ympäristön lämpötilaan. Tuloksena on kaupallisesti steriili tuote, jota voidaan säilyttää avaamattomana huoneenlämmössä 6-12 kuukautta verrattuna HTST-pastöroidulle maidolle tyypilliseen 7-15 päivän säilyvyyteen jääkaapissa. Tämä yksittäinen ero muuttaa meijeritehtaan koko logiikkaa, mukaan lukien jakelusäteen, pakkausmuodon, varastoolosuhteet ja kylmäketjuriippuvuuden.
Lämpötilaparametrit kuvaavat kuitenkin vain tulosta, eivät kustannuksia. UHT-vaihe laukaisee Maillard-reaktioita, jotka aiheuttavat lievän kypsennetyn maun, osittaista tiamiinin ja C-vitamiinin hävikkiä sekä heraproteiinin denaturoitumista, joiden vakavuus riippuu täyden kuumennus-, pito- ja jäähdytyskäyrän muodosta. Hidas kuumennus lisää ruskistumista; riittämätön jäähdytys pidentää lämpöaltistusta. Hyvin suunnitellun UHT-linjan tarkoituksena on siis vähemmän tavoitelämpötilan saavuttaminen kuin sen varmistaminen, että jokainen maitopisara kokee saman kompaktin lämpöhistorian virratessaan järjestelmän läpi.
Suorat UHT-järjestelmät ruiskuttavat kulinaarista höyryä suoraan tuotteeseen saavuttaen erittäin nopean lämpötilan nousun ja minimaalisen lämpökuormituksen, mikä sopii tuotteisiin, joissa makujen säilyttäminen on etusijalla. Suorat järjestelmät vaativat kuitenkin korkealaatuista höyryä, monimutkaisia paineentasauksen ohjausta ja suurempia alkuinvestointeja. Epäsuorat järjestelmät siirtävät lämpöä levy- tai putkilämmönvaihtimien kautta saavuttaen yli 90 %:n lämmön talteenottonopeuden samalla, kun ne tarjoavat intuitiivisemman ohjauksen ja yksinkertaisemmat CIP-ohjelmat. Erittäin suuria maitolaitoksia lukuun ottamatta useimmat UHT-linjat on rakennettu epäsuoran lämmityksen ympärille.
Epäsuorassa kokoonpanossa esilämmitys, loppulämmitys ja jäähdytys tapahtuvat kaikki samoissa lämmönsiirtomoduuleissa. Pakkauksen suunnittelun laatu vaikuttaa suoraan lämmitystehokkuuteen, likaantumisnopeuteen ja energiankulutukseen. Tästä syystä laitteiden arvioinnin ei tulisi pysähtyä steriloinnin maksimilämpötilaan, vaan siinä tulee keskittyä käytännön regeneraationopeuteen, painehäviöön ja puhdistettavuuteen. lämmönvaihtimen liuku todellisissa tuotantoolosuhteissa.
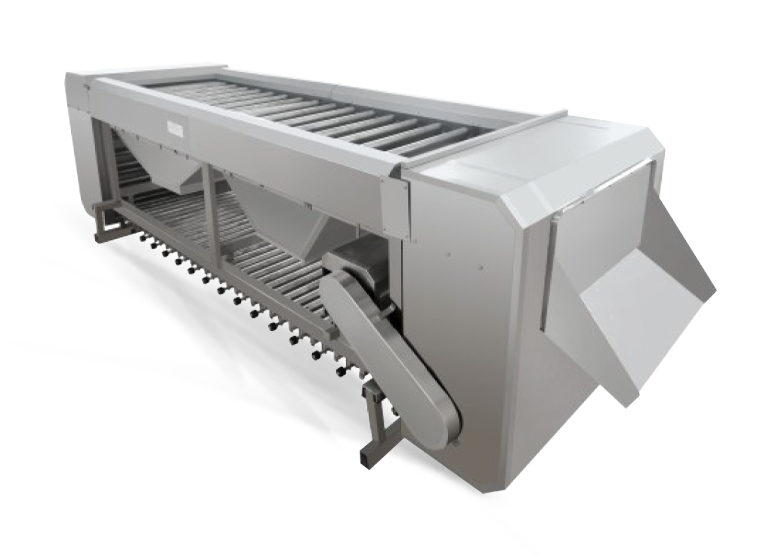
 Lämmönvaihtimien alustan toimittajat, räätälöity tehdas, valmistajat - Shanghai Yi Yang Yi Yang Fluid Tech on lämmönvaihtimien toimittaja, räätälöity lämmönvaihtimen liukutehdas ja valmistaja Kiinassa, toiminnan kuvaus... Näytä tuote →
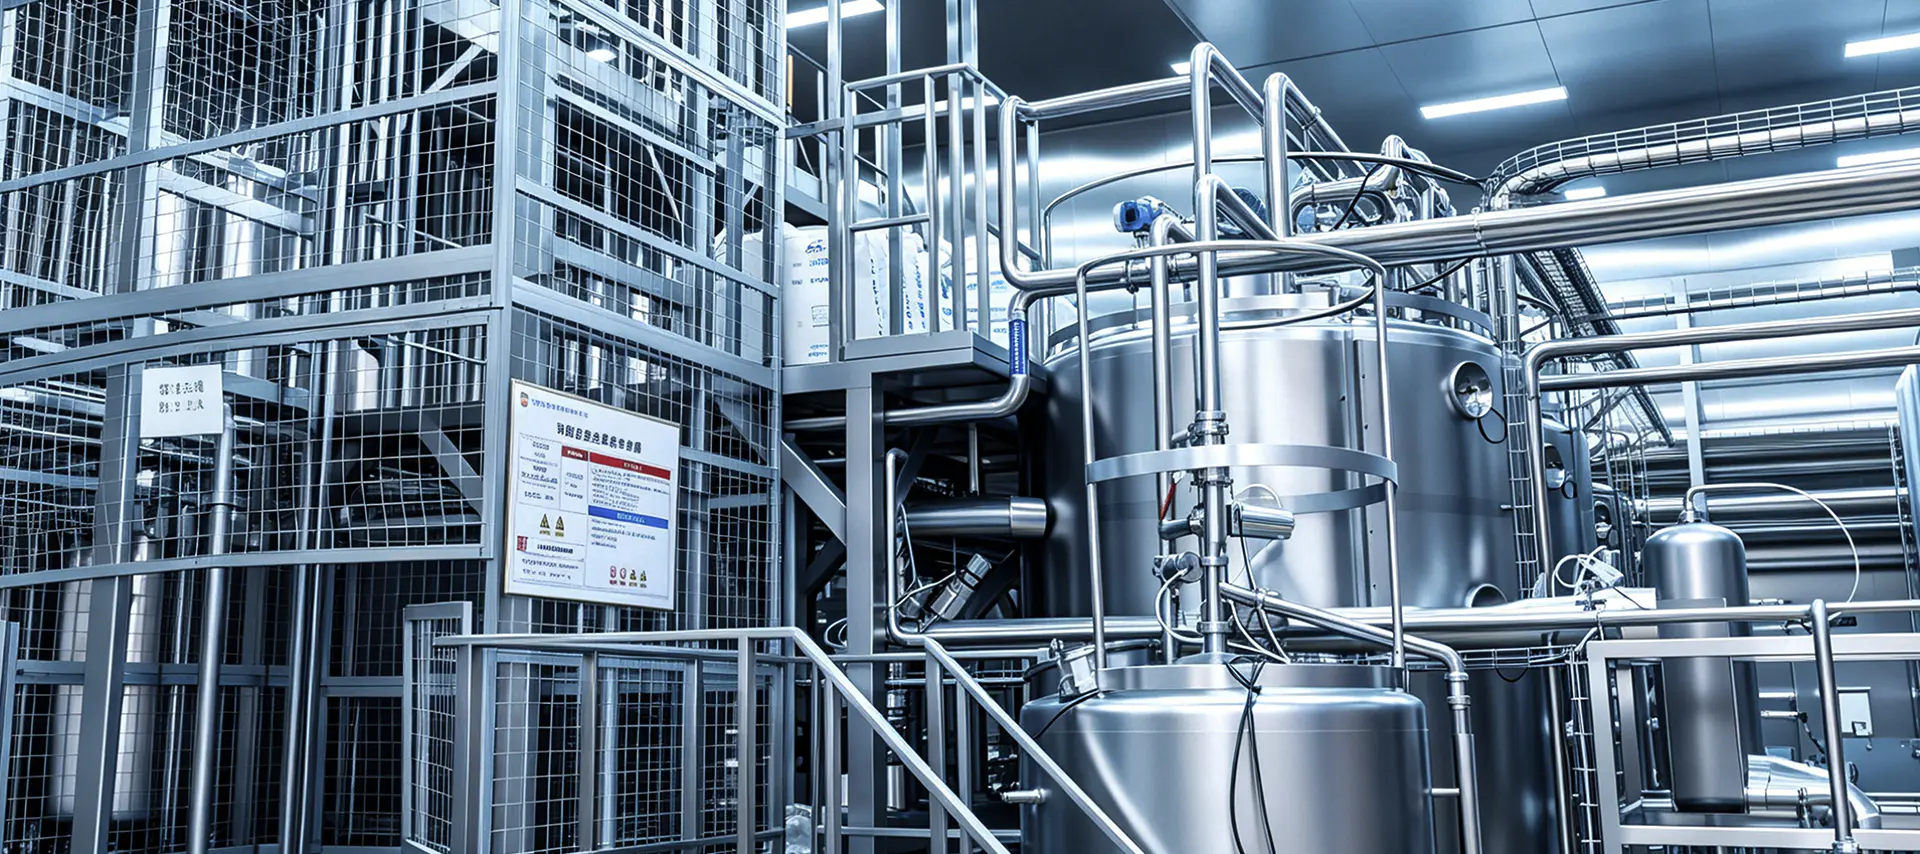
UHT-linja ei ole sterilointilaite yhdistettynä täyteaineeseen. Se on sarja toisiinsa kytkettyjä prosessivaiheita, joissa kunkin vaiheen tulosteen laatu määrittää seuraavan vaiheen vakauden. Täydellinen rivi sisältää tyypillisesti seuraavat moduulit:
Monet laitokset keskittyvät UHT-osaan, mutta todellinen kapasiteettirajoitus on yleensä ylävirtaan. Jos raakamaidossa on korkea alkumikrobimäärä, lämmönkestävät entsyymit voivat selviytyä UHT-käsittelystä ja jatkaa rasvan ja proteiinin hajottamista varastoinnin aikana, mikä johtaa hyytymiseen tai sivumakuihin viikkoja täytön jälkeen. Asianmukainen suodatus, kaasunpoisto ja standardointi vähentävät sterilointilaitteen rasitusta ja rajoittavat myös kerrostumia lämmönsiirtopinnoille.
Homogenisaattorin sijoittelulla on yhtä lailla merkitystä. Kun homogenointi suoritetaan ennen UHT-käsittelyä, rasvapallot puhdistetaan pienemmällä viskositeetilla ja sterilointilaitteen likaantumisalttius vähenee. Väärin määritelty homogenisaattori, esim. riittämättömällä paineella tai huonosti tiivistettynä, aiheuttaa rasvan kerääntymistä steriloinnin jälkeen, ja tämä vika tulee paljon näkyvämmäksi, kun tuotetta pidetään kylmäketjun ulkopuolella.
UHT-osio on linjan prosessin sydän. Maito kuumennetaan nopeasti asetettuun lämpötilaan, johdetaan pitoputken läpi vaaditun viipymäajan ja jäähdytetään sitten alle 80 °C:een. Jos lämpötila putoaa prosessin alarajan alapuolelle, virtauksen ohjausventtiilin on automaattisesti ohjattava alisteriloitu tuote, jotta se ei koskaan saavuta täyttövaihetta.
Tämä toiminto ei riipu vain itse sterilisaattorista, vaan myös instrumenteista, venttiilisarjoista ja ohjauslogiikasta. Arvioimassa sterilointijärjestelmän laitteet vaatii siksi lähempää tarkastelua kiinnitysputken suunnittelumarginaalista, lämmönsiirron tehokkuudesta, anturin vasteajasta ja ohjausjärjestelmän luotettavuudesta. Nämä yksityiskohdat määrittävät, pystyykö linja säilyttämään kaupallisen steriiliyden vaihtelevissa raakamaidon olosuhteissa.
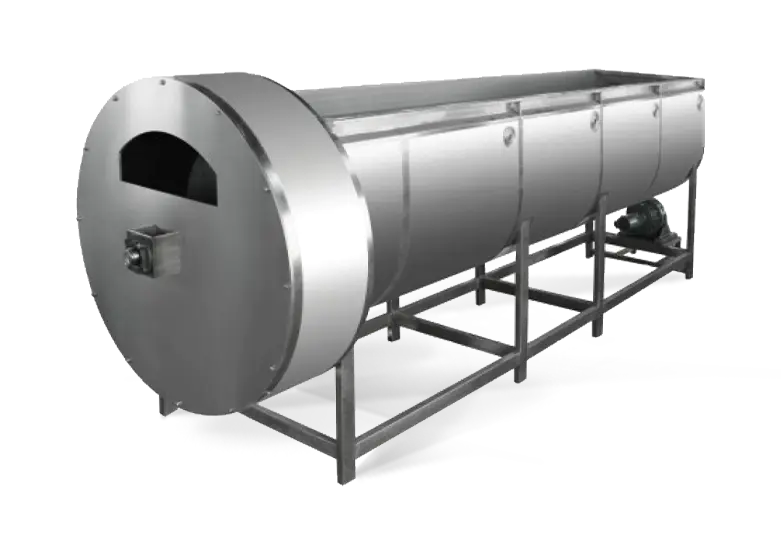
 Sterilointijärjestelmän laitetoimittajat, räätälöidyt tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on sterilointijärjestelmien laitteiden toimittaja, räätälöityjen sterilointijärjestelmien laitetehdas ja valmistaja Ch... Näytä tuote →
Kaasunpoiston rooli UHT-linjassa on helposti aliarvioitu. Raakamaidon liuennut happi kiihdyttää rasvan hapettumista ja tuottaa vanhentuneita makuja, kun taas mukana kulkeutunut ilma häiritsee virtausmittareita ja täyttötarkkuutta. Kaasunpoistoyksikkö nostaa hieman maidon lämpötilaa kaasun liukoisuuden vähentämiseksi ja käyttää sitten tyhjiötä poistaakseen ilman ja osan haihtuvista aromiyhdisteistä, mikä parantaa lopputuotteen maun pysyvyyttä.
Oikein suunnitellussa linjassa ylijännitekapasiteetti ennen ja jälkeen UHT-osion absorboi täyteaineen ajoittaisen käynnistys-pysäytyskäyttäytymisen. Ilman tätä puskuria täyttökatkokset häiritsevät suoraan virtausnopeutta ja pitoaikaa sterilointilaitteessa, jolloin syntyy piilotettu vaihtelu, jota mikään ohjaussilmukka ei pysty täysin korjaamaan.
Linjojen valinnan tulee alkaa realistisella kapasiteetilla ja tuotesuunnitelmalla, ei koneluettelolla. Vasta kun kapasiteettialue on kiinteä, lämmitystapa, lämmönvaihtoalue, puskurisäiliön tilavuus ja täyttönopeus voidaan sovittaa johdonmukaisesti. Alla oleva taulukko näyttää tyypilliset viitealueet.
| Kapasiteetti | Tyypillinen lämmitysmenetelmä | Pohdintoja |
|---|---|---|
| 1000-3000l/h | Epäsuora levylämmönvaihdin | Kompakti layout, pienempi energian kysyntä, sopii alueelliseen tarjontaan |
| 3 000–6 000 l/h | Epäsuora tai höyryinfuusio | Vaatii suurempia puskurisäiliöitä ja tehokkaampia CIP-jaksoja |
| 6 000–12 000 l/h | Höyryinfuusio tai sekajärjestelmät | Täysi automaatio, lämmön talteenotto, jatkuva täyttökoordinointi |
Raakamaidon laatu asettaa tiukat rajat UHT-säilyvyysajalle. Hankkeen suunnittelun aikana toimittajan tulee saada selkeät tiedot mikrobimäärästä, somaattisten solujen määrästä ja proteiinin lämpöstabiilisuudesta, koska nämä arvot ohjaavat sterilointilämpötilan ja homogenointipaineen valintaa. Maito, jolla on huono proteiinin lämmönkestävyys, pyrkii likaamaan kuumennuspinnat nopeasti, mikä lyhentää jatkuvaa käyttöaikaa ja lisää puhdistuskertojen määrää.
Kiinan kotimarkkinoilla UHT-maito pakataan pääosin aseptiseen tiili- ja tyynymuotoon ympäristön jakelua varten. Kun linjaa aiotaan viedä Kaakkois-Aasiaan, Lähi-itään tai Afrikkaan, täyteaineen yhteensopivuus, pakkausmuoto ja varastoolosuhteet on tarkistettava etukäteen. Jos sama linja käsittelee myös maustettua maitoa tai maitojuomia, CIP-sekvenssi on suunniteltava estämään ristikontaminaatio tuotemuutosten välillä.
Yksinkertaisempi laitos, joka palvelee vain paikallisia markkinoita ja jolla ei ole ympäristöjakelun tarvetta pastöroidun maidon tuotantolinja on usein järkevämpi pääomavalinta. UHT-teknologian taloudellinen arvo ilmenee vasta, kun pitkä säilyvyys ja huoneenlämpöinen logistiikka ovat osa liiketoimintamallia.
UHT-laitosten seisokkien arvaamattomin syy on lämmönsiirtopintojen likaantuminen. Maitoproteiinit ja kalsiumsuolat kerääntyvät kuumalle seinälle, mikä vähentää vähitellen lämmönsiirtotehoa ja lisää paineen alenemista, kunnes järjestelmä vaatii puhdistuspysähdyksen. Käytännöllinen tapa hallita likaantumista on esilämmityslämpötilan, virtausnopeuden ja raakamaidon koostumuksen avulla, ei vain lyhentämällä puhdistusväliä. Hyvin suunniteltu vaihdin pitää seinän ja nesteen välisen lämpötilaeron riittävän alhaisena hidastaakseen laskeutumista.
UHT-linjan suurin laaturiski ei ole sterilointilaitteen sisällä, vaan sen jälkeen. Aseptiset säiliön tuuletusaukot, täyttöilmajärjestelmät ja putkiliitäntöjen tiivisteet voivat kaikki mahdollistaa jo steriilin tuotteen uudelleensaastumisen. Koska tämäntyyppiset viat ilmenevät yleensä vasta useiden viikkojen varastoinnin jälkeen, tutkiminen on kallista ja vaatii usein suurten erien hävittämistä. Ennaltaehkäisy riippuu aseptisen osan suunnittelusta ja jokaisen tiivisteosan kurinalaisesta huollosta.
Säännöllinen puhdistus on perusvastatoimenpide sekä likaantumista että uudelleensaastumista vastaan. Täydellinen CIP-ohjelma kattaa alkali- ja happopesuvaiheet sekä loppuhuuhtelun, ja sen on toimitettava vaadittu virtausnopeus ja lämpötila erityisesti pitoputken läpi. Oikean kokoinen CIP-puhdistusjärjestelmä vähentää manuaalisen purkamisen tarvetta ja inhimillisen virheen mahdollisuutta.
 CIP-puhdistusjärjestelmän laitteiden toimittajat, mukautetut tehtaat, valmistajat - Shangh Yi Yang Fluid Tech on CIP-puhdistusjärjestelmän laitteiden toimittaja, räätälöityjen CIP-puhdistusjärjestelmien laitteiden tehdas ja valmistaja Ch... Näytä tuote →
Jopa oikeilla laitteilla CIP-parametrit tarvitsevat todentamista ja jatkuvaa optimointia paikan olosuhteiden mukaan. The teknisen palvelun tuki toimittaja tarjoaa käyttöönoton jälkeen, mukaan lukien puhdistuksen validoinnin, vikadiagnoosin ja käyttäjien koulutuksen, tekee usein eron luotettavasti toimivan linjan ja sellaisen linjan välillä, joka ei koskaan saavuta nimellistehoaan.
Ostajat luonnollisesti vertailevat sterilointilaitteiden ja täyteaineiden hintoja ja merkkejä, mutta koneiden ympärillä oleva tekninen suunnittelu ratkaisee, toimiiko laitos todella. Säiliöiden mitoitus, putkien kaltevuus, pumppujen valinta, lämmön talteenottoverkot, automaatiologiikka ja CIP-putkiverkosto on tasapainotettava yhdeksi järjestelmäksi. Toimittaja, jolla on kokemusta täyden linjan integroinnista, aloittaa prosessivirtalaskelmasta ja valitsee sitten laitteet, jotka sopivat tähän virtaan, sen sijaan, että kokoaisiin yksittäisiä koneita eri lähteistä.
Tästä syystä prosessi- ja suunnittelusuunnittelu valmiudella on oltava sama painoarvo toimittajan arvioinnissa kuin laitteiston hinnoittelussa. UHT-linjat vaativat suuria investointeja ja jättävät vain vähän tilaa muokkauksille asennuksen jälkeen. Prosessin suunnittelun, laitteiden yhteensovituksen, puhdistuksen validoinnin ja myynnin jälkeisen tuen antaminen yhtäläiseksi etusijalle on tärkeämpää kuin alhaisimman hinnan neuvotteleminen yhdestä koneesta.

Yhteystiedot
Production Address: No. 9188 Chuannan Fenggong Road, Fengxianin alue, Shanghai
Office Address: Huone 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Pikalinkki
Pyydä mukautettu tarjous Tarvitsetko jotain erityistä? Olemme täällä auttamassa.